Uzun Ömürlü Darbeli Matkap Uçları: Kaya Delme İşlemlerinde Güvenilirliği Artırmanın Yolları
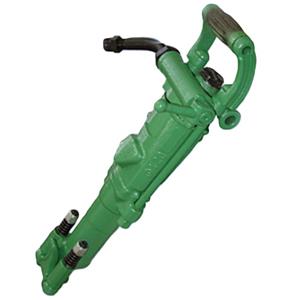
Darbeli matkap çubukları, kaya matkabı ile matkap ucu arasında hayati öneme sahip bağlantı elemanlarıdır. Aşındırıcı, ıslak ve son derece dinamik koşullarda çalışırken kayaya darbe dalgaları, dönüş ve besleme kuvveti iletirler. Madenlerde, taş ocaklarında, tünellerde ve inşaat projelerinde, çubuk arızası sondajı durdurabilir, bağlı aletlere zarar verebilir ve metre başına sondaj maliyetini artırabilir.
Bu nedenle, matkap çubuklarının ömrünün uzaması yalnızca tek bir malzeme iyileştirmesiyle sağlanamaz. Çeliğin temizliği, çubuk geometrisi, haddeleme işlemi, ısıl işlem, diş kalitesi, uç uyumu, delme parametreleri ve işletme disiplini gibi tüm bir sisteme bağlıdır.
Darbeli matkap çubukları neden arızalanır?
Bir matkap çubuğu aynı anda birçok yüke maruz kalır. Üstten darbeli kaya matkabından gelen her darbe, çelikten bir darbe dalgası geçirir. Aynı zamanda, çubuk dönme, besleme basıncı, bükülme, titreşim ve delik duvarına sürtünme gibi etkilere maruz kalır. Su veya basınçlı hava ile yıkama daha fazla aşınmaya neden olurken, yeraltı suyu korozyonu hızlandırabilir.
En yaygın arıza modu yorulmadır. Tekrarlanan darbe döngüleri, diş kökleri, omuzlar, şaft geçişleri, hasarlı yüzeyler ve geometrik değişiklikler de dahil olmak üzere gerilimin yoğunlaştığı yerlerde çatlaklara neden olabilir. Bir çatlak başladıktan sonra, sürekli delme işlemi altında hızla büyüyebilir.
Kötü sondaj koşulları bu süreci daha da kötüleştirir. Matkap, besleme kolu, çubuk ve delik arasındaki hizalama bozukluğu, eğilme gerilimini artırır. Aşırı besleme basıncı, matkap ucunu ve çubuğu aşırı yükleyebilir. Yetersiz besleme, sıçramaya, zayıf enerji transferine ve hasar verici gerilim dalgası yansımasına neden olabilir. Yetersiz yıkama, kesme parçalarının yeniden dolaşmasına izin verir ve sıkışmaya, aşırı ısınmaya ve hızlandırılmış aşınmaya katkıda bulunabilir.
Matkap Çeliği Kalitesi Başlangıç Noktasıdır
Matkap çeliğinin iç kalitesi, çubuk ömrü için temel öneme sahiptir. Uygun alaşım bileşimi, iyi çelik temizliği, homojen mikroyapı ve kontrollü mekanik özelliklerle birleştirilmelidir. Krom, nikel ve molibden, yüksek performanslı alaşımlı çeliklerde yaygın olarak kullanılır çünkü gerekli mukavemet, tokluk ve sertleşebilirlik kombinasyonunu sağlamaya yardımcı olurlar.
Ancak, nominal kimyasal bileşim tek başına yeterli değildir. İçerikler, segregasyon, iç kusurlar ve tutarsız tane yapısı yorulma başlangıç noktaları haline gelebilir. Bu nedenle, zorlu sondaj uygulamaları için rafine çelik üretimi, kontrollü kütük kalitesi ve dikkatlice yönetilen haddeleme süreçleri önemlidir.
Matkap çeliğinin içi boş şekli de doğru bir şekilde üretilmelidir. Merkezlenmiş ve tutarlı bir yıkama deliği, dengeli duvar kalınlığının ve kararlı mekanik özelliklerin korunmasına yardımcı olur. Delik eksantrik ise, çubuğun bir tarafı daha zayıf olabilir ve bu da bükülme arızası riskini artırır.
Geometri ve Bağlantılar Önemlidir
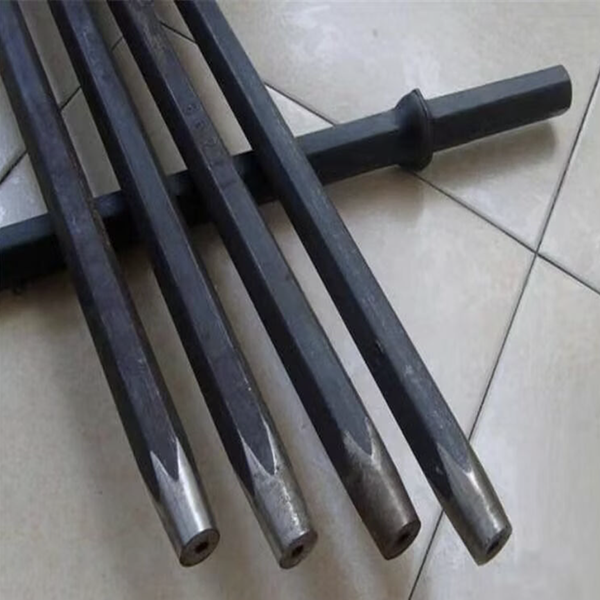
Matkap çubukları altıgen ve yuvarlak profillerde mevcuttur ve boyutları matkap tipine, delik boyutuna, gerekli derinliğe ve çalışma koşullarına göre seçilir. Daha küçük konik çubuklar hafif sondaj uygulamaları için yaygınken, dişli uzatma çubukları hidrolik makinelerde ve daha uzun deliklerde kullanılır.
Dişli bağlantılar, tekrar tekrar takılıp çıkarılırken darbe, tork ve eksenel kuvvete maruz kaldıkları için özel dikkat gerektirir. Doğru diş geometrisi, doğru bağlantı tasarımı ve iyi omuz teması, enerji kaybını azaltmaya ve yerel aşırı gerilmeyi önlemeye yardımcı olur.
Bağlantı ömrünü en üst düzeye çıkarmak için:
Dişlileri temiz tutun ve taş tozundan arındırın.
Tavsiye edilen yerlere uygun dişli yağlayıcısı uygulayın.
Aşınmış bağlantı elemanlarını yeni bağlantı çubuklarıyla karıştırmaktan kaçının.
Aşınma, deformasyon ve diş profili kaybı olup olmadığını kontrol edin.
Bağlantıları doğru çalışma prosedürüne göre yapın.
İkinci bir arızaya yol açmadan önce hasarlı parçaları çıkarın.
Zayıf bir bağlantı birden fazla bileşene zarar verebilir. Dişli aşınmasını hızlandırabilir, darbe iletimini azaltabilir, matkap ucunu gevşetebilir veya tüm matkap takımının ömrünü kısaltan eğilme yükleri oluşturabilir.
Üretim Süreçleri Kullanım Ömrünü Etkiler
Üretim süreci, matkap çubuklarının güvenilirliğini doğrudan etkiler. Yüksek kaliteli çubuklar, çelik üretiminden son kontrole kadar kontrollü bir işlemden geçmeyi gerektirir.
Önemli üretim aşamaları şunlardır:
Alaşımlı çeliğin temizliğini ve tutarlılığını iyileştirmek için rafine edilmesi.
Kontrollü boyutlarda içi boş kütükler oluşturma.
Çubuk gövdesini, duvar kalınlığını homojen tutarak yuvarlamak.
Dövme yöntemiyle sapların, omuzların ve diğer yük taşıyıcı bölümlerin üretilmesi.
Dişlerin hassas bir şekilde işlenmesi veya şekillendirilmesi.
Gerektiği şekilde karbonlama, su verme veya diğer ısıl işlemlerin uygulanması.
Düzeltme, kumlama, korozyon koruması ve muayene.
Isıl işlem, özellikle dişli çubuklar için önemlidir. Bağlantı bölgesinin aşınmaya karşı direnç göstermesi için yeterli yüzey sertliğine sahip olması gerekir, ancak çubuğun aynı zamanda tekrarlanan darbeleri absorbe edebilecek sağlam bir çekirdeğe de ihtiyacı vardır. Çok fazla sertlik kırılganlığı artırabilirken, yetersiz sertlik hızlı diş deformasyonuna ve aşınmaya yol açabilir.
Çubuğu matkap ucu ve kaya matkabıyla eşleştirin.
Matkap ucu asla tek başına seçilmemelidir. Matkap ucu, şaft adaptörü, bağlantı elemanı, kaya matkabı ve sondaj parametreleri uyumlu bir sistem oluşturmalıdır.
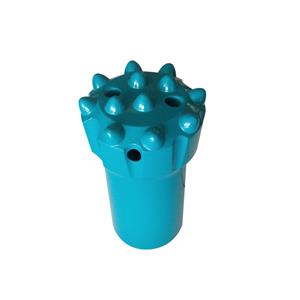
Örneğin, yetersiz boyutlu bir matkap ucu veya kötü eşleşmiş bir diş sistemi ile birleştirilmiş güçlü bir hidrolik kaya delici, aşırı gerilime neden olabilir. Ölçüsünü aşan veya düzgün şekilde yıkanmayan bir matkap ucu, matkap ucundaki titreşimi ve eğilme yüklerini artırabilir. Sert, aşındırıcı veya çatlaklı kayalarda, en iyi çözüm farklı bir matkap ucu yüzü tasarımı, karbür kalitesi, matkap ucu çapı veya delme parametresi gerektirebilir.
Doğru bir seçim sürecinde şunlar dikkate alınmalıdır:
Kayaların dayanıklılığı, aşındırıcılığı ve kırılma şekli.
Delik çapı ve delme derinliği.
Matkap darbe gücü, dönüş hızı ve ilerleme kapasitesi.
Matkap çubuğunun profili, çapı ve bağlantı tipi.
Uç tasarımı, karbür kalitesi ve yıkama düzeni.
Beklenen çalışma ortamı, su ve korozyon dahil.
Bakım uygulamaları ve yedek parça bulunabilirliği.
Arazi denemeleri genellikle seçenekleri karşılaştırmanın en güvenilir yoludur. Operatörler yalnızca satın alma fiyatını değerlendirmek yerine, sondaj yapılan metre sayısını, penetrasyon hızını, sondaj ucu arızalarını, matkap ucu tüketimini, bakım süresini ve metre başına toplam maliyeti takip etmelidir.
Kullanım Uygulamaları Olta Kamışlarının Ömrünü Uzatır
En kaliteli matkap ucu bile yanlış kullanıldığında erken arızalanabilir. Doğru hizalama, önlenebilir eğilme yüklerini azaltmanın en etkili yollarından biridir. Besleme kolu sabit olmalı, uç deliğe düz bir şekilde girmeli ve operatör eğilmiş veya hasar görmüş bir ucu zorla çalıştırmaktan kaçınmalıdır.
Sondaj boyunca yeterli yıkama işlemi yapılmalıdır. Bu işlem, kesme parçalarını uzaklaştırır, matkap ucunu soğutur ve deliğin dibinde kırılmış kayaların yeniden öğütülme riskini azaltır. Sağlam kayadan kırık zemine geçiş gibi sondaj koşulları değiştiğinde, ilerleme hızı ve dönüş ayarlarının ayarlanması gerekebilir.
Rutin kontroller her sondaj vardiyasının bir parçası olmalıdır. Operatörler, diş aşınması, çubuk düzgünlüğü, korozyon, yüzey hasarı, tıkanmış yıkama delikleri ve görünür çatlaklar olup olmadığını kontrol etmelidir. Aşınmış bir çubuğun erken çıkarılması, genellikle bir kaplin, matkap ucu, şaft adaptörü veya kaya matkabına zarar veren kırık bir çubuktan daha az maliyetlidir.
Amaç, metre başına maliyeti düşürmektir.
Uzun ömürlü darbeli matkap uçları sadece daha güçlü uçlar değildir. Daha iyi çelik, daha iyi geometri, daha iyi üretim, daha iyi takım uyumu ve daha iyi çalışma prensibinin sonucudur. Gerçek performans hedefi en düşük uç satın alma fiyatı değil; istikrarlı delme, daha az arıza, daha kısa arıza süresi ve delinen metre başına daha düşük maliyettir.
Sondaj müteahhitleri ve madencilik işletmeleri için, güvenilir sondaj çeliğine yatırım yapmak ve düzenli bakım uygulamak, tüm sondaj ve patlatma döngüsü boyunca değer yaratır.