
Güvenilir Kaya Delme İçin Hidrolik Matkap Çubukları Nasıl Üretilir?
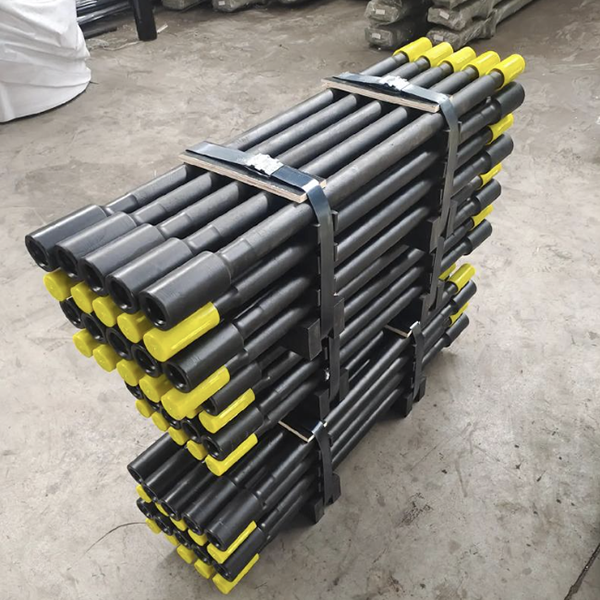
Hidrolik matkap çubuğu basit bir çelik boru gibi görünse de, kaya delme sisteminin son derece mühendislik ürünü bir parçasıdır. Güçlü darbe enerjisini, dönüşü, yıkama ortamını ve besleme kuvvetini matkap dizisi boyunca iletmek, aynı zamanda düzgünlüğünü korumak ve yorulmaya karşı direnç göstermek zorundadır.
Madencilik, taş ocağı işletmeciliği, tünelcilik ve altyapı sondajında, sondaj çubuğu kaya matkabını matkap ucuna bağlar. Çubuk bükülürse, aşırı aşınırsa, dişlerinde hasar oluşursa veya yük altında kırılırsa, sondaj hemen durur. Bunun sonucunda üretim kaybı, alet hasarı, kurtarma çalışmaları ve kullanılamaz bir delik oluşabilir.
Bu nedenle yüksek kaliteli hidrolik matkap çubukları, kontrol altında tutulan bir dizi inceleme, işleme, ısıl işlem, doğrultma ve korozyon koruma işleminden geçirilerek üretilir. Her adım, çubuğun sahadaki nihai performansına katkıda bulunur.
İçi boş matkap çeliğiyle başlayarak
Üretim süreci içi boş matkap çeliği ile başlar. Katı çelik çubuktan farklı olarak, içi boş çeliğin içinde hava veya suyun matkap borusundan geçmesine ve deliğin dibinden talaşları uzaklaştırmasına olanak tanıyan bir iç yıkama deliği bulunur.
Üretime başlamadan önce her çelik boru incelenmelidir. Doğruluk özellikle önemlidir. Gelen malzemenin aşırı eğriliği varsa, ek işleme ve ısıl işlemden önce düzeltilmelidir. Düz ve tutarlı bir boru ile başlamak, nihai salınımı azaltmaya ve delme sırasında daha iyi delik doğruluğu sağlamaya yardımcı olur.
Bu iş için genellikle hidrolik nokta düzeltme ekipmanı kullanılır. Ayarlanabilir destekler çubuğu konumlandırır ve bükülmeyi düzeltmek için seçilen noktalara kontrollü basınç uygulanır. Bu işlem dikkat gerektirir çünkü aşırı kuvvet yerel hasara veya kalıcı gerilime neden olabilir.
Amaç sadece çubuğun düz görünmesini sağlamak değil. Amaç, çubuğun sorunsuz bir şekilde dönmesini, enerjiyi verimli bir şekilde aktarmasını ve matkap ucunun istenen delik yolunda kalmasına yardımcı olmasını sağlamaktır.
Matkap Çubuğu Gövdesi ve Dişli Bölümlerinin İşlenmesi
Gelen malzemenin muayenesi ve düzeltilmesinin ardından, matkap çubuğu işleme alınır. Tam yol, çubuk tasarımına, diş sistemine, bağlantı stiline ve üreticinin işlem yeteneğine bağlıdır.
Dişli kısımlar, matkap çubuğunu şaft adaptörüne, bağlantı manşonuna ve matkap ucuna bağladıkları için kritik öneme sahiptir. Bu bağlantılar, gevşeme, aşınma veya boyutsal hassasiyet kaybı olmadan tekrarlanan darbelere ve dönmelere dayanmalıdır.
Dişli bölge, işleme öncesinde dövme yöntemiyle şekillendirilebilir. Şekillendirme, bağlantı bölgesindeki malzeme kesitini artırarak diş için daha fazla malzeme sağlar ve bağlantı bölgesinin mukavemetini iyileştirir. Tasarıma bağlı olarak, üreticiler dişli adaptörü veya uç bölümü çubuk gövdesine birleştirmek için sürtünme kaynağı da kullanabilirler.
Sürtünme kaynağı iki yaygın yöntemle kullanılabilir. Bir yaklaşımda önce uç bileşen birleştirilir ve ardından son diş açılır. Diğer bir yaklaşımda ise sürtünme kaynaklı bileşen çubuk gövdesine birleştirilmeden önce diş bölümü işlenir. En iyi yöntem, ürün tasarımına, kaynak yeterliliğine, işleme sırasına ve kalite kontrol gereksinimlerine bağlıdır.
Dövme veya kaynak işleminden sonra, hidrolik kopyalama tornaları veya CNC tornaları dış profili ve diş geometrisini işler. Doğru diş boyutları çok önemlidir. Kötü bir diş uyumu, enerji transferinin azalmasına, aşınmanın hızlanmasına, zor sökülmeye veya bağlantının erken arızalanmasına yol açabilir.
Ek işleme işlemleri arasında tutamak yuvaları, anahtar düzlükleri veya tahrikle ilgili özellikler yer alabilir. Yatay frezeleme işlemi, bu detayları tutarlı konum ve boyutta oluşturabilir.
Isıl İşlem Öncesi Yüzey Hazırlığı
Isıl işlemden önce, çubuk yüzeyi temiz olmalıdır. Çubuk gövdesinden yağ, kireç ve oksidasyon ürünlerini uzaklaştırmak için genellikle kumlama veya bilyalı püskürtme kullanılır.
Bu adım önemlidir çünkü yüzey kirliliği ısıl işlem tutarlılığını etkileyebilir ve daha sonraki incelemeleri zorlaştırabilir. Temiz bir yüzey ayrıca üreticinin, çubuk fırına girmeden önce belirgin işleme kusurlarını, kaynak düzensizliklerini veya yüzey hasarlarını tespit etmesine olanak tanır.
Yüzey hazırlığı sadece kozmetik bir işlem değildir. Tekrarlanabilir ısıl işleme, daha iyi bilye püskürtme sonuçlarına ve üretim sonrası daha etkili korozyon korumasına katkıda bulunur.
Aşınma Direnci ve Yorulma Mukavemeti için Isıl İşlem
Isıl işlem, matkap çubuklarının üretimindeki en önemli aşamalardan biridir. Hidrolik matkap çubukları genellikle, sert bir dış katman oluştururken sağlam bir iç yapıyı koruyabilme özelliği nedeniyle seçilen düşük karbonlu, yüksek alaşımlı hava ile sertleşen çeliklerden veya ilgili alaşımlı çelik kalitelerinden yapılır.
Yaygın olarak kullanılan iki işlem yöntemi karbürleme ve indüksiyonla yüzey sertleştirmedir.
Karbürleme, karbonca zengin bir fırın atmosferinde çubuk yüzeyini karbonla zenginleştirir. Bu işlem, çubuğun dış yüzeyinde ve işleme bağlı olarak yıkama deliği duvarının içinde aşınmaya dayanıklı bir tabaka oluşturabilir. Karbürlemeden sonra, çubuk soğutulur ve yüzey sertliği ile çekirdek tokluğu arasında istenen dengeyi sağlamak için temperlenir.
Kaynak makalede yaklaşık 925°C'lik bir karbürleme sıcaklığı ve HRC 58-60 yüzey sertliği referansı ile HRC 43 civarında bir çekirdek sertliği verilmektedir. Bu rakamlar evrensel özellikler yerine işlem örnekleri olarak değerlendirilmelidir. Gerçek ayarlar, çelik kalitesi, çubuk boyutları, kasa derinliği gereksinimleri ve yerel üretim standartlarına göre yetkili ısıl işlem mühendisleri tarafından onaylanmalıdır.
İndüksiyonla yüzey sertleştirme, seçilen bölgeleri sertleştirmek için yüksek frekanslı ısıtma, ardından su verme ve temperleme işlemlerini kullanır. Çubuk gövdesi önce işlenebilir, ardından dişli kısımlarda ek işlem uygulanabilir. Bu yaklaşım, üreticilerin aşınmanın en yüksek olduğu yerlerde sertleştirmeye odaklanırken diğer alanlarda tokluğu korumasını sağlar.
Her iki yöntem de doğru şekilde kontrol edildiğinde güvenilir matkap çubukları üretebilir. Seçim, gerekli yorulma ömrüne, kaya koşullarına, sondaj derinliğine, çubuk tasarımına, mevcut ekipmana ve ekonomik hedeflere bağlıdır.
Bilye Püskürtme ve İç Delik Onarımı
Isıl işlemden sonra, çubuk bilye püskürtme işlemine tabi tutulabilir. Bu işlem, dış katmanda faydalı bir sıkıştırma gerilimi oluşturmak için yüzeye küçük çelik bilyeler veya diğer ortamlar püskürtülmesini içerir.
Matkap çubukları için, bilye püskürtme işlemi, küçük yüzey kusurlarının etkisini azaltarak yorulma direncini artırmaya yardımcı olabilir. Çubuk tekrarlanan darbelere ve dönme hareketlerine maruz kaldığı için, yorulma performansı büyük önem taşır.
Tahliye deliğine ayrıca içten püskürtme işlemi de uygulanabilir. İç yüzey yüksek hızlı hava, su ve aşındırıcı matkap artıklarıyla temas halindedir. Yüzey durumunun iyileştirilmesi, daha uzun hizmet ömrünü destekleyebilir ve iç aşınmaya bağlı sorunların olasılığını azaltabilir.
Bu işlem dikkatlice kontrol edilmelidir. Yanlış atış boyutu, yoğunluğu, kaplama alanı veya yüzey hazırlığı, faydayı azaltabilir veya istenmeyen yüzey hasarına neden olabilir.
Son Düzeltme ve Kontrol
Isıl işlem, küçük boyut değişikliklerine veya deformasyona neden olabilir. Bu nedenle, bitmiş çubuklar genellikle ısıl işlem ve bilye püskürtme işleminden sonra hassas doğrultma işlemine tabi tutulur.
Kadranlı gösterge kontrolüne sahip hidrolik doğrultma makinesi, çubuğun gerekli doğruluk toleransını karşılamasını sağlamaya yardımcı olabilir. Doğruluk, istikrarlı dönüş ve delik kalitesi için çok önemlidir. Aşırı salınım gösteren bir çubuk, titreşimi artırabilir, diş aşınmasını hızlandırabilir ve delik sapmasına katkıda bulunabilir.
Son kontroller şunları içermelidir:
Toplam uzunluk ve dış çap
Diş profili ve diş uyumu
Çubuk düzgünlüğü ve salınımı
Yüzey durumu
Isıl işlem sertliği
Yıkama deliği durumu
Sürtünme kaynağı kullanılan yerlerde kaynak bütünlüğü
Korozyon koruma kapsamı
Zorlu uygulamalar için üreticiler, kaynakların kalitesini, sertleşme derinliğini ve iç malzeme durumunu doğrulamak amacıyla ek tahribatsız testler veya metalurjik kontroller de kullanabilirler.
Korozyon Koruması ve Depolama
Son aşama korozyon korumasıdır. Dış çubuk yüzeyine ve iç yıkama deliğine özel korozyon önleyici kaplamalar veya yağlar uygulanabilir. Bu, aleti taşıma, depolama ve kullanılmadığı dönemlerde korur.
Korozyon, dişlere zarar verebilir, bağlantı kalitesini düşürebilir ve yorulma başlangıç noktası haline gelebilecek çukurlaşmalara neden olabilir. Bu nedenle, matkap çubuklarının üretim sonrası kalitesini korumak için uygun ambalajlama, kuru depolama ve diş koruması şarttır.
Çözüm
Hidrolik matkap çubukları, basit kesme ve diş açma işlemlerinden çok daha fazlasını gerektiren bir üretim sürecinden geçer. Nihai performansları, malzeme denetimi, doğrultma, hassas işleme, kontrollü ısıl işlem, yüzey güçlendirme, son hizalama ve korozyon korumasına bağlıdır.
Sondaj müteahhitleri için bir sondaj çubuğunun değeri, güvenilir şekilde delinen metre sayısı, istikrarlı delik düzgünlüğü, azaltılmış arıza süresi ve daha düşük toplam sondaj maliyeti ile ölçülmelidir. Üreticiler için ise tutarlı süreç kontrolü, zorlu kaya sondaj koşullarına dayanabilen sondaj çubukları üretmenin temelidir.



