Kaya Delme Aletleri İçin İçi Boş Matkap Çeliği Nasıl Üretilir?
İçi boş matkap çeliği, madencilik, tünelcilik, taş ocağı işletmeciliği ve inşaat sondajında kullanılan birçok hidrolik matkap çubuğunun başlangıç malzemesidir. Çelik boruya benzese de, sıradan borulardan çok daha katı gereksinimleri karşılaması gerekir.
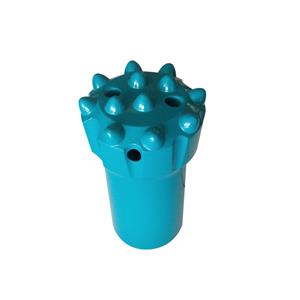
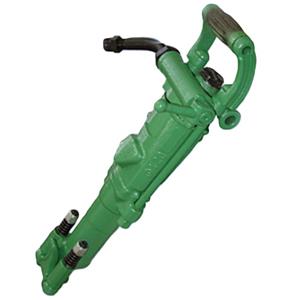
Hidrolik bir matkap çubuğu, kaya matkabından uca yüksek frekanslı darbe enerjisi ve dönme hareketi aktarmalıdır. Aynı zamanda, içindeki yıkama deliği, delme yüzeyine hava veya su taşıyarak kaya parçalarının uzaklaştırılmasına yardımcı olur. Darbe yüklemesi, dönme hareketi, aşındırıcı aşınma ve iç sıvı akışının bu kombinasyonu, malzeme kalitesini hayati öneme sahip kılar.
İçi boş matkap çeliği düzgünlükten yoksunsa, aşırı miktarda yabancı madde içeriyorsa, mekanik özellikleri zayıfsa veya boyutları tutarsızsa, nihai matkap çubuğu yorulma arızası, diş hasarı, zayıf enerji transferi veya aşırı delik sapması gibi sorunlar yaşayabilir. Bu nedenle, içi boş matkap çeliği üretimi, çubuğun işlenmesinden çok önce başlayan kontrollü bir metalurjik ve haddeleme işlemidir.
1. Hammadde Kontrolü Hurda Seçimiyle Başlar
İçi boş matkap çeliğinin kalitesi, hammadde seçimiyle başlar. Çelik üreticileri, eritme işleminde kullanılan hurda malzemeyi dikkatlice kontrol eder. Hurda malzeme türüne ve bileşimine göre ayrıştırılmalı ve aşırı miktarda ağır metal veya zararlı kalıntı element içeren malzemeler uzaklaştırılmalıdır.
Bu önemlidir çünkü artık elementler tokluğu, yorulma performansını, kaynaklanabilirliği, ısıl işlem tepkisini ve uzun vadeli hizmet ömrünü etkileyebilir. Az miktarda istenmeyen element bile, matkap çubuğunun tekrarlanan darbe yüklemesine maruz kalması durumunda sorunlara yol açabilir.
Üstün kaliteli içi boş matkap çeliği için çelik üreticileri, üretim sırasında metalik olmayan kalıntıları ve gaz içeriğini de kontrol ederler. Kalıntılar, çelik matrisi içinde hapsolmuş küçük parçacıklardır. Çok büyük veya çok sayıda olmaları durumunda, gerilim yoğunlaşma noktaları haline gelebilir ve delme sırasında çatlaklara neden olabilirler.
Kaynak makale, İsveç içi boş matkap çeliği için kullanılan referans değerlerini vermektedir; bunlar arasında 0,5'in altında oksit kalıntısı oranı ve %0,056'nın altında gaz içeriği bulunmaktadır. Bu değerler, evrensel özellikler yerine teknik referanslar olarak anlaşılmalıdır. Her üretici, çelik kalitesine, kullanım amacına, müşteri gereksinimlerine ve geçerli kalite sistemine göre kendi malzeme standartlarını belirlemelidir.
2. Çelik Üretimi ve Rafinasyonu
Hurda malzeme seçimi yapıldıktan sonra çelik üretim sürecine girer. Alaşımlı çelik üretiminde genellikle elektrik ark fırını eritme yöntemi kullanılır. Erimiş çelik daha sonra kimyasal kontrolü iyileştirmek ve safsızlıkları azaltmak için rafine edilir.
İkincil arıtma, pota fırını işlemi ve vakumlu gaz giderme işlemlerini içerebilir. Pota fırını işlemi, üreticinin alaşım bileşimini, sıcaklığı ve temizliği ayarlamasına olanak tanır. Vakumlu gaz giderme işlemi, aşırı miktarda bulunduğunda çelik kalitesini düşürebilen hidrojen ve azot gibi çözünmüş gazların uzaklaştırılmasına yardımcı olur.
Ergitme ve arıtma sırasında dikkatli kontrol, daha homojen bir çelik bileşimini destekler. Bu, çok önemlidir çünkü içi boş matkap çeliğinin dövme, haddeleme, işleme, karbonlama, indüksiyonla sertleştirme ve bilye püskürtme gibi sonraki aşamalarda tutarlı bir şekilde tepki vermesi gerekir.
Rafine edildikten sonra, çelik sürekli döküm yöntemiyle kare kütükler halinde dökülür. Ayrışmayı, iç kusurları ve yüzey kusurlarını azaltmak için sürekli dökümün kontrol edilmesi gerekir. Kütük, içi boş çelik haddeleme işlemi için başlangıç formu haline gelir.
3. Kütüğün Hazırlanması ve Delinmesi
Haddeleme işleminden önce, sürekli döküm yöntemiyle üretilen kare kütükler, yüzey kusurlarını gidermek için temizlenir. Temiz bir kütük yüzeyi, kusurların nihai malzemeye geçmesini önlemeye yardımcı olur.
Kütük daha sonra bir dizi şekillendirme aşamasından geçirilir. Genel sıra, kaba haddeleme, kütüğün açılması ve yuvarlak kütüğe dönüştürülmesini içerebilir. Merkez deliği oluşturulmadan önce dış yüzey soyulabilir veya işlenebilir.
Yuvarlak kütüğün ortasına bir delik açılır ve yüksek mukavemetli alaşımlı çelikten bir mandrel yerleştirilir. Mandrel, sonraki haddeleme sırasında iç yıkama deliğini tanımladığı için kritik bir rol oynar.
Bu adımın doğruluğu önemlidir. Delik merkezde ve tutarlı kalmalı, etrafındaki çelik ise yeterli duvar kalınlığını ve yapısal bütünlüğünü korumalıdır. Merkezden kaymış bir delik, düzensiz duvar kalınlığına, dönüş sırasında dengesizliğe ve son matkap çubuğunda yorulma performansının azalmasına neden olabilir.
4. Özel İçi Boş Çelik Haddeleme
Mil yerleştirildikten sonra, kütük yeniden ısıtılır ve özel bir içi boş çelik haddehanesinde haddelenir. Bu haddeleme işlemi dış çapı küçültür, gerekli profili oluşturur ve milin etrafındaki iç yıkama deliğini şekillendirir.
İçi boş matkap çeliği, matkap çubuğu tasarımına göre farklı dış profillerde üretilebilir. Yaygın şekiller arasında yuvarlak, altıgen ve diğer özel geometriler bulunur. Son profil, daha sonraki işleme ve bağlantı tasarımını destekleyen boyutsal toleransları karşılamalıdır.
Çelik daha sonra kontrollü bir şekilde, genellikle kademeli soğutma yatağı kullanılarak soğutulur. Soğutma hızı, mikroyapıyı, artık gerilimi, düzgünlüğü ve mekanik özellikleri etkileyebilir. Bu nedenle kontrollü soğutma, sadece bir bekleme aşaması değil, genel kalite sisteminin bir parçasıdır.
Soğuduktan sonra, hidrolik ekipman mandreli çelikten çeker. Ardından ürün, çevrimiçi denetim, boyuna kesim ve hassas son işlem aşamalarına geçer.
5. Muayene ve Boyutlandırma Gereksinimleri
İşlenmiş içi boş matkap çeliği, matkap çubuğu üreticisine teslim edilmeden önce denetlenir. Önemli kontroller şunları içerebilir:
Dış çap ve profil boyutları
İç yıkama deliği çapı ve eşmerkezliliği
Doğruluk
Yüzey kalitesi
Duvar kalınlığı tutarlılığı
Mekanik özellikler
Dış ve iç yüzeylerde dekarbürizasyon
Kapsülleme düzeyi ve malzeme temizliği
Karbon kaybı özel bir dikkat gerektirir. Isıtma sırasında çelik yüzeyinden karbonun kaybolması sonucu oluşur. Aşırı karbon kaybı, yüzey sertliğini azaltabilir ve ısıl işlem sonrası aşınmaya karşı direncini zayıflatabilir.
Matkap çubukları uygulamalarında, hem dış yüzey hem de iç yıkama deliği duvarı kontrollü dekarbürizasyon gereksinimlerini karşılamalıdır. İç duvar önemlidir çünkü kullanım sırasında yüksek hızlı yıkama ortamına ve aşındırıcı sondaj artıklarına maruz kalır.
6. Korozyon Koruması ve Teslimat
İşlem tamamlandıktan sonra, içi boş matkap ucu korozyon önleyici bir malzeme ile kaplanabilir. Ayrıca, taşıma ve depolama sırasında kirlenmeyi ve nem girişini önlemek için yıkama deliğine koruyucu bir plastik tıpa takılabilir.
Bu önlemler, matkap çubuğu imalat aşamasından önce malzeme kalitesini korumaya yardımcı olur. Yıkama deliğinin içindeki korozyon, kir veya nem, daha sonra işleme sorunlarına yol açabilir ve nihai ürünün güvenilirliğini etkileyebilir.
İçi boş çelik daha sonra matkap çubuğu üreticilerine teslim edilir ve burada gerektiğinde daha fazla düzleştirme, diş açma, sürtünme kaynağı veya uç şekillendirme, işleme, ısıl işlem, bilye püskürtme, son muayene ve paketleme işlemlerinden geçer.
Saha Çalışmalarında İçi Boş Matkap Ucu Çeliğinin Kalitesi Neden Önemlidir?
Yüksek kaliteli içi boş matkap çeliği, daha iyi yorulma dayanımı, aşınma direnci ve boyutsal hassasiyete sahip matkap çubuklarının üretimini destekler. Bu, yüklenicilerin daha düz delikler açmasına, istikrarlı penetrasyon hızlarını korumasına ve çubuk arızalarından kaynaklanan arıza sürelerini azaltmasına yardımcı olabilir.
Hidrolik matkap çubuğunun nihai performansı, tüm üretim zincirine bağlıdır. İyi işleme ve ısıl işlem, başlangıç malzemesindeki yetersiz çelik temizliği, zayıf mekanik özellikler veya tutarsız geometriyi tamamen telafi edemez.
Bu nedenle, güvenilir kaya delme aleti üreticileri, içi boş matkap çeliğini bir emtia olarak değil, stratejik bir malzeme olarak ele alırlar. Metalurji, haddeleme, muayene ve son işleme süreçlerini kontrol ederek, güvenilir delme performansı için daha güçlü bir temel oluştururlar.