İçi boş çelik haddeleme işlemlerinin H22 matkap çubuklarının kullanım ömrünü nasıl etkilediği
İçi boş çelik haddeleme işlemlerinin H22 matkap çubuklarının kullanım ömrünü nasıl etkilediği
İçi boş matkap çeliği, kaya delici çubukların üretiminde kullanılan temel hammaddedir. Haddeleme işlemi, iç delik kalitesi, mikroyapı, yorulma direnci ve genel kullanım ömrü üzerinde doğrudan etkiye sahiptir.
40SiMnCrNiMo çeliğinden üretilen H22 sondaj çubukları için genellikle üç üretim yöntemi karşılaştırılır: delme ve karot alma ile sıcak haddeleme, sıcak delme ve ardından sıcak çekme, ve sıcak delme ve ardından sıcak haddeleme. Her yöntem farklı iç yüzey koşulları oluşturur ve bu nedenle sondaj çubuğunun madencilik uygulamalarındaki performansını etkiler.
Üç İçi Boş Çelik Üretim Yöntemi
Delikli ve Çekirdekli Sıcak Haddeleme
Bu işlem, katı çelik kütüğün derin delme makinesiyle delinmesiyle başlar. Ardından kütük, bir mandrel üzerinden sıcak haddelenir.
İç delik işleme yöntemiyle oluşturulduğu için iç yüzey pürüzsüzdür ve yırtılma ve çizilme gibi tipik delme kusurlarından arındırılmıştır. Ayrıca yüksek boyutsal doğruluk sağlar. Başlıca dezavantajları ise daha düşük malzeme kullanımı, daha yüksek işleme maliyeti ve daha düşük üretim verimliliğidir.
Sıcak Piercing ve Sıcak Çizim
Bu işlemde, ısıtılmış kütük, içi boş bir kalıp oluşturmak için Mannesmann delme aletiyle delinir. Daha sonra kalıp, sıcak çekme yöntemiyle istenen boyuta indirgenir.
Bu yöntem yüksek verimlilik ve yüksek verim oranı sunarak H22 altıgen içi boş matkap çeliği için yaygın bir işlem haline gelmiştir. Bununla birlikte, delme işlemi iç duvarda yırtılmalara ve mikro çatlaklara neden olabilir. Bu kusurlar, delme sırasında yorulma çatlaklarının başlangıç noktaları haline gelebilir.
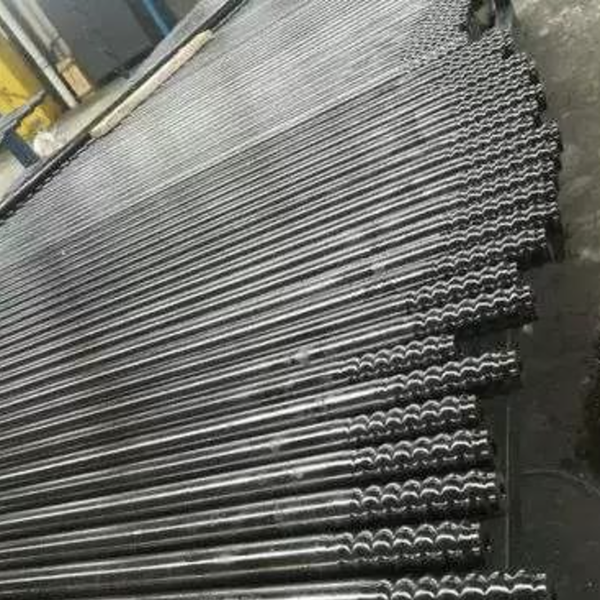
Sıcak Piercing ve Sıcak Rulo
Bu yöntem de sıcak delme ile başlar, ancak içi boş parça sıcak çekme yerine mandrel destekli sıcak haddeleme kullanılarak küçültülür.
Sıcak çekme ile karşılaştırıldığında, sıcak haddeleme daha düzgün deformasyon ve daha iyi metal sürekliliği sağlar. Mikro yapı iyileştirmesi için daha güçlü bir potansiyel ve daha uzun nihai hizmet ömrü sunabilir.
İç Yüzey Kalitesi Önemlidir
İçi boş çelik levhaların iç yüzeyi önemlidir çünkü yıkama deliğinin içindeki kusurlar, tekrarlanan darbe yüklemesi altında gerilimi yoğunlaştırabilir.
Delinmiş ve çekirdekli sıcak haddelenmiş çelik genellikle yırtılma veya katlanma kusurları olmayan pürüzsüz bir iç duvara sahiptir. Sıcak delme yöntemiyle işlenmiş malzemelerde farklı derecelerde yırtılma, çizilme ve oksidasyon görülebilir. İki sıcak delme yönteminden, sıcak delmeyi takiben sıcak haddeleme, sıcak delmeyi takiben sıcak çekmeye göre biraz daha iyi iç delik kalitesi sağlayabilir.
Endüstriyel Ömür Testi Sonuçları
Saha testlerinde, 40SiMnCrNiMo külçesinin aynı partisinden üç yöntemin tümü kullanılarak H22 altıgen içi boş çelik üretildi. Ardından uygulanan ısıl işlem standardize edildi ve üretilen matkap çubukları maden sondaj operasyonlarında test edildi.
Delme ve çekirdek çıkarma yöntemiyle üretilen sıcak haddelenmiş sondaj çubukları en yüksek ortalama kullanım ömrüne ulaşmıştır. Sıcak delme-sıcak çekme ve sıcak delme-sıcak haddeleme yöntemleriyle üretilen sondaj çubuklarının ortalama kullanım ömrü genel olarak benzer olmuştur.
Ancak, arıza biçimleri farklıydı. Sıcak delme ve sıcak çekme yöntemiyle üretilen çubuklarda, iç delikten kaynaklanan erken yorulma kırılması olasılığı daha yüksekti. Sıcak delme ve sıcak haddeleme yöntemiyle üretilen çubuklar daha homojen bir yapıya sahipti ve daha fazla işlem optimizasyonundan sonra daha yüksek maksimum ömür potansiyeli gösterdi.
Çözüm
İçi boş çelik haddeleme teknolojisi, matkap çubuğunun yorulma ömrünü doğrudan etkiler. Delinmiş ve çekirdekli sıcak haddeleme, daha yüksek maliyete ve daha düşük verimliliğe sahip olmasına rağmen, en iyi iç delik kalitesini ve yorulma ömrü performansını sunar.
Sıcak delme ve ardından sıcak haddeleme, sıcak çekmeye göre daha düzgün deformasyon sağlar ve H22 matkap çubuklarının mikro yapısını iyileştirme ve maksimum hizmet ömrünü uzatma potansiyeli daha yüksektir. Üreticiler ve sondaj yüklenicileri için, iç delik kalitesinin kontrolü, yorulma kaynaklı arızaları azaltmak ve kaya delme güvenilirliğini artırmak için çok önemlidir.