
Ağır Hizmet Tipi Matkap Çubukları için İçi Boş Çelik Kalitesi
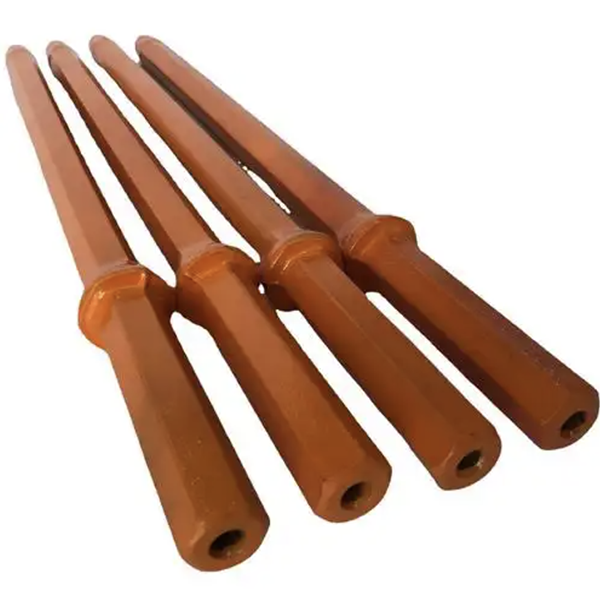
Ağır hizmet tipi matkap çubukları, hidrolik kaya matkaplarından gelen darbe enerjisini ve dönme hareketini uca iletir. İçi boş çelik gövdeleri, tekrarlanan yüksek enerjili darbelere, torka, aşınmaya ve aşındırıcı yıkama suyuna veya havaya dayanmalıdır. Sondaj ekipmanları daha güçlü hale geldikçe, içi boş çeliğin kalitesi ve tutarlılığı, çubuk ömrü ve sondaj güvenilirliği açısından giderek daha önemli hale gelmektedir.
İçi boş çelik üretiminde kullanılan imalat yöntemi, boyutlarını, iç yapısını, yüzey durumunu ve yorulma performansını etkiler. Bu makale, yaygın olarak kullanılan iki üretim yöntemini ve ağır hizmet tipi matkap çubuklarının performansını etkileyen kalite faktörlerini incelemektedir.
Ağır Hizmet Tipi Matkap Çubuklarına Yönelik Talepler
Ağır hizmet tipi sondaj çubukları zorlu koşullar altında çalışır. Kaynak makale, yüksek darbe enerjisi ve önemli tork ile dakikada binlerce darbe uygulayan hidrolik sondaj makinelerini tanımlamaktadır. Çubuk, dönerken ve iç geçidinden yıkama ortamını taşırken bu enerjiyi gerilim dalgaları yoluyla iletmelidir.
Çalışma sırasında, çubuk gövdesi darbe, eğilme, burulma ve yorulma yüklerine maruz kalır. Dış yüzeyi kaya ve kuyu duvarıyla temas ederken, iç yıkama deliği basınçlı su veya hava ve aşındırıcı talaşlara maruz kalır. Bu kombinasyon, içi boş çeliği komple sondaj sisteminin kritik bir parçası haline getirir.
Makale, T51, T45 ve H35 ürün aileleri de dahil olmak üzere ağır hizmet tipi çubuklar için büyüyen bir pazarı tanımlıyor. Ayrıca, yerli çubukların önemli bir pazar payı kazandığını, ancak bazı ürünlerde hizmet ömründeki değişkenliğin ve yorulma kırılmasının endişe kaynağı olmaya devam ettiğini belirtiyor. Bu pazar rakamları makalenin haberlerini yansıtıyor ve güncel bölgesel verilerle karşılaştırılmalıdır.
İçi Boş Çelik İçin İki Üretim Yöntemi
Makale, içi boş çelik için iki üretim yöntemini özetlemektedir.
İlk yöntem, katı bir kütüğü delerek ve ardından bir mandrel veya çekirdek çubukla yuvarlayarak iç deliği oluşturur. Basitleştirilmiş bir işlem şöyledir:
Çelik üretimi ve rafineri
Büyük bir kütüğün sürekli dökümü
Kütüğü açmak ve şekillendirmek için ilk haddeleme işlemi.
Merkez deliğin mekanik olarak delinmesi
Çekirdek çubuğunun yerleştirilmesi
İçi boş çelik şekillendirmek için haddeleme
İkinci yöntem ise sıcak delme ve sıcak haddelemeyi kullanır. Yuvarlak bir kütük ısıtılır, ortasında delik açılacak şekilde delinir, çapı küçültülür ve son içi boş kesit haline getirilmek üzere haddelenir.
Her işlemin kendine özgü avantajları ve dezavantajları vardır. İyi uygulandığında delme ve çekirdek çubuk haddeleme, kontrollü bir iç geometri ve uygun metal akışı sağlayabilir. Sıcak delme ve haddeleme ise verim, üretim maliyeti ve üretim esnekliği açısından avantajlar sunabilir. En iyi yöntem, çelik kalitesine, ürün boyutlarına, ekipmana, kalite hedeflerine ve üretim hacmine bağlıdır.
Üretim Süreci Ürün Kalitesini Nasıl Etkiler?
İçi boş çelik boruların iç geometrisi, matkap çubuğunun yükü nasıl taşıdığını etkiler. Delik açma yolunda, merkezden uzak bir delik, düzensiz duvar kalınlığına neden olabilir. Keskin iç geçişler, gerilimi yoğunlaştırabilir ve yorulma çatlaklarının başlangıç noktaları haline gelebilir.
Sıcak delme ve haddeleme yöntemiyle üretilen içi boş çelik, kendine özgü zorluklar içerebilir. İç veya dış yüzeyde oluşabilecek sarmal izler veya küçük yüzey çatlakları, kontrol edilmedikleri takdirde kullanım ömrünü etkileyebilir. Bu kusurlar, çubuk tekrarlanan darbelere ve bükülmelere maruz kaldığında daha ciddi hale gelebilir.
Bu nedenle üreticiler şunları izlemelidir:
Dış ölçüler ve profil
İç delik çapı ve eşmerkezlilik
Duvar kalınlığının homojenliği
Doğruluk
İç ve dış yüzey durumu
Karbonsuzlaştırma ve kireçlenme
Mekanik özellikler
Çelik temizliği ve inklüzyon seviyesi
Muayene gereklilikleri, çubuk tasarımını ve çalışma koşullarını yansıtmalıdır. Yüzey ve boyut kabul kriterleri üretimden önce tanımlanmalı ve tutarlı bir şekilde uygulanmalıdır.
Çelik Temizliği ve Tutarlılığı
Makalede, 23CrNi3Mo'nun ağır hizmet tipi matkap çubukları için yaygın olarak kullanılan bir çelik olduğu belirtiliyor ve nominal kimyasal bileşim ve mekanik gereksinimlerin tedarikçiler arasında karşılaştırılabilir olabileceği, ancak temizlik ve tutarlılığın yine de farklılık gösterebileceği kaydediliyor.
Başlıca faktörler arasında kükürt ve alüminyum içeriği, azot ve hidrojen gibi çözünmüş gaz seviyeleri, inklüzyon morfolojisi ve düşük büyütmeli mikroyapının stabilitesi yer almaktadır.
Bu faktörler önemlidir çünkü inklüzyonlar, gaz kaynaklı kusurlar ve yerel homojen olmama durumu yorulma direncini azaltabilir. Tekrarlanan darbeler altında, küçük bir iç veya yüzey kusuru çatlağın başlangıç noktası olabilir. Çelik üretiminde kontrol ve denetimin iyileştirilmesi bu riski azaltmaya yardımcı olur.
Sadece kimyasal bileşim kaliteyi belirlemez. Benzer nominal kimyasal bileşime sahip iki parti, temizlikleri, ayrışmaları, iç kusurları veya mikro yapıları farklıysa farklı performans gösterebilir.
İçi boş çeliğin çubuk yapım sürecine uygun hale getirilmesi
İçi boş çelik sadece başlangıç malzemesidir. Bitmiş matkap çubuğu ayrıca işleme, diş açma, ısıl işlem, doğrultma ve son kontrole de bağlıdır.
Çelik, üreticinin tüm prosesine uygun olmalıdır. Sertlik veya mikroyapıdaki farklılıklar, işleme ve ısıl işlem tepkisini etkileyebilir. Düzgünlük eksikliği veya tutarsız duvar kalınlığı, diş açma ve kullanım sırasında sorunlara yol açabilir.
Güvenilir bir tedarik programı, malzeme sertifikasyonu, ısı izlenebilirliği, üzerinde anlaşılmış boyut toleransları, kusur limitleri ve periyodik performans değerlendirmesini içermelidir. Delinmiş metreler, kırılma yerleri, diş aşınması ve arıza süreleri hakkındaki saha verileri, bir sorunun içi boş çelikten, sonraki işlemlerden veya işletme koşullarından kaynaklanıp kaynaklanmadığını belirlemeye yardımcı olabilir.
Çözüm
Hem delme hem de sıcak delme üretim yöntemleri, işlem doğru şekilde kontrol edildiğinde ağır hizmet tipi matkap çubukları için içi boş çelik sağlayabilir. Performansları iç geometriye, duvar kalınlığı tutarlılığına, yüzey kalitesine, çeliğin temizliğine ve kararlı mekanik özelliklere bağlıdır.
Sondaj çubuğu üreticileri ve sondaj müteahhitleri için amaç, tüm malzeme ve üretim zincirini değerlendirmektir. Tutarlı içi boş çelik, çubuğa güvenilir yorulma ömrü, öngörülebilir işleme ve güvenilir sondaj performansı için daha güçlü bir temel sağlar.



