
Kaya Delme İşleminde Karbonize Edilmiş ve Yüzey Sertleştirilmiş Matkap Uçları: Nasıl Seçim Yapılır?
Hidrolik kaya delme makineleri, kaya delicisinden uca darbe enerjisini, dönüşü ve ilerleme kuvvetini aktarmak için güvenilir bir delme dizisine bağlıdır. Matkap ucu seçimi genellikle en çok dikkat çeken konu olsa da, delme çubuğu da aynı derecede önemlidir. Bir çubuk, kullanım ömrü boyunca düz kalmalı, aşınmaya karşı dirençli olmalı, tekrarlanan darbelere dayanmalı ve güçlü dişli bağlantılarını korumalıdır.
Matkap çubuklarının performansını artırmak için kullanılan iki yaygın yöntem, karbonlama ve indüksiyonla ısıtma yoluyla yüzey sertleştirmedir. Her iki yöntem de daha dayanıklı bir iç yapıyı korurken, sert ve aşınmaya dayanıklı bir dış katman oluşturmak üzere tasarlanmıştır. Bununla birlikte, işlem yöntemi, performans özellikleri ve tercih edilen uygulama koşulları bakımından farklılık gösterirler.
Bu farklılıkları anlamak, madencilik, tünelcilik, taş ocağı işletmeciliği ve inşaat müteahhitlerinin sondaj derinliğine, kaya koşullarına ve verimlilik hedeflerine daha uygun sondaj çubukları seçmelerine yardımcı olabilir.
Matkap Ucu Isıl İşleminin Önemi
Sondaj sırasında matkap çubuğu tekrarlayan streslere maruz kalır. Kaya matkabından gelen her darbe, şaft adaptörü, çubuk gövdesi, dişli bağlantılar ve matkap ucu boyunca enerji iletir. Aynı zamanda, çubuk yük altında döner ve sondaj artıklarından kaynaklanan aşınmaya, delik duvarıyla temasa ve dişli bağlantılardaki aşınmaya maruz kalır.
Uygun ısıl işlem uygulanmadığı takdirde, çubuk gövdesi çok çabuk aşınabilir, dişler hasar görebilir ve çubuk uzun sondaj döngüleri için gerekli yorulma dayanımını kaybedebilir. Kırık bir matkap çubuğu, yedek bir aletin maliyetinden daha fazlasına neden olabilir. Üretimi durdurabilir, matkap dizisinin parçalarını delikte bırakabilir, kurtarma çalışmaları oluşturabilir ve potansiyel olarak atılan bir deliğe yol açabilir.
İdeal bir matkap çubuğunun yüzey sertliği ve çekirdek dayanıklılığı arasında bir dengeye sahip olması gerekir. Yüzey aşınmaya ve diş yıpranmasına karşı dirençli olmalı, çekirdek ise çok kırılgan hale gelmeden darbe enerjisini emmelidir.
Karbürleme Nedir?
Karbürleme, çeliğin yüzey katmanını karbonla zenginleştiren bir ısıl işlem sürecidir. Matkap çubukları için bu işlem genellikle kontrollü sıcaklıkta, karbonca zengin bir ortamda gerçekleştirilir. Karbon, çubuk yüzeyine nüfuz eder ve işlem tasarımına bağlı olarak, yıkama deliği duvarları gibi iç bölgelerin aşınma direncini de artırabilir.
Karbonlama işleminden sonra, çubuk sert bir dış yüzey ve daha dayanıklı bir iç çekirdek elde etmek için su verilip temperlenir. Kaynak makale, yüzeyde yaklaşık HRC 58-60 ve çekirdekte yaklaşık HRC 43 olmak üzere tipik bir hedef sonuç tanımlamaktadır. Bu değerler yararlı işlem referanslarıdır, ancak doğru sertlik profili, gerçek çelik kalitesi, çubuk boyutu, delme yöntemi ve üreticinin kalite spesifikasyonları için doğrulanmalıdır.
Karbonlama işleminin en önemli avantajı, daha derin ve aşınmaya dayanıklı bir yüzey tabakası oluşturmasıdır. Bu işlem iyi kontrol edildiğinde, iyi yorulma performansı ve aşınma direnci sağlayabilir. Daha uzun deliklerde veya yüksek üretim uygulamalarında kullanılan matkap uçları için bu denge özellikle değerli olabilir.
Ancak, karbürleme işlemi sıkı proses kontrolü gerektirir. Karbon potansiyeli, fırın sıcaklığı, ısıtma süresi, soğutma yöntemi ve temperleme koşulları nihai sonucu etkiler. Yetersiz kontrol, düzensiz kasa derinliğine, deformasyona, çatlamaya veya yetersiz çekirdek özelliklerine yol açabilir.
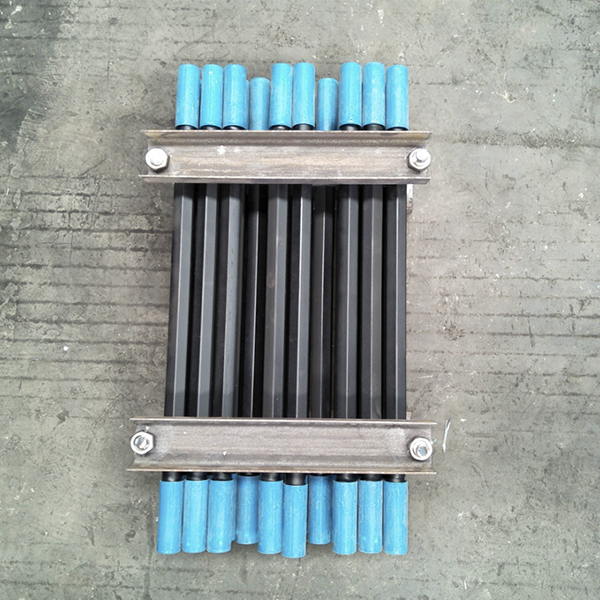
İndüksiyonla Yüzey Sertleştirme Nedir?
Yüzey sertleştirme işlemi genellikle yüksek frekanslı indüksiyon ısıtma, ardından su verme ve temperleme ile gerçekleştirilir. Bu işlemde çubuğun dış katmanı hızla ısıtılır, daha sonra kontrollü bir şekilde soğutularak sertleştirilmiş bir yüzey oluşturulur.
Hidrolik matkap çubukları için, indüksiyon işlemi çubuk gövdesine uygulanabilir ve ardından dişli kısımlar gibi kritik alanlarda tekrarlanabilir. Bu lokalize yaklaşım, üreticilerin diğer alanlarda dayanıklılığı korurken belirli bölgeleri güçlendirmeleri gerektiğinde faydalı olabilir.
Karbonlama ile karşılaştırıldığında, indüksiyonla sertleştirme daha hızlı işlem ve işlem gören alan üzerinde iyi kontrol sağlar. Genellikle tekrarlanabilirlik ve seçilen çubuk bölümlerinin esnek bir şekilde işlenmesini gerektiren üretim sistemleri için uygundur.
Yüzeyi sertleştirilmiş matkap çubuklarının genellikle iyi bir tokluk sunduğu kabul edilir. Bu, matkap dizisinin düzensiz yüklemeye, bükülmeye ve titreşime maruz kalabileceği kırıklı, katmanlı veya değişken kaya oluşumlarında bir avantaj olabilir.
Dezavantajı ise, yorulma ömrü ve genel aşınma direncinin, malzemeye, sertleştirme derinliğine, ısıl işlem parametrelerine ve çalışma koşullarına bağlı olarak, düzgün bir şekilde karbonlanmış bir çubuktan farklılık gösterebilmesidir. Bu nedenle, yüzey sertleştirilmiş bir çubuk, yalnızca ısıl işlem yöntemine göre değil, gerçek delme performansına göre değerlendirilmelidir.
İki Yöntem Arasındaki Temel Farklar
Hem karbonlanmış matkap uçları hem de indüksiyonla yüzey sertleştirilmiş matkap uçları, uç yüzeyini korumayı amaçlar, ancak performans öncelikleri farklı olabilir.
Karbonlama işlemi genellikle iyi aşınma direnci ve yorulma performansına sahip dayanıklı, sertleştirilmiş bir yüzey oluşturmaya odaklanır. Bu, özellikle delme derinliğinin daha fazla olduğu ve uzun hizmet ömrünün önemli olduğu zorlu delme uygulamaları için güçlü bir seçenek olabilir.
İndüksiyonla yüzey sertleştirme, dayanıklılığı artırabilir ve yüksek aşınma bölgelerine yönelik hedefli işlem uygulayabilir. Kaya koşullarındaki ani değişikliklerin düzensiz darbe yükleri oluşturabileceği ve gevrek kırılma riskini artırabileceği, tabakalı veya kırık kayalarda sondaj için oldukça uygun olabilir.
Karar sadece sertlik değerlerinin karşılaştırılmasıyla verilmemelidir. Yükleniciler ayrıca şunları da dikkate almalıdır:
Kaya sertliği ve aşındırıcılığı
Kırıkların, eklemlerin veya ara katmanlı oluşumların varlığı
Delik derinliği ve çapı
Sondaj kulesinin darbe gücü ve dönüş hızı
Gerekli delik düzgünlüğü toleransı
Çubuk çapı ve diş sistemi
Yıkama koşulları
Beklenen sondaj mesafesi (çubuk başına metre cinsinden)
Bakım ve denetim prosedürlerinin mevcudiyeti
Derin Delikler İçin Matkap Çubuğu Seçimi
Patlatma delikleri derinleştikçe, matkap çubuğunun kalitesi giderek daha önemli hale gelir. Küçük hizalama hataları, diş aşınması veya çubuk salınımı, delik sapmasına katkıda bulunabilir. Uzun delikli sondajda, sapma yükü, aralığı, patlayıcı madde dağılımını, parçalanmayı ve patlatma sonuçlarını etkileyebilir.
Orijinal makalede, 20 metreden daha derin delikler için, kılavuzlu geri çekmeli uçlarla birlikte kullanılan karbürlenmiş MF matkap çubuklarının delik sapmasını kontrol etmeye ve takım ömrünü uzatmaya yardımcı olabileceği belirtiliyor. Bu, evrensel bir kuraldan ziyade pratik bir uygulama referansı olarak değerlendirilmelidir. Nihai seçim, sondaj sistemi, formasyon ve saha gereksinimlerine uygun olmalıdır.
Derin sondaj işlerinde, yükleniciler çubuk düzgünlüğüne, diş durumuna, kaplin kalitesine, matkap ucu çapına ve kılavuz alet tasarımına çok dikkat etmelidir. Yüksek kaliteli karbonlanmış bir çubuk, aşınma direnci ve yorulma dayanımının faydalı bir kombinasyonunu sunabilir, ancak uyumlu şaft adaptörleri, kaplinler ve matkap uçlarıyla birlikte kullanılmalıdır.
Bakım, çözümün bir parçasıdır.
En iyi ısıl işlem görmüş matkap çubukları bile düzenli kontrole ihtiyaç duyar. Operatörler diş aşınmasını, hasarlı yıkama deliklerini, görünür çatlakları, bükülmeyi ve anormal yüzey hasarını kontrol etmelidir. Diş yağlaması ve uygun bağlantı prosedürleri, aşınmayı ve bağlantı yıpranmasını azaltabilir.
Matkap kolu arızaları genellikle sadece malzeme kalitesiyle değil, operasyonel faktörlerle de bağlantılıdır. Aşırı besleme basıncı, kötü hizalama, yanlış uç seçimi, yetersiz yıkama veya aşınmış parçaların kullanılması, kolun ömrünü kısaltabilir. Sondaj parametrelerini izlemek ve arıza meydana gelmeden önce hasarlı aletleri çıkarmak, matkap takımını korumada önemli adımlardır.
Çözüm
Hem karbonlanmış hem de indüksiyonla yüzey sertleştirilmiş matkap çubukları, hidrolik kaya sondajında önemli roller oynar. Karbonlanmış çubuklar, sıkı proses kontrolü altında üretildiklerinde güçlü aşınma direnci ve yorulma performansı sunabilir. Yüzey sertleştirilmiş çubuklar ise faydalı tokluk sağlayabilir ve kırıklı veya tabakalı kaya koşulları için uygun olabilir.
Doğru seçim, sondaj ortamının tamamına bağlıdır. Isıl işlem, çubuk tasarımı, matkap ucu tipi, sondaj derinliği ve kaya koşullarını eşleştirerek, yükleniciler arıza sürelerini azaltabilir, delik kalitesini iyileştirebilir ve metre başına toplam sondaj maliyetini düşürebilir.



