
Düğme Parçasının Gövdesinin Çoğu Alıcının Düşündüğünden Daha Önemli Olmasının Sebebi
Düğme uçlu matkap uçları genellikle herkesin ilk görebileceği şeye göre değerlendirilir: karbür düğmeler.
Bu mantıklı. Düğmeler kesme noktalarıdır. Kayaya çarparlar, yüzeyi ezerler ve en belirgin aşınmaya maruz kalırlar. Ancak karbürün güvenilirliği, onu tutan çelik gövdenin güvenilirliğiyle sınırlıdır.
Dişli düğme uçlu bir matkap ucunun erken arızalanmasının nedeni her zaman karbür kalitesi veya delme parametreleri değildir. Sorun çok daha önce, matkap ucu gövdesinin üretim şeklinden kaynaklanabilir.
Düğme uçlu matkap gövdesi, karbür uçları güvenli bir şekilde tutmalı, darbe enerjisini matkap dizisi boyunca iletmeli, dönmeye ve aşındırıcı yıkamaya karşı direnç göstermeli ve sert kayada tekrarlanan gerilme döngülerine dayanmalıdır. Mukavemeti, tokluğu, boyutsal doğruluğu ve iç yapısı, matkap ucunun ömrünü etkileyen faktörlerdir.
Bu nedenle üretim yöntemi önemlidir.
Gövde, düğme ucunun yapısal temelidir.
Kaya delici uç gövdesi zorlu bir ortamda çalışır. Her darbe, uca ulaşmadan önce şaft adaptöründen ve matkap çubuğundan geçer. Gövde, çatlama, deformasyon veya düğme yuvalarının gevşemesine izin vermeden bu enerjiyi karbür düğmelere aktarmalıdır.
Aynı zamanda, uç yük altında dönmektedir. Talaşlar ve yıkama suyu, çalışma yüzeyinden ve yıkama kanallarından geçer. Dişli bağlantı tekrar tekrar sıkılır, gevşetilir ve titreşime maruz kalır.
Sağlıklı bir vücut, birbiriyle çelişen ihtiyaçlar arasında denge kurmalıdır:
Deformasyona karşı yüksek mukavemet
Tekrarlanan darbelere dayanabilme gücü
Dişli ve yıkama özelliklerinde aşınma direnci
Doğru ilik geometrisi
Matkap dizisiyle güvenilir bağlantı için sabit boyutlar.
Partiden partiye tutarlı malzeme özellikleri.
Tek bir özellik yeterli değildir. Çok sert ama kırılgan bir gövde darbe altında çatlayabilir. Çok sağlam ama çok yumuşak bir gövde ise hızla aşınabilir veya karbür butonların etrafındaki desteği kaybedebilir. Üretim süreci, bu dengenin sağlanıp sağlanmadığını belirlemeye yardımcı olur.
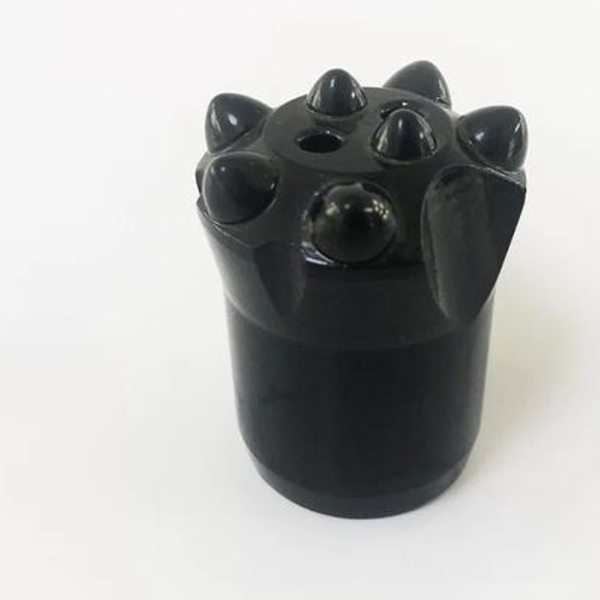
Düğme ucu gövdesi yapmanın dört yaygın yolu
Üreticiler, düğme uçlu matkap ucu gövdesini şekillendirmek için işleme, soğuk ekstrüzyon, sıcak ekstrüzyon veya sıcak kalıp dövme yöntemlerini kullanabilirler. Her yöntemin avantajları ve dezavantajları vardır.
İşleme basittir. Bir gövde, çubuk malzemeden istenen dış şekle göre kesilebilir. Prototipler, küçük seriler veya basit tasarımlar için faydalı olabilir. Ancak daha fazla malzeme israfına yol açabilir ve iç metal akışını iyileştirmez veya başlangıç malzemesinde mevcut olabilecek iç süreksizlikleri kapatmaz. Yüksek frekanslı darbelere maruz kalacak bir parça için bu önemlidir.
Soğuk ekstrüzyon, yoğunluğu ve malzeme kullanımını iyileştirebilir, ancak şekillendirme yükü yüksektir. Yeterli ekipman ve sağlam kalıp gerektirir. Genellikle daha küçük, daha basit parçalar veya sıkı kontrol altında tutulan üretim koşulları için daha pratiktir.
Sıcak ekstrüzyon, soğuk şekillendirmede görülen deformasyon direncini bir miktar azaltır. Bununla birlikte, şekillendirme kapasitesi ve proses kontrol aralığı, daha büyük veya daha karmaşık düğme uçlu gövdeler için uygunluğunu yine de sınırlayabilir.
Sıcak kalıp dövme, yüksek sıcaklıkta plastik deformasyonu kontrollü kalıp şekillendirmeyle birleştirdiği için darbeli alet bileşenlerinde yaygın olarak kullanılmaktadır. Doğru şekilde tasarlanıp kontrol edildiğinde, bu işlem neredeyse nihai şekiller üretebilir, malzeme akışını iyileştirebilir ve verimli seri üretimi destekleyebilir.
Bu, her sıcak dövme matkap ucunun otomatik olarak üstün olduğu anlamına gelmez. Takım kalitesi, çelik seçimi, sıcaklık kontrolü, dövme sırası, ısıl işlem, işleme ve denetim yine de nihai sonucu belirler. Ancak bu süreç, zorlu kaya delme uygulamaları için güçlü bir başlangıç platformu sağlar.
Dövme işlemi iç yapıyı neden değiştirir?
Dövme işleminin temel avantajı, parçanın sadece düğme ucu gövdesine benzemesini sağlaması değildir.
Kontrollü deformasyon sırasında metal daha yoğun ve yapısal olarak daha sürekli hale gelebilir. İç boşluklar veya süreksizlikler azaltılabilir. Tane akışı, parça geometrisi etrafında yönlendirilebilir. Kritik yük taşıma alanlarında, bu durum, sadece bir çubuktan malzeme çıkarılarak şekillendirilen bir gövdeye kıyasla daha iyi yorulma direnci sağlayabilir.
Kullanım sırasında matkap ucunun neler yaşadığını düşünün. Gövde tek ve sabit bir yük taşımıyor. Binlerce kez darbe alıyor, bükülüyor, yıkanıyor, ısınıyor, soğuyor ve titreşiyor. Küçük iç zayıflıklar, yorulma hasarının başlangıç noktası olabilir.
İyi tasarlanmış bir dövme işlemi, malzemenin çalışması gereken yere yerleştirilmesine yardımcı olur.
Ayrıca, son ısıl işlemden önce daha homojen bir yapıyı destekleyebilir. Isıl işlem daha sonra nihai sertliği ve tokluğu ayarlar, ancak başlangıçtaki gövde zaten homojen olduğunda en iyi sonucu verir.
Dövme işleminden sonra bile doğruluk hâlâ önemlidir.
Dövme işlemi, talaşlı imalat yöntemini ortadan kaldırmaz; talaşlı imalatın yapması gerekenleri değiştirir.
Neredeyse nihai boyuta yakın dövülmüş bir iş parçası, daha sonra çıkarılması gereken malzeme miktarını azaltabilir. Üretici daha sonra işleme çabasını kritik özelliklere odaklayabilir: dişler, düğme delikleri, yıkama kanalları, yüzeyler ve hassas geçişler.
Bu önemlidir çünkü düğme ucu performansı, malzeme kadar geometriye de bağlıdır.
Karbür butonların doğru delik çapına, derinliğine, aralığına ve oturma durumuna sahip olması gerekir. Yüzey tasarımı, kaya kırma ve talaş uzaklaştırma işlemlerini verimli bir şekilde desteklemelidir. Dişlerin doğru şekle ve kavrama özelliğine sahip olması gerekir. Gömme delikler, gereksiz gerilim yoğunlaşmaları yaratmadan çalışacak şekilde yerleştirilmeli ve bitirilmelidir.
Dövme gövde boyut olarak stabil olduğunda, bu son işlem operasyonlarının kontrolü kolaylaşır. Gereksiz kesimlerin azalması, daha iyi malzeme kullanımı ve daha verimli üretim anlamına da gelir.
Proses kontrolü, güçlü bir parçayı riskli bir parçadan ayırır.
Sıcak dövme işlemi kendine özgü bir disiplin gerektirir.
Isıtma sıcaklığı, çelik kalitesi ve şekillendirme tasarımına uygun olmalıdır. Çok az ısı, şekillendirmeyi zorlaştırabilir ve kalıp yükünü artırabilir. Çok fazla ısı ise tane yapısını bozabilir, oksidasyonu artırabilir ve kalıp ömrünü kısaltabilir. Sıcaklık, görünüşe göre tahmin edilmek yerine, tüm süreç boyunca kontrol edilmelidir.
Kalıp durumu da önemlidir. Aşınmış veya yetersiz soğutulmuş bir kalıp, boyutları, yüzey kalitesini ve tekrarlanabilirliği etkileyebilir. Üreticiler, tutarlı çıktı elde etmek istiyorlarsa kalıp sıcaklığını, yağlamayı, hizalamayı ve bakımı yönetmelidirler.
Ardından ısıl işlem gelir. Dövme gövdenin, gerekli nihai özelliklerini geliştirmesi için kontrollü bir ısıl işlem döngüsüne ihtiyacı vardır. Temizleme, ısı homojenliği, su verme, temperleme ve inceleme işlemlerinin hepsi hayati önem taşır.
Başka bir deyişle, dövme işlemi kalite kontrolünden kaçınmanın bir kestirme yolu değildir. Kalite sisteminin bir aşamasıdır.
Alıcılar bir düğme ucu tedarikçisine ne sormalı?
Bir alıcının metalurji uzmanı olması gerekmez. Ancak birkaç pratik soru, tedarikçinin ürünün yüzeysel görünümünün ötesinde ürünü anlayıp anlamadığını ortaya çıkarabilir.
Matkap ucunun gövdesinin nasıl şekillendirildiğini sorun. Kullanım amacına uygun çelik kalitelerinin neler olduğunu sorun. Düğme deliklerinin, dişlerin ve yıkama özelliklerinin nasıl kontrol edildiğini sorun. Hangi ısıl işlem ve sertlik kontrollerinin yapıldığını sorun. Tedarikçinin matkap ucunu kaya koşullarınıza, matkap modelinize, çubuk dişine ve çalışma düzeninize uygun hale getirebilip getiremeyeceğini sorun.
Ayrıca, sahada önemli olan sonuçlara da bakın:
Sabit gösterge ömrü
Güvenli karbür düğme tutma sistemi
Güvenilir vidalı bağlantılar
Gövde çatlamasına karşı direnç
Tutarlı penetrasyon performansı
Sondaj başına öngörülebilir maliyet
Düğme uçlu matkap ucu sadece bir dizi karbür uçtan ibaret değildir. Dikkatlice yerleştirilmiş mekanik bir sistemdir. Matkap ucunun gövdesi ise bu sistemi bir arada tutan kısımdır.
Gövde doğru işlemle ve özenle üretildiğinde, matkap ucunun geri kalanının da sondaj ekibinin beklediği performansı gösterme şansı çok daha yüksek olur.



