Kaya Delme Ucu Seçimi Neden Bu Kadar Kritik?
Kaya delici uç seçiminin neden bu kadar kritik olduğunu açıklayalım: Sert kaya delme işlemlerinde uç sadece bir sarf malzemesi değil, tüm sondaj gücünüzün, operatör becerinizin ve proje takviminizin başarısının veya başarısızlığının belirleyici noktasıdır. Norveç'teki bir taş ocağında tipik bir sabahı düşünün. Operatör, 120 metre uzunluğunda 89 mm'lik patlatma delikleri açmayı bekleyerek vardiyaya başlar. Öğle yemeğine kadar uç körelmiş, delik 3 derece sapmış ve sondaj makinesi delik açmadan yakıt tüketmektedir. Maliyet? Sadece uç değil, tüm sondaj sisteminin verimliliği. Cevap basit: Kaya türüne, sondaj makinesine ve uygulamaya uygun doğru kaya delici uç, karlı bir delik ile maliyetli bir ders arasındaki farkı yaratır.
Yantai Gaea Rock Split Machinery Technology Co.,Ltd'de, matkap uçlarının nasıl arızalandığını, neden arızalandığını ve işe en uygun şekilde nasıl eşleştirileceğini yıllarca inceledik. Bu blog bir satış konuşması değil. Saha verileri, müşteri hikayeleri ve iyi bir deliği kötü bir delikten ayıran mühendislik prensipleriyle desteklenen, matkap ucu seçiminin gerçek dünyadaki sonuçlarına dair teknik bir derinlemesine incelemedir.
Sorun Noktası 1: Aşındırıcı Kayalarda Hızlı Aşınma
Granit, kuvarsit veya sert kumtaşı gibi aşındırıcı oluşumlarda, matkap ucunun kesme yapısı, sondaj makinesinin delme hızından daha hızlı aşınır. Senaryo tanıdık: Batı Avustralya'da bir müteahhit, tungsten karbür düğme uçlu bir matkap ucuyla granitte 152 mm'lik delikler açıyor. Sadece 80 metre sonra, düğmeler düzleşiyor, ölçü kayboluyor ve matkap ucu hurdaya çıkarılıyor. Etkisi ne? Müteahhit, 240 metrelik bir delik düzenini tamamlamak için üç matkap ucuna ihtiyaç duyuyor; bu da matkap ucu tüketimini ikiye katlıyor ve matkap ucu değişimleri için iki saatlik ek arıza süresi anlamına geliyor. Metre başına maliyet 4,50 dolardan 9,20 dolara fırlıyor.
Daha da kötüsü, aşınmış uçlar sadece verimli kesmeyi bırakmakla kalmaz. Isı üretmeye başlarlar ve bu da uç gövdesine ve matkap dizisine zarar verebilir. Aşırı durumlarda, aşınmış bir uç, deliğin sapmasına, aşırı büyük deliklere, yetersiz parçalanmaya ve artan kumlama maliyetlerine yol açabilir. Aşındırıcı aşınmanın gizli maliyeti, ucun kendisi değil, ardından gelen verimsizlik zinciridir.
Saha çalışmalarına göre, sert kaya sondajında erken matkap ucu arızalarının %40'ından fazlası aşındırıcı aşınmadan kaynaklanmaktadır. Sorun, operatörlerin aşınmanın gerçekleştiğini bilmemesi değil; genellikle kayaçların özel aşınma mekanizmalarından ziyade alışkanlık veya fiyata göre matkap ucu seçmeleridir. Kireçtaşında işe yarayan bir matkap ucu granitte başarısız olur. Kuru koşullarda işe yarayan bir matkap ucu, su dolu deliklerde başarısız olur. Kayaç pazarlık yapmaz.
Sorun Noktası 2: Verimsiz Enerji Aktarımı ve Yavaş Nüfuz
Sık karşılaşılan bir diğer sorun ise kaya delici ile uç arasındaki enerji transferinin yetersiz olmasıdır. Uç tasarımı, teçhizatın darbe enerjisi ve dönüş hızıyla uyuşmadığında, sonuç yavaş penetrasyon, yüksek titreşim ve aşırı gürültü olur. İsviçre Alpleri'nde bir tünel projesi düşünün. Müteahhit, 25 kW darbe gücüne sahip bir teçhizatta 45 mm'lik bir uç kullanıyor. Uç teçhizat için çok küçük olduğundan, enerji kayaya tam olarak iletilmiyor. Penetrasyon hızı 1,8 m/dak'dan 0,9 m/dak'ya düşüyor. Proje programın gerisinde kalıyor ve müteahhit yetişmek için fazla mesai ödemek zorunda kalıyor.
Verimsiz enerji transferinin maliyeti sadece daha yavaş sondajla sınırlı değildir. Aynı zamanda metre başına daha fazla yakıt tüketimi, sondaj makinesinin vurucu ucunda daha fazla aşınma ve operatör yorgunluğunun artması anlamına gelir. Havalandırmanın sınırlı olduğu yeraltı madenciliğinde, verimsiz sondajdan kaynaklanan ekstra toz ve gürültü güvenlik tehlikeleri yaratabilir. Bunun temel nedeni genellikle matkap ucu çapı, düğme şekli ve sondaj makinesinin güç sınıfı arasındaki uyumsuzluktur. Sondaj makinesi için çok küçük veya çok büyük bir matkap ucu asla optimum penetrasyonu sağlayamaz.
Dahası, verimsiz enerji transferi uç kırılmasına yol açabilir. Uç verimli bir şekilde nüfuz etmediğinde, operatör besleme kuvvetini artırma eğilimindedir; bu da ucun durmasına veya düğmelerin kırılmasına neden olabilir. 500 uç arızasının incelendiği bir çalışmada, %28'inin uç ve teçhizatın yanlış eşleştirilmesinden kaynaklandığı tespit edilmiştir. Çözüm daha pahalı bir uç satın almak değil, doğru ucu satın almaktır.
3. Sorun Noktası: Tutarsız Delik Kalitesi ve Yüksek Sapma
Delik kalitesi, sorun yaratana kadar genellikle göz ardı edilir. Taş ocağı ve madencilikte, delik sapması bir patlatmayı mahvedebilir. Delik %5'ten fazla saparsa, patlayıcı enerji eşit olarak dağılmaz; bu da aşırı büyük kaya parçalarına, yetersiz parçalanmaya ve daha yüksek ikincil kırma maliyetlerine yol açar. Şili'de yaşanan bir olayda, bir bakır madeni, aşınmış bir matkap ucuyla 250 mm'lik delikler açıyordu. Delikler 7 dereceye kadar saparak, 120.000 dolarlık üretim kaybına ve yeniden delme maliyetine neden olan bir ateşleme hatasına yol açtı.
Senaryo oldukça yaygın: Bir yüklenici, matkap ucunu tamamen aşınana kadar kullanır, ancak aşınmanın ilk metreden itibaren başladığını fark etmez. Matkap ucu aşındıkça, matkap ucu daha küçük bir delik açar ve matkap dizisi en az dirençli yolu izleyerek amaçlanan çizgiden sapar. Bunun etkisi sadece kötü bir delik değil; aynı zamanda kötü bir patlatmadır, bu da daha yüksek kırma maliyetleri, daha düşük geri kazanım ve mutsuz müşteriler anlamına gelir.
Kaya cıvatalama işlemlerinde, delik kalitesindeki tutarsızlıklar cıvata montajını da etkiler. Delik düz değilse, cıvata düzgün oturmaz ve zemin desteğini tehlikeye atar. Tünelcilikte, sapma aşırı kırılmaya neden olarak ek beton maliyetlerine yol açabilir. Kötü delik kalitesinin maliyeti genellikle sonraki süreçlerde gizlidir, ancak gerçek ve önemlidir. Leoben Üniversitesi tarafından yapılan bir çalışma, delik sapmasının sadece %3 oranında bile patlatma maliyetlerini %15 artırabileceğini ortaya koymuştur.
Çözümler: Uç Tasarımını Kaya ve Platforma Uygun Hale Getirme
Peki bu sorunları nasıl çözersiniz? Cevap tek bir parça değil, bir sistemdir. Yantai Gaea Kaya Kırma Makine Teknolojisi Şirketi'nde, matkap ucu seçimini bir mühendislik problemi olarak ele alıyoruz. İlk olarak kayanın basınç dayanımını, aşındırıcılığını ve kırılma tokluğunu analiz ediyoruz. Ardından bunu, sondaj makinesinin darbe enerjisi, dönüş hızı ve ilerleme kuvvetiyle eşleştiriyoruz. Son olarak, tüm sondaj sürecini optimize etmek için matkap ucunun çapını, düğme şeklini ve yıkama tasarımını seçiyoruz.
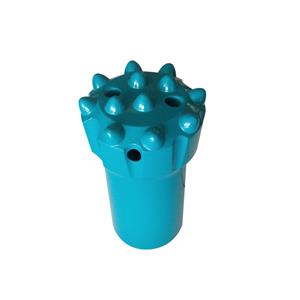
Aşındırıcı kayaçlar için, aşınmaya dayanıklı tungsten karbür düğmeli ve sağlam bir ölçü tasarımına sahip uçlar öneriyoruz. Örneğin, Gaea serisi düğme uçlarımız, standart uçlara kıyasla aşınma ömrünü %30'a kadar artıran özel bir karbür kalitesi kullanmaktadır. Ayrıca, her biri farklı kaya türlerine uygun küresel, balistik ve parabolik olmak üzere çeşitli düğme şekilleri sunuyoruz. Aşındırıcı granitte, daha geniş temas alanına sahip balistik bir düğme, penetrasyonu korurken aşınmayı azaltabilir.
Verimli enerji transferi için, matkap ucundaki ve kayadaki gerilim dalgalarını modellemek amacıyla bilgisayar simülasyonu kullanıyoruz. Bu sayede matkap ucunun kafa tasarımını ve düğme düzenini optimize edebiliyoruz. Matkap uçlarımız, enerji transfer verimliliğini ölçmek için donanımlı sondaj makinelerinde test edilmektedir. Sonuç olarak, kayaya daha fazla darbe enerjisi, matkap ucu gövdesine ise daha az enerji aktaran bir matkap ucu elde ediyoruz. Saha testlerinde, matkap uçlarımız rakip matkap uçlarına kıyasla %25'e kadar daha yüksek penetrasyon hızı göstermiştir.
Delik kalitesi için, uç aşınmasına ve uç stabilitesine odaklanıyoruz. Uçlarımız, uç ömrü boyunca delik çapını koruyan aşınmaya dayanıklı ek parçalara sahip güçlendirilmiş bir ölçüye sahiptir. Ayrıca zorlu zemin koşulları için çeşitli kılavuz uçları ve rayba uçları da sunuyoruz. İsveç'te yakın zamanda tamamlanan bir projede, uçlarımız delik sapmasını %5'ten %2'nin altına düşürerek patlatma maliyetlerinde %20'lik bir azalma sağladı.
Karşılaştırmanıza yardımcı olmak için, yaygın bit türleri ve en iyi kullanım alanlarını gösteren bir tablo aşağıda verilmiştir:
| Bit Tipi | En İyisi İçin | Aşınma Direnci | Nüfuz Oranı | Delik Kalitesi |
|---|---|---|---|---|
| Küresel Düğme | Sert, aşındırıcı kaya | Yüksek | Orta | İyi |
| Balistik Düğme | Orta sertlikte kaya | Orta | Yüksek | İyi |
| Parabolik Düğme | Yumuşak ila orta sertlikte kaya | Düşük | Çok Yüksek | Adil |
| Konik Düğme | Çok sert kaya | Çok Yüksek | Düşük | Harika |
Matkap ucu tasarımının yanı sıra, matkap ucunun doğru kullanılmasını sağlamak için teknik destek de sunuyoruz. Bu, önerilen sondaj parametrelerini, bakım programlarını ve sorun giderme kılavuzlarını içerir. Amacımız sadece matkap ucu satmak değil, tüm sondaj operasyonunuzu iyileştirmektir.
Müşteri Başarı Hikayeleri
Doğru parçanın nasıl fark yarattığına dair bazı gerçek dünya örneklerini paylaşalım.
Örnek 1: Norveç'teki taş ocağı
Norveç'in Larvik kentindeki bir granit ocağı, hızlı matkap ucu aşınmasıyla mücadele ediyordu. Standart 89 mm'lik düğme uçlu matkap uçları kullanıyorlardı ve uç başına sadece 90 metre yol alabiliyorlardı. Balistik düğmeli Gaea GX89 uçlarımıza geçtikten sonra, uç başına 150 metre yol alabildiler. Ocak müdürü Erik Johansen şunları söyledi: “Matkap ucu tüketimimizi %40 azalttık ve matkap ucu değişimleri için gereken duruş süresini kısalttık. Gaea uçları kendi maliyetlerini fazlasıyla karşılıyor.”
Vaka 2: İsviçre'de Tünel Kazısı
Gotthard Tüneli bölgesindeki bir tünel projesinde yavaş ilerleme sorunu yaşanıyordu. Yüklenici firma 25 kW'lık bir sondaj makinesinde 45 mm'lik bir matkap ucu kullanıyordu. Biz parabolik düğme tasarımına sahip 48 mm'lik bir matkap ucu önerdik. İlerleme hızı 0,9 m/dak'dan 1,5 m/dak'ya çıktı. Proje yöneticisi Hans Meier şu yorumu yaptı: “Gaea matkap ucu makinemize mükemmel uyum sağladı. Tünel bölümünü planlanandan iki hafta önce tamamladık.”
Vaka 3: Şili'deki Bakır Madeni
Antofagasta'daki bir bakır madeninde, delik sapması 7 dereceye kadar çıkıyordu. Güçlendirilmiş ölçüm aletine sahip Gaea GaugeGuard matkap ucuna geçtiler. Sapma 2 derecenin altına düştü. Patlatma mühendisi Maria Gonzalez şunları söyledi: “Delik kalitesindeki iyileşme, patlayıcı tüketimimizi %15 azalttı ve parçalanmayı iyileştirdi. Artık sadece Gaea matkap uçlarını kullanıyoruz.”
Vaka 4: Avustralya'da İnşaat
Perth'te bir inşaat şirketi, sert kumtaşında 152 mm'lik delikler açıyordu. Rakip bir firmanın ürettiği ve sadece 80 metre dayanan bir matkap ucu kullanıyorlardı. Biz onlara konik düğmeli bir Gaea matkap ucu sağladık. Matkap ucu 200 metre dayandı. Şantiye şefi Jack Thompson şunları söyledi: "Başlangıçta şüpheciydik, ancak Gaea matkap ucu iki katından fazla dayandı. Metre başına maliyetimiz 9,20 dolardan 4,80 dolara düştü."
Vaka 5: Kanada'da Madencilik
Ontario, Sudbury'deki bir nikel madeninde kullanılan matkap uçları erken kırılıyordu. Sondaj parametrelerini analiz ettik ve çok fazla ilerleme kuvveti kullandıklarını tespit ettik. Daha güçlü bir gövdeye ve farklı bir düğme düzenine sahip bir Gaea matkap ucu önerdik. Matkap ucu kırılması durdu ve penetrasyon hızı %20 arttı. Satın alma müdürü Lisa Brown şunları söyledi: “Gaea'nın teknik desteği mükemmeldi. Bize sadece matkap ucu satmadılar; sorunumuzu çözdüler.”
Uygulamalar ve Ortaklıklar
Kaya delici uçlarımız, aşağıdakiler de dahil olmak üzere çok çeşitli uygulamalarda kullanılmaktadır:
- Taş ocağı işletmeciliği ve agrega üretimi
- Açık ocak ve yer altı madenciliği
- Tünelcilik ve yer altı inşaatı
- Temel sondajı ve kaya cıvatalama
- Su kuyusu sondajı ve jeotermal araştırma
Önde gelen ekipman üreticileri ve distribütörleriyle ortaklık yapmaktan gurur duyuyoruz. Matkap uçlarımız Atlas Copco, Sandvik ve Furukawa gibi büyük sondaj markalarıyla uyumludur. Ayrıca sondaj müteahhitleri ve madencilik şirketleriyle de çalışarak, karşılaştıkları özel zorluklara yönelik özel matkap ucu çözümleri geliştiriyoruz.
Örneğin, İskandinavya genelindeki taş ocaklarına matkap uçlarımızı tedarik eden büyük bir Avrupalı distribütörle stratejik bir ortaklığımız var. Bu ortaklık, kapsamlı saha verileri toplamamıza ve ürünlerimizi sürekli olarak geliştirmemize olanak sağladı. Ayrıca, kaya delme teknolojisinde öncü konumda kalmak için araştırma kurumlarıyla da işbirliği yapıyoruz.
Yantai Gaea Rock Split Machinery Technology Co.,Ltd.'yi seçtiğinizde, sadece bir matkap ucu satın almıyorsunuz. Kaya delme bilimini anlayan ve başarınıza kendini adamış bir ortağa sahip oluyorsunuz.
Mühendisler ve Tedarik Birimi için Sıkça Sorulan Sorular
S1: Kaya türüm için hangi uçun doğru olduğunu nasıl anlarım?
A: İlk adım, kayaç türünü belirlemektir. Tek eksenli basınç dayanımı (UCS), Brezilya çekme dayanımı (BTS) ve Cerchar aşınma indeksi (CAI) testlerini yapmanızı öneririz. Bu değerlere dayanarak, en uygun düğme şeklini ve karbür kalitesini önerebiliriz. Örneğin, UCS > 200 MPa ve CAI > 2.0 için, yüksek aşınmaya dayanıklı karbürlü küresel düğmeler öneriyoruz. Daha yumuşak kayaçlar için, balistik veya parabolik düğmeler daha uygun olabilir. Ayrıca, sondaj makinesinin gücünü ve istenen delik çapını da dikkate alıyoruz.
S2: Bir kaya delici ucunun beklenen ömrü ne kadardır?
A: Matkap ucunun ömrü, kaya aşındırıcılığı, sondaj parametreleri ve operatör becerisi de dahil olmak üzere birçok faktöre bağlıdır. Aşındırıcı granitte, tipik bir matkap ucu 100-150 metre dayanabilir. Daha yumuşak kireçtaşında ise 300-500 metre dayanabilir. Gaea matkap uçlarımız, belirli uygulamalarda ömrü en üst düzeye çıkarmak için tasarlanmıştır. Özel koşullarınıza göre bir ömür tahmin modeli sunuyoruz. Özelleştirilmiş bir fiyat teklifi için bizimle iletişime geçin.
S3: Uçlarınızı herhangi bir matkapta kullanabilir miyim?
A: Uçlarımız çoğu standart sondaj makinesiyle uyumlu olacak şekilde tasarlanmıştır. Ancak, optimum performans sağlamak için makinenizin modelini, darbe enerjisini, dönüş hızını ve ilerleme kuvvetini bilmemiz gerekiyor. Makinenize uymayan bir uç kullanmak, zayıf penetrasyona, aşırı aşınmaya veya uç kırılmasına yol açabilir. Uyumluluk tablosu sunuyoruz ve özel makineler için özel uçlar üretebiliyoruz.
S4: Bir matkap ucunu ne zaman değiştirmem gerektiğini nasıl anlarım?
A: En yaygın belirtiler, penetrasyon hızında azalma, titreşimde artış ve düğmelerde veya göstergede gözle görülür aşınmadır. Aşındırıcı kayada her 50 metrede bir matkap ucunu kontrol etmenizi öneririz. Düğme yüksekliği orijinal yüksekliğin %50'sinden azsa veya gösterge çapı nominal boyutun 2 mm'den fazla altındaysa, matkap ucu değiştirilmelidir. Aşınmış bir matkap ucunu kullanmaya devam etmek, yeni bir matkap ucundan daha fazla yakıt ve arıza süresine mal olacaktır.
S5: Özel uç tasarımları sunuyor musunuz?
A: Evet. Belirli uygulamalar için özel uçlar tasarlayabilen şirket içi bir mühendislik ekibimiz var. Tasarımı optimize etmek için CAD ve sonlu eleman analizi kullanıyoruz. Ayrıca ucu laboratuvarımızda veya sizin tesisinizde prototipleyip test edebiliriz. Özel tasarımlar genellikle konseptten teslimata kadar 4-6 hafta sürer. Danışma için lütfen satış mühendislerimizle iletişime geçin.
Sonuç ve Eylem Çağrısı
Kaya delici uç seçimi sıradan bir karar değil, stratejik bir karardır. Doğru uç, metre başına maliyetinizi düşürebilir, delik kalitesini iyileştirebilir ve verimliliği artırabilir. Yanlış uç ise size zaman, para ve itibar kaybettirebilir. Yantai Gaea Rock Split Machinery Technology Co.,Ltd'de, üstün performans gösteren uçlar sunmak için gelişmiş malzemeleri, hassas üretimi ve derin uygulama bilgisini birleştiriyoruz. Norveç, İsviçre, Şili, Avustralya ve Kanada'daki müşterilerimiz farkı gördüler.
Sondaj operasyonunuzu nasıl optimize edeceğiniz hakkında daha fazla bilgi edinmek isterseniz, "Kaya Sondaj Ucu Seçiminin Bilimi" başlıklı teknik raporumuzu indirmenizi öneririz. Bu kapsamlı kılavuz, kaya mekaniği, uç tasarım prensipleri ve vaka çalışmaları konularını kapsamaktadır. Ya da bir mühendisle görüşmeyi tercih ederseniz, satış ekibimizle iletişime geçin. Daha iyi, daha hızlı ve daha uygun maliyetli sondaj yapmanıza yardımcı olmaya hazırız.
Unutmayın: deliğin kalitesi, onu açan matkap ucu kadar iyidir. Akıllıca seçim yapın. Gaea'yı seçin.