
Dişli Düğme Uçunu Madene Ulaşmadan Önce Mahvedebilecek Kirli Bir Ayrıntı
Doğru çelikten üretilmiş, doğru boyutlarda işlenmiş ve doğru karbür uçlarla donatılmış bir dişli düğme ucu, neredeyse zararsız görünen bir şey yüzünden yine de erken arıza verebilir: ince bir yağ tabakası.
Isıl işlem öncesinde yağ, işleme sıvısı, metal talaşları, oksit tabakası ve atölye tozu kolayca gözden kaçırılabilen unsurlardır. Ancak işlem sonrasında bunların affedilmesi kolay değildir.
Kaya delici uç gövdesi için ısıl işlem, çeliğe mukavemet, tokluk ve aşınma direnci kazandıran aşamadır. Isıtma ve soğutma döngüsünden önce yüzey kirlenirse, bu işlem düzensiz hale gelebilir. Sonuç olarak yumuşak noktalar, tutarsız sertlik, deformasyon, çatlama veya kullanım ömrünün kısalması meydana gelebilir.
Sorun her zaman fabrikada kendini göstermez. Bir uç, hızlı bir görsel incelemeden geçebilir ve ancak yer altında tekrarlanan darbelere maruz kalmaya başladıktan sonra zayıflığını ortaya çıkarabilir.
Bu nedenle, yüzey temizliği ev işleri değil, dişli düğme uçlarının kalite kontrolünün bir parçasıdır.
Temiz bir yüzey, ısı işleminin eşit şekilde işlemesine yardımcı olur.
Sertleştirme işleminden önce, matkap ucunun gövdesinin mümkün olduğunca tutarlı bir şekilde ısıtılıp soğutulması gerekir.
Yüzeyde yağ veya kesme sıvısı kaldığında, yüksek sıcaklıkta karbonlaşabilir. Bu durum, gövdenin farklı kısımlarının ısınma veya soğuma hızını değiştiren yerel bir yalıtım oluşturabilir. Pratik olarak, matkap ucunun bir bölgesi diğerinden farklı bir termal geçmişe sahip olabilir.
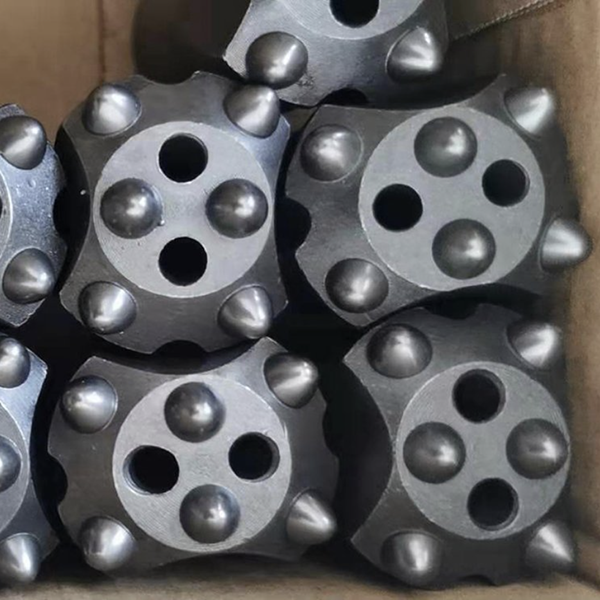
Bu bir sorun çünkü dişli düğme uçlu matkap ucu basit bir şekle sahip değildir. Düğme delikleri, yıkama kanalları, diş kökleri, oluklar ve değişen kesit kalınlıkları vardır. Bu özellikler zaten sıcaklık kontrolünü daha zorlu hale getiriyor. Yüzey kirliliği ise kontrol edilemeyen bir değişken daha ekliyor.
Yerel bir yumuşak nokta, diş veya gövde yüzeyi çevresindeki aşınma direncini azaltabilir. Düzensiz sertleşme, gövdenin darbelere karşı tepkisini etkileyebilir. Daha ciddi durumlarda, termal stres deformasyona veya çatlamaya katkıda bulunabilir.
Amaç sadece parçanın temiz görünmesini sağlamak değil. Amaç, istikrarlı ve tekrarlanabilir ısı transferini engelleyen her şeyi ortadan kaldırmaktır.
Çip üretimi ve ölçeklendirme kendi sorunlarını beraberinde getiriyor.
Petrol tek endişe kaynağı değil.
Metal talaşları ve oksit tabakası, soğutma ortamının çelikle eşit şekilde temas etmesini engelleyebilir. Soğutma tutarsız olursa, ortaya çıkan mikroyapı bir bölgeden diğerine farklılık gösterebilir. Bu farklılık sertliği, tokluğu ve yorulma direncini etkileyebilir.
Kaya delici uçlar için tutarlılık, en yüksek performans kadar önemlidir.
Matkap ucu gövdesi, karbür uçları güvenli bir şekilde tutarken darbe enerjisini verimli bir şekilde iletmelidir. Kırılmış kaya ve talaşlardan kaynaklanan aşındırıcı aşınmaya karşı dayanıklı olmalıdır. Tekrarlanan delme döngüleri boyunca dişli bağlantıyı korumalıdır. Tek bir zayıf nokta, tüm aletin güvenilirliğini kaybetmesine neden olabilir.
Tahliye noktalarının etrafındaki diş kökleri ve geçiş noktaları özel dikkat gerektirir. Bunlar zaten gerilimin yoğunlaşabileceği alanlardır. Eğer yetersiz temizlik nedeniyle tutarsız ısı işlemine maruz kalırlarsa, erken hasar riski artar.
Bir tedarikçinin iyi bir çelik kalitesine ve yeterli bir fırına sahip olması mümkün, ancak bunların hiçbiri, prosese giren kirlenmiş bir yüzeyin yol açtığı olumsuz etkileri tamamen telafi edemez.
Kirli parçalar ayrıca soğutma sistemine de zarar verir.
Yüzey temizliği sadece uç gövdesini değil, onu işleyen ekipmanı da korur.
Yağ, talaş, kireç veya diğer kalıntılar soğutma yağı, su veya tuz banyosu sistemine girdiğinde, ortamın stabilitesini azaltabilirler. Soğutma yağı kararabilir, bozulabilir veya kontrollü soğutma için gerekli özelliklerini kaybedebilir. Katı parçacıklar sirkülasyon sistemlerini kirletebilir, nozulları tıkayabilir ve tutarsız akışa neden olabilir.
Bu da, kötü hazırlanmış bir partinin sonraki partileri de etkileyebileceği anlamına gelir.
Maliyet, yalnızca sıvı değişimi veya ekipman bakımıyla sınırlı değildir. Soğutma koşulları daha az tahmin edilebilir hale geldiğinde, üretici daha geniş bir kalite kontrol sorunuyla karşı karşıya kalır. Tekrarlanabilir olması gereken bir süreç, parçadan parçaya değişen sonuçlar üretmeye başlar.
Madencilik müteahhitleri için bu önemlidir çünkü varyasyon, iş aksamasına neden olur. Beklenmedik şekilde aşınan veya çatlayan dişli bir uç, sondajı kesintiye uğratabilir, takım değişimini zorlaştırabilir ve delinen metre başına maliyeti artırabilir.
Güvenilir üretim, varyasyon kaynaklarının sürece girmeden önce ortadan kaldırılmasıyla sağlanır.
Güvenlik, temizlik aşamasında yer alır.
Temizliği ciddiye almanın bir başka nedeni daha var: güvenlik.
Yüksek sıcaklıktaki ekipmanlarda yağ ve uçucu kalıntılar duman çıkarabilir, yanabilir veya tehlikeli durumlar yaratabilir. Kapalı ısıtma ortamlarında kirlenme daha ciddi bir yangın riski oluşturabilir. Dumanlar ayrıca atölye hava kalitesini etkileyebilir ve operatörler için gereksiz maruz kalmaya neden olabilir.
Bu durum, temizlik aşamasını aynı anda hem üretim kontrolü hem de güvenlik kontrolü sorunu haline getiriyor.
Disiplinli bir süreç, hangi kalıntıların çıkarılması gerektiğini, parçanın nasıl inceleneceğini ve fırına girmeden önce temiz bileşenlerin nasıl korunacağını tanımlamalıdır. Ayrıntılar fabrikaya, malzemeye ve ısıl işlem sistemine göre farklılık gösterecektir, ancak ilke aynı kalır: Bilinmeyen kalıntıların kritik bir ısıl işleme girmesine izin vermeyin.
Pratik bir ısıl işlem öncesi kontrolün neleri kapsaması gerekir?
Dişli düğme uçlu bir matkap ucu gövdesi ısıl işleme alınmadan önce, üreticilerin net bir denetim rutini olmalıdır. Bu rutin, parçanın görünür yağ, kesme sıvısı, talaş, gevşek pul, toz ve diğer kirleticilerden arındırılmış olduğunu doğrulamalıdır.
Süreçte gözden kaçması kolay olan alanlara da dikkat edilmelidir:
Diş kökleri ve diş kabartmaları
Yıkama delikleri ve olukları
İlik kenarları ve gövde geçişleri
İşleme sıvısının birikebileceği girintili yüzeyler
İşleme ve ısıl işlem arasında bekletilen parçalar
Temiz bir parça, temiz kalmaya devam etmelidir. Muayeneden sonra kötü kullanım, yapılan işi hızla bozabilir. Depolama alanları, transfer rafları, eldivenler ve bağlantı elemanları, fırın döngüsü başlamadan önce kirleticilerin geri dönüp dönmeyeceğini etkileyen faktörlerdir.
Bu nedenle en güçlü üreticiler temizliği gayri resmi bir talimat olarak değil, belgelenmiş bir işlem adımı olarak ele alırlar.
Kalite, fırın kapağı kapanmadan önce oluşturulur.
Kaya delme aletlerinde kaliteyi sağlayan tek bir adım yoktur. Çelik seçimi, dövme, işleme, ısıl işlem, karbür düğme montajı, diş hassasiyeti ve son kontrol, hepsi birlikte çalışır.
Ancak ısıl işlem özellikle acımasızdır. İyi yapılmış bir matkap ucunu dayanıklı bir matkap aletine dönüştürebileceği gibi, üretimde daha önce yapılan tüm kısayolları da ortaya çıkarabilir.
Düğme ucu üretiminin en görünür kısmı yüzey temizliği olmayabilir. Müşteriler nadiren ilk olarak bunu sorarlar. Oysa bu, kontrollü bir süreci umut vadeden bir süreçten ayıran ayrıntılardan biridir.
Temiz bir uç gövdesi, ısıl işlem sürecinin işini düzgün bir şekilde yapmasına olanak tanır. Bu da daha tutarlı sertlik, daha güvenilir tokluk, daha iyi diş dayanıklılığı ve alet sert kayada çalışmaya başladığında daha az tatsız sürpriz anlamına gelir.
Dişli düğme uçları satın alan herkes için ders basit: Tedarikçinin ısıl işlemden sonra ne olduğunu değil, ısıl işlemden önce süreci nasıl kontrol ettiğini de sorun.



