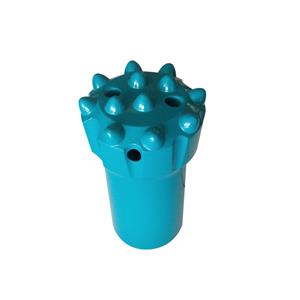
Dişli Düğme Uçlu İşleme: Takım Ömrünü Koruyan 5 Kontrol
Dişli düğme uçlu işleme, ucun ömrünü neden belirler?
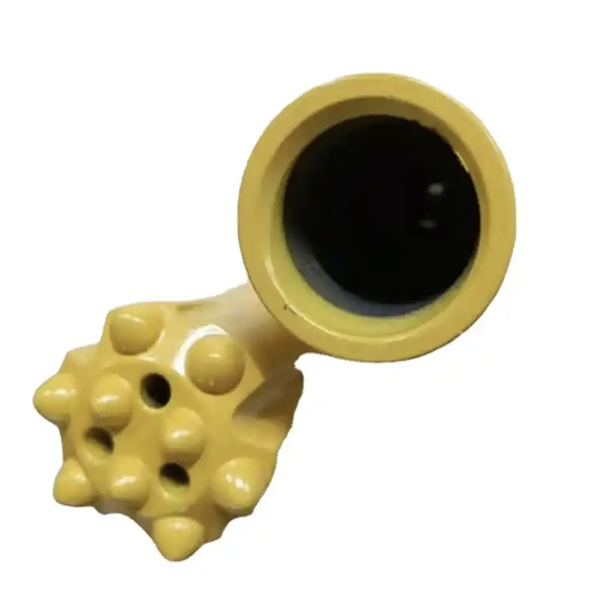
Dişli düğme uçlu bir matkap ucu, atölyeden çıktığında mükemmel görünebilir ancak ilk çalışma sırasında darbe enerjisini kaybedebilir. Gizli sorun genellikle şaft gövdesinin içindedir: işlemler arasında işleme referans noktası değişmiş, talaş oluğunun yanında keskin bir köşe kalmış veya bir çapak eşleşen matkap çubuğuna zarar vermiş olabilir.
Sap gövdesi sadece butonları tutan bir çelik parçası değildir. Darbe enerjisini iletir, dişli bağlantıyı taşır, dönüşü yönlendirir ve kaya tozunun temizlenmesine yardımcı olur. Bu nedenle küçük işleme hataları montaj sorunlarına, dengesiz yüklemeye, gerilim yoğunlaşmasına ve erken arızaya yol açabilir.
Aşağıdaki kontroller, güvenilir dişli düğme uçlu işleme için temel oluşturmaktadır.
1. Tüm işlem boyunca tek bir işleme referans noktası kullanın.
Dış çapın tornalanması, diş açılması ve talaş tahliye oluklarının frezelenmesi için aynı işleme referans noktası kullanılmalıdır. Üretim sırasında referans noktasının değiştirilmesi eş eksenlilik hatalarına yol açabilir.
Bu durum meydana geldikten sonra uç, temel bir görsel incelemeden geçebilir, ancak diş, dış çap ve talaş kanalları artık aynı merkez hattını paylaşmayabilir. Uç darbe altında çalışmaya başladığında, bu hizalama bozukluğu düzensiz temasa neden olabilir ve enerji transferinin verimliliğini azaltabilir.
İstikrarlı bir süreç, net bir referans planı, tutarlı sabitleme ve her büyük kurulum değişikliğinden sonra doğrulama ile başlar.
2. İpliği Enerji Aktarım Bileşeni Olarak Değerlendirin
Diş, düğme uçlu matkap ucu ile eşleşen matkap çubuğu arasındaki ana bağlantıdır. Diş boyutu, adım, profil ve tolerans açısından çizim gereksinimlerini karşılamalıdır.
Çok büyük bir boşluk, darbe enerjisinin boşa harcanmasına ve birleşme yüzeylerindeki aşınmanın hızlanmasına neden olabilir. Çok küçük bir boşluk ise montajı zorlaştırabilir veya bağlantının sıkışmasına yol açabilir. Bu durumların hiçbiri üretim amaçlı bir sondaj işleminde kabul edilemez.
Diş kalitesi kontrolü, nominal çaptan daha geniş bir alanı kapsamalıdır. Diş yüzeyi, boşluk alanı ve diş salınımı çiziklerden, eziklerden, çapaklardan ve oksit tabakasından arındırılmış olmalıdır. Bu kusurlar montajı engelleyebilir ve yorulma hasarı için başlangıç noktaları haline gelebilir.
Kaya delici uç satın alanlar için, diş standardı ve uygun çubuk özellikleri her zaman birlikte teyit edilmelidir. İyi bir uç, uyumsuz bir bağlantıyı telafi edemez.
3. Kaya Tozunun Temiz Bir Şekilde Dışarı Atılmasını Sağlayın
Talaş tahliye olukları ve delikleri, çizimdeki konum ve boyutlara göre işlenmelidir. Amaçları, kırılmış kayanın delikten güvenilir bir şekilde çıkmasını sağlamaktır. Eğer geçiş yolu kötü konumlandırılmışsa veya tıkanırsa, matkap ucunun etrafında toz birikebilir ve sürtünmeyi, ısıyı ve aşınmayı artırabilir.
Oluk ağzı, tabanı ve kenarları uygun bir R geçişi kullanmalıdır. Keskin köşeler iki nedenden dolayı tehlikelidir: Kaya tozunu hapsedebilirler ve tekrarlanan darbeler altında gerilim yoğunlaşmasına neden olurlar.
Aynı prensip, şaft gövdesindeki her geçiş için de geçerlidir:
Dış çapa doğru incelen gövde
Uç yüze kadar olan dış çap
Dişli kısma doğru talaş oluğu
Çizimde gösterilen kesitteki diğer herhangi bir değişiklik
Bu alanlar, keskin 90 derecelik bir geçiş yerine, belirtilen köşe yuvarlatma yarıçapını takip etmelidir. İşleme sonrasında basit bir el kontrolü faydalıdır. Operatör, hızlı bir görsel incelemede belirgin olmayabilecek basamakları, yükseltilmiş kenarları veya çapakları elle kontrol etmelidir.
4. Yüzeyleri, işlediğiniz kadar dikkatli bir şekilde çapaklardan arındırın.
Çapak alma işleminin tamamen yapılması temel bir gerekliliktir, kozmetik bir son işlem adımı değildir. Özellikle diş köklerine, profil kenarlarına ve olukların köşelerine dikkat edilmelidir.
Pratik bir yöntem, ince zımpara kağıdı ile kontrollü el ile son işlem yapmaktır. Amaç, tasarlanan diş profilini veya geçiş yarıçapını değiştirmeden çapakları gidermektir. Kalan herhangi bir çapak, montaj sırasında eşleşen matkap çubuğunu çizebilir ve iyi bir dişin kötü bir uyum gibi görünmesine neden olabilir.
Çapak alma işleminden sonra, aşındırıcı parçacıkların, oksit parçalarının ve gevşek talaşların dişli bağlantı veya yıkama kanallarının içinde kalmaması için uç temizlenmelidir.
5. Her Kritik İşlemde Denetimi Bir Parça Haline Getirin
Muayene, bitmiş parçanın son muayene istasyonuna ulaşmasını beklememeli. Her kritik işleme operasyonu %100 doğrulamadan geçmelidir.
Diş boyutları, GO ve NO-GO diş ölçüm aletleriyle kontrol edilmelidir. Diş yüzeyi, rölyef alanı ve geçiş yarıçapları görsel olarak ve dokunarak kontrol edilmelidir. Bu kombinasyon hem boyut hatalarını hem de yüzey kusurlarını tespit eder.
Son kontrol, diş ölçme aleti ve standart bir matkap çubuğu kullanılarak yapılan deneme montajını içermelidir. Çubuk, takılma veya anormal direnç olmadan sorunsuz bir şekilde girmelidir. Sıkıldığında, tork aniden tek bir noktada artmak yerine düzgün bir şekilde dağılmalıdır.
Bu son uyum testi, atölye ölçümünü gerçek saha koşullarıyla ilişkilendirir. Çap kontrolünden geçen ancak montaj sırasında sıkışan bir uç, kullanıma hazır değildir.
6. Ekipman önemlidir, ancak süreç disiplini daha da önemlidir.
Bazı yurtdışı takım üreticileri çok eksenli işleme merkezleri kullanmakta ve şaft-gövde işlemlerinin çoğunu tek bir üretim sisteminde yoğunlaştırmaktadır. Bu yaklaşım genellikle önemli ekipman yatırımı gerektirir ve daha düşük manuel iş gücüyle istikrarlı kalite sağlayabilir. Sınırlaması ise daha düşük işleme verimliliği olabilir.
Birçok yerli üretici, dağıtılmış süreçler, özel işleme ekipmanları ve bazı durumlarda robotik taşıma yöntemleri kullanmaktadır. Bu düzenleme, süreç doğru şekilde kontrol edildiğinde yüksek verimlilik, daha düşük ekipman yatırımı ve istikrarlı kalite sağlayabilir.
Önemli ders şu ki, ekipman etiketleri uç performansını garanti etmez. Referans noktası kontrolü, diş muayenesi, geçiş kalitesi, çapak alma ve son deneme montajı, bitmiş dişli düğme ucunun tutarlı bir şekilde performans gösterip göstermeyeceğini belirleyen unsurlardır.
7. Pratik Bir Yayın Kontrol Listesi
Dişli düğme ucu sevkiyata gönderilmeden önce, üretim veya kalite ekibinin aşağıdaki hususları onaylaması gerekir:
Çizim revizyonu, diş standardı ve işleme referans noktası doğrudur.
Diş boyutu, adım aralığı ve profili uygun ölçü aletlerinden geçer.
Dişli yüzeyler ve kabartma alanları çizik, ezik, çapak ve kireçten arındırılmıştır.
Talaş tahliye olukları ve delikleri, belirtilen konum ve boyutlarla uyumludur.
Tüm geçişler gerekli yarıçapa sahiptir ve keskin köşeler içermez.
Uç kısmın tüm çapakları temizlenmiş ve cilalanmıştır.
Standart matkap ucuyla yapılan deneme montajı sorunsuz gerçekleşti ve sıkma torku eşit dağıldı.
Muayene kayıtları, işleme partisine kadar takip edilebilir.
Alıcılar, uç tedarikçilerine ne sormalı?
Dişli düğme uçlarını karşılaştırırken, yalnızca düğme kalitesi veya birim fiyatı sormayın. Tedarikçinin dişli şaft gövdesini nasıl kontrol ettiğini sorun.
Güvenilir bir tedarikçi, diş standardını, uygun matkap çubuğunu, işleme referans noktasını, oluk tasarımını, çapak alma yöntemini ve muayene prosedürünü açıklayabilmelidir. Bu ayrıntılar, matkap ucunun uzatma çubukları, şaft adaptörleri veya komple bir kaya delme sistemiyle çalışması gerektiğinde önem taşır.
Gaea Rock müşterileri için, dişli düğme uçlu matkap ucunun doğru matkap çubuğu ve ilgili kaya delme bileşenleriyle eşleştirilmesi, kaya matkabından kesme yüzeyine güvenilir enerji aktarımının sağlanmasına yardımcı olur. Doğru bağlantı, temiz talaş tahliyesi ve disiplinli işleme süreci birlikte verimliliği ve takım ömrünü korur.
Dişli düğme uçlu matkap ucu, kayaya ulaşmadan çok önce hizmet ömrünü kazanır. Bu, tek bir sabit referans noktası, doğru dişler, düzgün geçişler, eksiksiz çapak alma ve tahmine yer bırakmayan bir inceleme ile başlar.