
Sert Kayalar Karbür Uçlarınızı Kırdığında: Küçük Matkap Ucu Tasarımını Yeniden Düşünmek
Son derece sert ve dayanıklı kayalarda, ekip daha işe koyulmadan matkap ucu arızalanabilir.
İlk birkaç darbe gelir. Bir karbür uç yoğun bir yüke maruz kalır. Küçük bir çatlak oluşur. Ardından bir köşe kırılır, bir uç parçalanır veya uç, normal aşınmanın onu kullanım ömrünü tamamlamasından çok önce kesici kenarını kaybeder.
Bu her zaman malzeme kalitesiyle ilgili bir sorun değildir.
Bu bir geometri problemi olabilir.
Son derece sert ve aşındırıcı kayaçlarda çalışan küçük ve orta boy kaya delici uçlar için, genellikle daha fazla düğme eklemek veya her birinin taşıdığı darbeyi azaltmak içgüdüsel bir yaklaşımdır. Bu, bazı koşullarda işe yarayabilir. Ancak çok sert kayalarda, küçük bir karbür uç, tekrarlanan yoğun darbelere dayanmak için gereken kesit ve hacme sahip olmayabilir.
Bu durumlarda soru, "Yükü daha fazla parçaya nasıl dağıtabiliriz?" değil, "Her bir parça kırılmadan nasıl daha fazla yük taşıyabilir?" olabilir.
Tekli yerleştirme yük kapasitesinin ardındaki fikir budur.
Neden son derece sert kaya parçaları erken kırılıyor?
Sert kaya her zaman dayanıklı kaya ile aynı şey değildir.
Son derece aşındırıcı bir yapı, karbürü hızla aşındırır. Sert bir yapı ise kırılmaya direnç gösterir ve yüksek darbe gerilimlerini uca geri aktarabilir. Her iki koşul da bir arada bulunduğunda, matkap ucu zorlu bir durumla karşı karşıya kalır: karbürün darbe altında kırılmaya karşı direnç göstermesi, aynı zamanda sertliğini ve aşınma direncini koruması gerekir.
Her darbenin başlangıcında, uç deliğin dibine mükemmel bir şekilde eşit temas etmez. İlk temas, kesici yüzeyin yalnızca bir kısmında meydana gelebilir. Ardından gerilim dalgası alet boyunca ilerleyerek, uç veya kenarın altındaki yerel kayayı kırar. Çok sert kayada, yük eşit olarak dağılmadan önce temas gerilimi hızla artabilir.
Bu nedenle, uygun olmayan matkap ucu tasarımlarında erken uç kırılması yaygındır. Kaya, temas eden ilk uçtaki tepe gerilimini azaltacak kadar kolay deforme olmaz.
Matkap ucu, matkap kulesi, hava basıncı ve işletme uygulamaları genel olarak makul olsa bile, kısa bir mesafeden sonra karbürde kırılmalar gösterebilir.
Tekli yerleştirme yük prensibi
Karbür sert ve aşınmaya dayanıklıdır, ancak yine de kırılgan bir malzemedir. Darbe kırılmasına karşı direnci kısmen malzeme özelliklerine ve kısmen de her bir kesici ucun geometrisine bağlıdır.
Daha büyük bir karbür uç genellikle daha büyük bir yük taşıma kesitine ve yerel darbelere karşı daha fazla dirence sahiptir. Basitçe söylemek gerekirse, daha kalın veya daha büyük bir uç, kırılmadan önce genellikle daha yüksek bir darbe yükünü emebilir.
Bu, "daha büyük her zaman daha iyidir" anlamına gelmez. Aşırı büyük bir parça, başka tasarım ödünlerine yol açabilir. Ancak erken kırılma baskın arıza modu olduğunda, her bir yük taşıyan karbür elemanın etkin boyutunu artırmak, yalnızca küçük eleman sayısını artırmaktan daha faydalı olabilir.
Aynı prensip keski ve çapraz uçlu matkap uçları için de geçerlidir. Son derece sert kayalarda, daha kalın bir karbür bıçak veya daha güçlü bir kesici kenar, daha yumuşak kayalar için tasarlanmış ince bir kenara göre daha iyi dayanabilir.
Tasarım hedefi, her bir kritik elemanın, alacağı yüke yetecek yapısal kapasiteye sahip olmasını sağlamaktır.
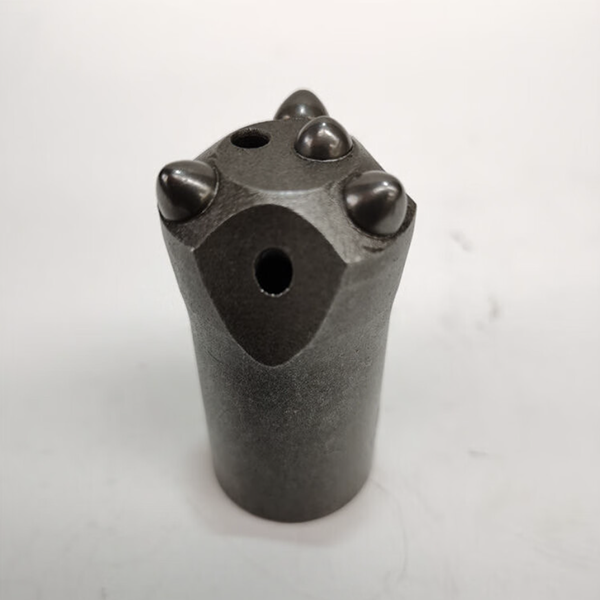
Neden daha fazla düğme bazen işleri daha da kötüleştirebilir?
Modern düğme uçlu matkap uçları, yükü dağıtmak ve kesme performansını iyileştirmek için genellikle birden fazla karbür düğme kullanır. Birçok delme koşulunda bu son derece iyi sonuç verir.
Ancak her bir parçanın sınırlı bir kullanım alanı vardır.
Genel yüzey tasarımını değiştirmeden ek düğmeler eklenirse, mevcut darbe enerjisi daha fazla temas noktası arasında bölünür. Bireysel düğmeler daha küçük veya daha sık aralıklı olabilir. Yıkama alanı azalabilir. Taş kırma deseni değişebilir.
Son derece sert ve engebeli zeminde, küçük bir düğme bile ilk temas sırasında şiddetli bir lokal yüke maruz kalabilir. Kesit alanı çok küçükse, yükün yüzeye yayılma şansı bulamadan kırılabilir.
Bu nedenle, her kaya oluşumu için tek bir uç stili en uygun değildir.
Bir uygulamada çok sayıda uç içeren düğme uçlu matkap ucu güçlü bir tercih olabilir. Başka bir uygulamada ise keski, çapraz, üç kanatlı veya ağır hizmet tipi karma tasarım daha dayanıklı olabilir. Doğru cevap, kaya mukavemeti, tokluğu, aşındırıcılığı, delme enerjisi, delik çapı, yıkama koşulları ve sahada gözlemlenen kırılma modeline bağlıdır.
Hem vücudu hem de karbürü güçlendirin.
Karbür uçlar tek başına çalışmaz. Çelik gövde onları desteklemelidir.
Sert kayaçlarda delme işleminde, uçların etrafındaki çelik kanatlar veya gövde bölümlerinin, karbürü güvenli bir şekilde tutacak kadar kalınlık ve mukavemete sahip olması gerekir. Gövde aşırı derecede esnerse, uç yuvasının yakınında çatlaklar oluşursa veya aşınma nedeniyle desteğini kaybederse, yüksek kaliteli karbür bile erken arızalanabilir.
Dolayısıyla, ağır hizmet tipi bir uç tasarımı şunları içerebilir:
Daha büyük veya daha kalın karbür uçlar
Kesici kenarın etrafında daha güçlü çelik kanatlar.
Daha sağlam oturma yeri geometrisi
Köşe kırılmalarını azaltmak için kontrollü kenar pahları.
Eksantrik etkiyi azaltan bir yüz profili
Isıl işlem, gerekli mukavemet ve tokluk dengesine uygun olarak gerçekleştirilir.
Çelik gövde, uç kısmı destekleyecek kadar güçlü olmalı, ancak tekrarlanan darbeler altında çatlayacak kadar da kırılgan olmamalıdır. Bu denge, matkap ucu üretiminin en önemli kısımlarından biridir.
Tuvalet sifonunun kullanımı önemli olmaya devam ediyor, ancak öncelikler değişebilir.
Verimli sondaj için genellikle kesme artıklarının etkili bir şekilde uzaklaştırılması şarttır. Yetersiz yıkama, yeniden kırılmaya, ısıya ve gereksiz aşınmaya neden olur.
Ancak, son derece zorlu oluşumlar tasarım önceliğini değiştirebilir.
Eğer kaya nispeten ince talaşlar üretiyorsa ve sondaj hızı doğal olarak daha düşükse, yıkama işlemi matkap ucunun dayanıklılığından daha az sınırlayıcı olabilir. Bu durumda, her olası yıkama geçidini en üst düzeye çıkarmak yerine, matkap ucu desteği için daha fazla yüzey alanı ve gövde kalınlığı ayırmak mantıklı olabilir.
Bu bir uzlaşma meselesi, evrensel bir kural değil.
Uç yine de yeterli yıkamaya ihtiyaç duyar. Ancak erken uç kırılması, aşınma sınırlayıcı faktör haline gelmeden önce uçları tahrip ediyorsa, daha güçlü bir geometri, esas olarak maksimum talaş akışı için tasarlanmış bir yüzeyden daha iyi bir getiri sağlayabilir.
Doğru tasarım, mevcut parçanın neden arızalandığının gerçek nedenini belirlemekten gelir.
Malzeme seçiminde denge olmalı, aşırılıklar değil.
Sert aşındırıcı kayalarda kullanılan karbür uçlar için istenen özellikler rekabet edebilir.
Daha yüksek tokluk, kırılmaya ve ufalanmaya karşı direnci artırır. Daha yüksek sertlik, aşınma direncini iyileştirir. Karbür kalitesinde bağlayıcı içeriğinin artırılması tokluğu artırabilir, ancak sertliği azaltabilir ve yüksek aşındırıcı zeminde kesici ucun daha hızlı aşınmasına neden olabilir.
Bu nedenle karbür seçimi yalnızca tek bir sayıya göre yapılmamalıdır.
Son derece sert kayalar için kullanışlı bir kalite, sertlik, enine kırılma dayanımı, tokluk, yoğunluk ve mikroyapı arasında uygun bir denge gerektirir. Uç geometrisi, düğme tutma yöntemi ve çalışma parametreleri de sonucu etkiler.
Gelişmiş üretim süreçleri tutarlılığı daha da artırabilir, ancak saha performansı yine de matkap ucunun tasarımının zemin yapısına tam olarak uymasına bağlıdır.
Sadece ölçüm değerine değil, arıza şekline de dikkat edin.
Bir kaya delici ucunu değerlendirirken, yalnızca delinen toplam metre sayısını kaydetmeyin.
Parçanın neden arızalandığını inceleyin.
Ölçü çapı normal şekilde aşındığı için mi kullanımdan kaldırıldı? Karbür düğmeler mi kırıldı? Kesici kenar mı çatladı? Çelik gövde mi çatladı? Dişler mi bozuldu? Talaşlar temizlenmediği için uç mu aşırı ısındı?
Bu detaylar size bundan sonra neyi değiştirmeniz gerektiğini gösteriyor.
Normal aşınma söz konusuysa, daha sert veya aşınmaya daha dayanıklı bir tasarım yardımcı olabilir. Erken karbür kırılması söz konusuysa, çözüm daha güçlü tek tek uçlar, geliştirilmiş destek geometrisi, daha iyi hizalama veya farklı bir yüzey stili olabilir.
Normal aşınma sınırlarına ulaşan bir uç genellikle görevini yerine getiriyordur. Uçta erken çatlama veya kırılma meydana gelmesi ise yük yolunun dikkat gerektirdiğini gösterir.
Sağ taraf genellikle arızalanan taraftır.
Son derece sert kayalarda mükemmel bir matkap ucu olmayabilir. Her tasarım, penetrasyon hızı, kullanım ömrü, temizleme, uç dayanıklılığı ve maliyet arasında bir uzlaşmayı içerir.
Ancak hedef açık: uç, karbür uçlarının yükü kaldıramaması nedeniyle aniden arızalanmamalı.
İyi bir sert kaya matkap ucu, öngörülebilir şekilde aşınır, istikrarlı bir delik açar ve uç arızası olmadan planlanan kullanım aralığına ulaşır. Gerçek değer işte burada yatar.



