
Matkap Çubuğu Kırılması: Temel Nedenler ve Pratik Önleme Yöntemleri
Kaya sondajında en maliyetli arızalardan biri matkap ucunun kırılmasıdır. Kırık bir matkap ucu sarf malzemelerini israf eder, üretimi aksatır, aletlerin delikte sıkışmasına neden olabilir ve kaplinlere, şaft adaptörlerine veya kaya sondaj makinesinin kendisine zarar verebilir. Ayrıca, sondaj sisteminin matkap ucunun tam hizmet ömrüne ulaşmasını da engeller.
Sondaj çubuklarının arızalarının çoğu rastgele değildir. Bunlar yorgunluk, korozyon, ısıl işlem sorunları, malzeme kusurları, zayıf bağlantılar veya yanlış işletme uygulamalarından kaynaklanır. Bu arıza mekanizmalarını anlamak, sondaj ekiplerinin arızaları önlemesine ve sondaj yapılan metre başına maliyeti düşürmesine yardımcı olur.
Matkap çubuklarının arızalanmasının en önemli nedeni yorgunluktur.
Kaya delici çubuklar, tekrarlanan darbe dalgalarına, dönmeye, ilerleme kuvvetine, bükülmeye ve titreşime maruz kalır. Her döngü sırasında maksimum gerilim çeliğin statik çekme dayanımının altında olsa da, binlerce tekrarlanan döngü yorulma çatlağının oluşmasına ve büyümesine neden olabilir.
Yorulma çatlakları genellikle şu gibi zayıf noktalardan başlar:
Yüzey çizikleri veya işleme izleri.
İplik kökleri ve omuzları.
Korozyon çukurları.
Çelikteki iç veya yüzey kusurları.
Ani geometrik değişiklikler.
Sertliği düşük veya ısıl işlem geçişi zayıf olan bölgeler.
Başlangıçta bu çatlaklar görülemeyecek kadar küçük olabilir. Sürekli delme işlemiyle, kalan sağlam kesit uygulanan yükü taşıyamayacak hale gelene kadar büyürler. Ardından çubuk aniden kırılır.
Yorulma kırığı genellikle iki farklı bölgeye sahiptir. Bir bölüm, tekrarlanan yükleme altında kademeli olarak geliştiği için pürüzsüz, cilalı veya ince dokulu görünebilir. Son kırık bölgesi genellikle daha pürüzlü ve daha tazedir ve kalan metalin aşırı yüklenme nedeniyle nerede kırıldığını gösterir.
Korozyon Yorgunluğu Hasarı Hızlandırır
Suyla yıkama, yeraltı suyu, sondaj katkı maddeleri ve kirlenmiş maden suyu, yorulma hasarını daha da kötüleştirebilir. Korozyon, çelik yüzeyine saldırarak gerilim yoğunlaştırıcı görevi gören çukurlar oluşturabilir. Korozyona uğramış bir bölgede çatlak oluşmaya başladıktan sonra, tekrarlanan darbeler çatlağın büyümesini hızlandırabilir.
Bu nedenle, sondaj çubukları depolama sırasında korunmalı ve ıslak veya aşındırıcı ortamlarda kullanımdan sonra kontrol edilmelidir. İyi yıkama uygulamaları aşındırıcı ince parçacıkların uzaklaştırılmasına yardımcı olur, ancak operatörler ayrıca çubukları uzun süre neme, çamura veya kimyasal kalıntılara maruz bırakmaktan kaçınmalıdır.
Korozyon yorgunluğu, özellikle delme işleminden sonra nem ve kalıntıların kalabileceği dişli ve iç yıkama deliklerinin yakınında önemlidir.
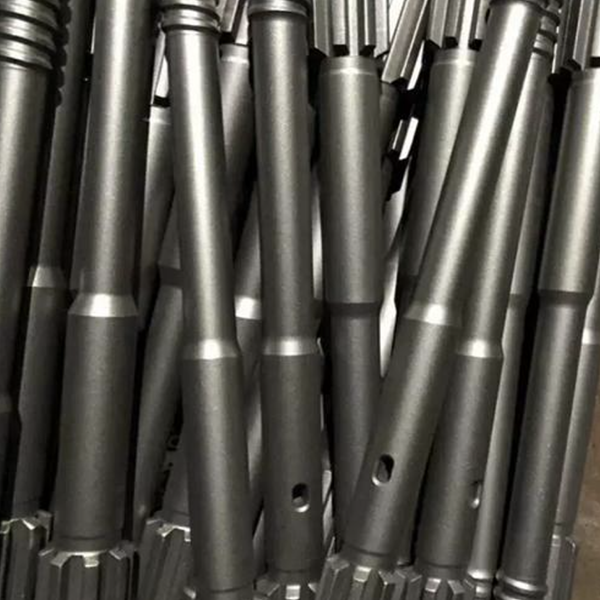
Isı işlemi zayıf bölgeler oluşturabilir.
Uygun sertlik, mukavemet ve tokluk elde etmek için ısıl işlem gereklidir. Bununla birlikte, yetersiz kontrol edilen ısıtma veya soğutma, yerel özellik farklılıklarına neden olabilir. Isıtılmış ve ısıtılmamış alanlar arasındaki geçiş bölgeleri daha düşük sertliğe veya azalmış yorulma mukavemetine sahip olabilir.
Bir matkap çubuğunun dengeli özelliklere sahip olması gerekir. Aşırı sertlik kırılganlığı artırabilirken, yetersiz sertlik aşınma direncini ve mukavemeti azaltabilir. Amaç sadece mümkün olan en yüksek sertliği elde etmek değildir. Amaç, darbe direncini, yorulma ömrünü ve diş dayanıklılığını destekleyen kontrollü bir sertlik profili oluşturmaktır.
Üreticiler dövme sıcaklığını, ısıtma süresini, su verme ve temperleme işlemlerini kontrol etmelidir. Bu işlemler, gövde, diş veya ısıdan etkilenen bölgelerin yakınında ani zayıf bölgeler yerine, düzgün özellik geçişleri üretmelidir.
Çeliğin Kalitesi ve Yüzey Durumu Önemlidir
Orijinal matkap çeliğinin kalitesi, kullanım ömrünü doğrudan etkiler. İçerikler, karbonu alınmış katmanlar, haddeleme kusurları, yüzey dikişleri ve iç süreksizlikler, çatlak oluşum noktaları haline gelebilir.
Kaliteli matkap çeliği şu özelliklere sahip olmalıdır:
Uygulama için uygun alaşım bileşimi.
Tutarlı mekanik özellikler.
Kontrollü inklüzyonlara sahip temiz çelik.
Haddeleme ve ısıl işlem sonrası homojen mikroyapı.
Deliklerin doğru konumu ve duvar kalınlığı.
Pürüzsüz, kusursuz dış yüzeyler.
Matkap çubuklarının üretiminde ayrıca düzgünlük, diş hassasiyeti ve yüzey kalitesi de kontrol edilmelidir. Yüksek gerilime maruz kalan bir bölgedeki küçük bir yüzey kusuru, boyutunun gösterdiğinden çok daha büyük bir etkiye sahip olabilir yorulma ömrünü etkiler.
Çalışma koşulları çubuk ömrünü kısaltabilir.
Üstün kaliteli matkap çeliği bile, kötü koşullar altında kullanıldığında erken arıza verebilir. Matkap ucu, besleme kolu ve delik arasındaki hizalama bozukluğu, eğilme gerilimine neden olur. Aşırı besleme kuvveti, matkap ucunu ve çubuğu aşırı yükleyebilir. Yetersiz besleme ise sekme ve zayıf darbe aktarımına yol açabilir.
Dişli bağlantılar temiz olmalı, belirtildiğinde yağlanmalı ve tam olarak birbirine geçmelidir. Aşınmış bağlantılar veya hasarlı dişler, yeni bir kola zarar vermeden önce değiştirilmelidir. Uyumsuz dişli sistemlerinin karıştırılması veya yanlış hizalanmış bağlantıların zorlanması, diş kökünde arızaya yol açabilir.
Yıkama işlemi, talaşları etkili bir şekilde uzaklaştırmalıdır. Yetersiz yıkama, sürtünmeyi artırabilir, uç sıkışmasına neden olabilir ve çubuğu gereksiz tork ve eğilme yüklerine maruz bırakabilir.
Pratik Önlem Tedbirleri
Başarılı bir sondaj çubuğu bakım programı, malzeme seçimi, üretim kontrolü ve doğru saha uygulamalarını bir araya getirir.
Matkap gücüne, delik çapına ve kaya koşullarına uygun matkap çeliği ve çubuk geometrisini seçin.
Uyumlu diş ve boyutlara sahip çubuklar, bağlantı elemanları ve şaft adaptörleri kullanın.
Çubukları düzenli olarak çatlak, korozyon, düzgünlük, diş aşınması ve yüzey hasarı açısından kontrol edin.
Hasar görmüş veya aşırı aşınmış parçaları, arıza yapmadan önce çıkarın.
Matkap ucunun doğru hizalanmasını, ilerleme basıncını, dönüş hızını ve yıkama işlemini koruyun.
Matkap çeliğini temiz ve kuru bir yerde saklayın ve korozyondan koruyun.
Arızaların kaydını konum, çubuk tipi, kaya oluşumu ve çalışma koşullarına göre tutun.
Arıza kayıtları özellikle faydalıdır. Eğer çubuklar aynı diş, omuz veya gövde mesafesinde tekrar tekrar kırılıyorsa, işletme araştırmasını bu özel geometriye, ısıl işlem alanına veya delme yöntemine odaklayabilir.
Satın alma fiyatına değil, metre başına maliyete odaklanın.
En ucuz matkap ucu her zaman en düşük maliyetli seçenek değildir. Erken kırılan bir matkap ucu, sondaj süresinin kaybına, aletlerin sıkışmasına, deliğin terk edilmesine ve pahalı kurtarma çalışmalarına neden olabilir. Güvenilir bir matkap ucu sistemi, penetrasyon tutarlılığını artırır, diğer bileşenleri korur ve toplam sondaj maliyetini düşürür.
Çelik kalitesini, ısıl işlemi, korozyona maruz kalmayı, diş durumunu ve işletme tekniğini kontrol ederek, madenciler ve yükleniciler matkap çubuğu kırılmasını önemli ölçüde azaltabilir ve genel kaya delme güvenilirliğini artırabilirler.



