
Kaya Delme İşlemlerinde Çapraz Matkap Ucu Arıza Modları ve Kullanım Ömrünün Uzatılması
Çapraz uçlu matkap uçları, kömür madenciliği, tünelcilik, taş ocağı işletmeciliği ve genel kaya delme işlemlerinde yaygın olarak kullanılmaktadır. Basit geometrileri, güçlü kesme yapıları ve pratik performansları, onları birçok düşük ve orta güçteki delme uygulaması için uygun hale getirmektedir. Bununla birlikte, çapraz uçlu matkap ucu aynı zamanda tekrarlanan darbe, dönme, aşınma ve ısı altında çalışan, tüketilebilir bir alettir.
Bir matkap ucunun erken arızalanması durumunda, maliyet sadece matkap ucunun değiştirilmesiyle sınırlı değildir. Erken arıza, penetrasyon hızını düşürebilir, sondajı durdurabilir, matkap çeliğine zarar verebilir, yıkama deliklerini tıkayabilir, düşük kaliteli delikler oluşturabilir ve işçilik süresini artırabilir. Zor durumlarda, kırık bir parça kurtarma çalışması gerektirebilir veya deliğin terk edilmesine neden olabilir.
Çapraz matkap ucu arızalarının çoğu dört alandan bir veya daha fazlasıyla ilgilidir: matkap ucu tasarımı, malzeme kalitesi, üretim süreci ve saha operasyonu. Tipik arıza modlarını anlamak, operatörlerin ve sondaj aleti alıcılarının daha iyi seçimler yapmasına ve alet ömrünü uzatmasına yardımcı olur.
1. Uç Etek Genleşmesi ve Çatlaması
Sık görülen arızalardan biri, genellikle çatlamayla sonuçlanan etek kısmının genişlemesidir. Etek kısmı, matkap ucunu matkap çeliğine bağlayan çapraz matkap ucunun alt gövde bölümüdür. Darbe enerjisini aktarırken ve güvenli bir bağlantı sağlarken boyut olarak sabit kalmalıdır.
Etek kısmı genişlediğinde, iç konik veya bağlantı alanı gevşeyebilir. Matkap ucu yavaş yavaş matkap çeliğine daha derine doğru hareket edebilirken, şaft eteğin alt kısmında bir basamak veya aşınma noktası oluşturabilir. Bu durum gevşek bağlantılara, tıkanmış yıkama deliklerine, kırık parçalara, şaft kırılmasına ve matkap ucunun erken arızalanmasına yol açabilir.
Matkap ucunun gövdesi uygulanan yüke yeterli yapısal dayanıma sahip olmadığında etek kısmında genişleme meydana gelebilir. Etek duvarı çok inceyse, konik delik açısı uygun değilse veya uç derinliği yetersizse, matkap ucu gövdesi yeterli desteği sağlayamayabilir.
Malzeme özellikleri de önemlidir. Çok sert bir gövde darbe altında kırılgan hale gelebilir ve çatlayabilir. Çok yumuşak bir gövde ise daha kolay deforme olabilir veya genleşebilir. Doğru ısıl işlem koşulu, tokluk, sertlik ve deformasyona karşı direnç arasında bir denge sağlamalıdır.
Operasyonel uygulamalar sorunu daha da kötüleştirebilir. Şaft ile konik delik arasındaki uyumsuzluk, yanlış uç takılması veya çıkarılması, aşırı çekiçleme ve uygunsuz bileme, bağlantı bölgesine zarar verebilir. Operatörler, birleşme yüzeylerini düzenli olarak kontrol etmeli ve hasarlı matkap çeliğini yeni bir uçla kullanmaktan kaçınmalıdır.
2. Matkap Ucu Gövdesinde Yorgunluk Kırığı
Yorulma kırığı, bir diğer önemli arıza türüdür. Genellikle matkap ucunun gövdesinin "bel" bölgesinde, şaft bölümü ile matkap ucunun eteğinin alt kısmı arasındaki geçiş noktasına yakın yerde bulunur.
Bu bölge nispeten küçük bir kesite sahip olabilir ve tekrarlanan darbe döngüleri sırasında gerilim yoğunlaşmasına maruz kalabilir. Kaya delici aletin her darbesi bir yük döngüsü oluşturur. Binlerce döngü boyunca, küçük bir geometrik kusur veya yüzey hatası bile yorulma çatlağının başlangıç noktası haline gelebilir.
Kaynak makalede, matkap ucu gövdesi kırılmalarının büyük bir kısmının bu geçiş bölgesinde meydana geldiği belirtiliyor. Bu durum, düzgün yapısal tasarımın ve dikkatli imalatın önemini vurguluyor.
Yorgunluk kırığı riskini artırabilecek çeşitli faktörler vardır:
Yetersiz etek duvarı kalınlığı
İç ve dış yüzeyler arasında keskin geçişler.
Küçük yuvarlak kenarlar veya keskin köşeler
Yetersiz malzeme mukavemeti veya tokluğu
Düzensiz ısı işlemi
Kaba işleme izleri ve yüzey kusurları
Yüzey güçlendirme veya korozyon korumasının olmaması
Sap ve uç bağlantısı arasında zayıf temas
Sondaj sırasında eksantrik etki
Yanlış çıkarma yöntemleri, örneğin matkap ucuna el çekiciyle vurmak gibi.
İyi bir uç tasarımı, kesit kalınlığındaki ani değişikliklerden kaçınmalıdır. Düzgün yarıçaplar ve dengeli geometri, gerilim yoğunlaşmasını azaltmaya yardımcı olur. Üretim sırasında, işleme izleri kontrol edilmeli ve ısıl işlem, kritik bölgeler boyunca tutarlı özellikler üretmelidir.
Saha kullanımında, operatörler aşırı titreşim veya anormal darbe gözlemlendikten sonra aşınmış matkap ucunu delmeye zorlamaktan kaçınmalıdır. Küçük bir çatlak, tekrarlanan yükleme altında hızla büyüyebilir.
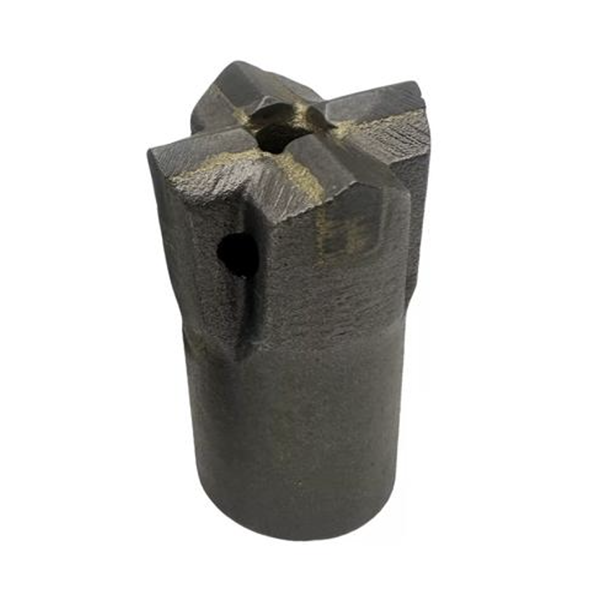
3. Uç Kaybı ve Bıçak Ayrılması
Çapraz uçlu matkap uçlarında genellikle sert alaşımlı veya karbür kesici uçlar kullanılır. Bu uçlar gevşerse, çatlarsa veya düşerse, delme performansı hızla düşebilir.
Ek parça kaybı genellikle yetersiz lehimleme veya yapıştırma kalitesiyle ilişkilidir. Çelik gövde, karbür ek parça, dolgu malzemesi ve bağlantı tasarımı birlikte çalışmalıdır. Lehimleme işlemi düzgün kontrol edilmezse, bağlantı tekrarlanan darbelere ve termal döngülere dayanacak yeterli mukavemete sahip olmayabilir.
Ek parça yuvasının geometrisi de önemlidir. Yuva, doğru lehim kalınlığına ve malzeme akışına izin verirken karbürü düzgün bir şekilde desteklemelidir. Ek parça doğru şekilde yerleştirilmezse, temas düzensiz olabilir ve yük küçük bir alanda yoğunlaşabilir.
Ek parça kaybına yol açabilecek olası nedenler şunlardır:
Yanlış lehimleme sıcaklığı veya süresi
Uyumsuz lehim alaşımı
Lehimleme öncesi yüzey kirliliği
Yanlış yuva geometrisi
Kötü yerleştirme konumlandırması
Aşırı darbe yüklemesi
Kuru delme ve aşırı ısınma
Yanlış delme hizalamasından kaynaklanan şiddetli titreşim.
Üreticiler kontrollü lehimleme prosedürleri kullanmalı ve ek parçanın takılma kalitesini denetlemelidir. Operatörler yıkamanın etkili olduğundan emin olmalı ve bir ek parça gevşerse veya hasar görürse delme işlemini durdurmalıdır.
4. Erken Karbür Kırılması
Karbür uçlar son derece sert ve aşınmaya dayanıklıdır, ancak hasara karşı bağışık değillerdir. Karbür uçların erken dönemdeki arızası, kenar kırılması, köşe kırılması, çatlama, uçların parçalanması veya uçların tamamen kaybolması şeklinde ortaya çıkabilir.
Sebep, matkap ucu tasarımı, karbür kalitesi, üretim kalitesi, sondaj koşulları veya operatör davranışıyla ilgili olabilir. Karbür uç, çelik gövdeden yeterli desteğe sahip olmalı ve kaya koşullarına uygun olmalıdır. Aşındırıcı, sert kayalar için uygun bir karbür kalitesi, daha yumuşak veya yüksek oranda kırıklı oluşumlarda kullanılan bir karbür kalitesinden farklı davranabilir.
Yanlış delme uygulamaları, karbür uçların erken arızalanmasına sıklıkla önemli ölçüde katkıda bulunur. Yaygın örnekler arasında kuru delme, aşırı ısınma, etkili penetrasyon olmadan deliğin dibine vurma, kesici kenarı aşırı bileme ve matkap ucunu hasarlı veya düzensiz bir delikte çalıştırma yer alır.
Kuru delme işlemi, soğutmayı ve talaş uzaklaştırmayı azalttığı için özellikle zararlıdır. Isı hızla birikerek lehim bağlantısını zayıflatır ve karbürde termal gerilimi artırır. Yetersiz yıkama ayrıca talaşların tekrar ezilmesine, aşınmanın ve titreşimin artmasına neden olur.
Bileyleme de önemli bir faktördür. Aşınmış bir çapraz uç, karbür ciddi şekilde hasar görmeden önce bilenmelidir. Bununla birlikte, aşırı bileyleme, hızla kırılan aşırı keskin, zayıf bir kenar oluşturabilir. Bileyleme, sadece malzeme çıkarmak yerine, amaçlanan kesme geometrisini geri kazandırmalıdır.
Daha Uzun Ömürlü Bir Diş Eti İçin Önleyici Tedbirler
Daha uzun ömürlü bir çapraz matkap ucu, doğru seçimle başlar. Matkap ucu tasarımı, karbür kalitesi, çelik gövde, konik sistem ve yıkama düzeni, kaya sertliği, aşındırıcılık, sondaj ekipmanı ve delik boyutuna uygun olmalıdır.
Operatörler ayrıca önleyici bakım rutinini de takip etmelidir:
Delme işlemine başlamadan önce matkap ucunun ve şaftın uyumunu kontrol edin.
Karbür uçları çatlak, gevşeklik ve aşırı aşınma açısından inceleyin.
Etkin hava veya su tahliyesini sürdürün.
Yıkama işleminin gerekli olduğu yerlerde kuru delme işleminden kaçının.
Doğru darbe, dönüş ve ilerleme ayarlarını kullanın.
Ciddi karbür hasarı oluşmadan önce aşınmış kesici kenarları yeniden bileyin.
Takma veya çıkarma sırasında uca vurmayın.
Hasarlı matkap uçlarını, aşınmış şaftları ve deforme olmuş çubukları derhal değiştirin.
Anormal arıza modellerini kaydedin ve sondaj koşullarını inceleyin.
Çözüm
Çapraz uçlu matkap ucu arızası nadiren tek bir faktörden kaynaklanır. Etek genişlemesi, gövde yorulma kırılması, uç kaybı ve karbür kırılması, tasarım sınırlamaları, malzeme özellikleri, üretim varyasyonları ve yanlış kullanımın bir kombinasyonundan kaynaklanabilir.
Sondaj müteahhitleri için en etkili strateji, iyi yapılmış bir çapraz matkap ucu seçmek, bunu sondaj koşullarına uygun hale getirmek ve doğru yıkama ve bakım uygulamalarıyla çalıştırmaktır. Bu yaklaşım, penetrasyon tutarlılığını artırabilir, beklenmedik arıza sürelerini azaltabilir ve metre başına toplam sondaj maliyetini düşürebilir.



