
Konik Matkap Uçları için Sıcak Ekstrüzyon: Daha İyi Kaya Delme Aletleri Üretimi İçin Pratik Bir Yöntem
Konik matkap uçları, birçok sondaj ve arama uygulamasında kritik öneme sahip çalışma bileşenleridir. Aşındırıcı ortamlarda çalışırlar, tekrarlanan darbe yüklerine maruz kalırlar ve madencilik, taş ocağı işletmeciliği, jeoteknik sondaj ve inşaat projelerinde önemli miktarlarda tüketilirler. Bu koşullar nedeniyle, üreticilerin matkap ucu mukavemeti, boyutsal tutarlılık, üretim verimliliği ve malzeme maliyeti arasında denge kurmaları gerekir.
Geleneksel konik uçlu freze imalatı genellikle yuvarlak çubuk malzemeyle başlar ve son şekli oluşturmak için tornalama, frezeleme ve diğer kesme işlemlerine dayanır. Bu yöntem tanıdık ve esnektir, ancak aynı zamanda çeşitli zorluklar da yaratabilir. Karmaşık profiller daha fazla işleme süresi gerektirir, malzeme kullanım oranı düşük olabilir ve kesme işlemiyle oluşan kesintili metal akışı, yüksek gerilimli bölgelerde yorulma direncini azaltabilir.
Sıcak ekstrüzyon, seçilmiş konik matkap ucu tasarımları için başka bir üretim seçeneği sunar. Isıtılmış bir boşluğu, malzemenin yeniden kristalleşme sıcaklığının altındaki kontrollü bir sıcaklık aralığında şekillendirerek, üreticiler iyi boyutsal kontrolü ve daha sürekli bir iç tane akışını korurken deformasyon direncini azaltabilirler. Matkap takımı üreticileri için amaç, sadece işlemeyi değiştirmek değil, kaliteyi, verimliliği ve uzun vadeli takım güvenilirliğini destekleyen daha istikrarlı bir üretim yolu oluşturmaktır.
Konik Uç Şekillendirme Yöntemi Neden Önemlidir?
Kaya delme aleti, darbe enerjisini matkap dizisinden kayaya verimli bir şekilde aktarmalıdır. Bu nedenle matkap gövdesi, tekrarlanan yüklere, titreşime, aşınmaya ve yorulma çatlaması riskine karşı dayanıklı olmalıdır. Üretim kalitesi bu performansı doğrudan etkiler.
Konik şekilli bir parça esas olarak işleme yoluyla üretildiğinde, orijinal çubuktan büyük miktarda malzeme çıkarılabilir. Bu, israfı artırabilir ve işlem sürelerini uzatabilir. İşleme ayrıca, lif akışını nihai şekil etrafında yönlendirmek yerine, orijinal metal yapıyı açığa çıkarır.
Şekillendirmeye dayalı bir işlem, malzemenin daha fazlasını koruyabilir ve iç akış hatlarının parçanın dış konturunu takip etmesine yardımcı olabilir. Prensip olarak, bu, döngüsel yüklemeye maruz kalan bileşenler için faydalı olabilir. Bununla birlikte, nihai sonuç, malzeme seçimi, ısı kontrolü, kalıp tasarımı, yağlama, şekillendirme kuvveti, ısıl işlem ve kalite kontrolü dahil olmak üzere birçok faktöre bağlıdır.
Bu nedenle, sıcak ekstrüzyon tek bir üretim aşaması olarak değil, kontrollü bir üretim sistemi olarak değerlendirilmelidir.
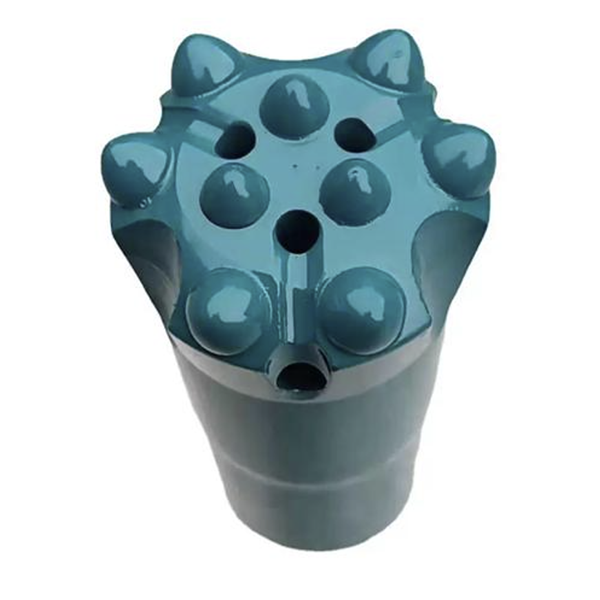
Sıcak Ekstrüzyon Nedir?
Ekstrüzyon işlemleri, şekillendirme sıcaklığına göre genellikle soğuk ekstrüzyon, ılık ekstrüzyon ve sıcak ekstrüzyon olarak sınıflandırılır.
Soğuk ekstrüzyon mükemmel boyutsal doğruluk ve yüzey kalitesi sağlayabilir, ancak malzemenin deformasyona karşı direnci nispeten yüksektir. Bu, gerekli pres kapasitesini ve takım yükünü artırır. Soğuk şekillendirilmiş parçalar ayrıca iş sertleşmesini kontrol etmek için ek işlem gerektirebilir.
Sıcak ekstrüzyon, şekillendirme direncini önemli ölçüde azaltır, ancak daha fazla oksidasyona, daha düşük boyutsal hassasiyete ve olası yüzey kalitesi sorunlarına yol açabilir.
Sıcak ekstrüzyon, orta bir yol sağlamayı amaçlamaktadır. İş parçası oda sıcaklığının üzerinde ancak yeniden kristalleşme aralığının altında ısıtılır. Doğru sıcaklıkta, malzeme soğuk ekstrüzyona göre şekillendirilmesi daha kolay hale gelirken, yüksek sıcaklıkta şekillendirmeyle ilişkili ölçek ve boyut kontrolü sorunlarından da kaçınılmış olur.
Konik matkap ucu imalatında, sıcak ekstrüzyon çeşitli potansiyel avantajlar sunabilir:
Soğuk ekstrüzyona kıyasla daha düşük şekillendirme kuvveti
Birçok sıcak şekillendirme yöntemine göre daha iyi boyutsal kontrol
Geniş çaplı kesme işlemlerine kıyasla malzeme israfında azalma.
Parça profili etrafında metal akışının potansiyel olarak iyileştirilmesi
Kalıp ve proses kontrolünün iyi kurulduğu durumlarda yüksek hacimli üretime uygundur.
Sıcak Ekstrüzyonlu Konik Matkap Ucu için Proses Rotası
Tipik bir işlem, uygun bir sac çapı ve uzunluğunun seçilmesiyle başlar. Sac, aşırı deformasyonu en aza indirirken kalıp boşluğunu doldurmak için yeterli malzemenin mevcut olmasını sağlamak amacıyla dikkatlice boyutlandırılmalıdır. İyi sac hazırlığı, istikrarlı dolumu destekler, kusur riskini azaltır ve şekillendirme kalıplarını korumaya yardımcı olur.
Daha sonra iş parçası belirtilen şekillendirme sıcaklığına kadar ısıtılır. Tam sıcaklık aralığı, çelik kalitesine, parça geometrisine, deformasyon seviyesine ve ekipman kapasitesine bağlıdır. 40Cr gibi orta karbonlu alaşımlı çelikler için, orijinal teknik tartışma, kontrollü bir sıcak şekillendirme aralığının, önemli ölçüde daha yüksek sıcaklıklarla ilişkili ciddi yüzey oksidasyonunu önlerken deformasyon direncini azaltabileceğini göstermektedir.
İndüksiyonla ısıtma, hızlı ve tekrarlanabilir ısıtma sağladığı için yaygın olarak kullanılır. Bununla birlikte, hedef sıcaklığın proses denemeleri ve üretim izleme yoluyla doğrulanması gerekir. Aşırı ısıtma oksidasyonu ve yüzey kireçlenmesini artırabilirken, yetersiz ısıtma şekillendirme yükünü artırabilir ve kalıp aşınmasını hızlandırabilir.
Isıtma işleminden sonra, iş parçasına ve kalıp boşluğuna yağlayıcı uygulanır. İş parçası kalıba yerleştirilir, doğru şekilde konumlandırılır ve şekillendirilir. Şekillendirme işleminden sonra kalıp açılır ve bir ejektör sistemi tamamlanmış iş parçasını çıkarır.
Bu basit gibi görünse de, her aşama kontrol gerektirir. Düzensiz ısıtma, yetersiz yağlama, yanlış kalıp boyutu veya dengesiz kalıp hizalaması, eksik doluma, yapışmaya, boyut varyasyonuna veya erken takım arızasına yol açabilir.
Yağlamanın Rolü
Yağlama, sıcak ekstrüzyonun en önemli parçalarından biridir. Yağlayıcı, sürtünmeyi azaltmalı, kalıp yüzeyini korumalı, iş parçasının boşluğa akmasına yardımcı olmalı ve şekillendirme sıcaklığında etkili kalmalıdır.
Konik matkap ucu üretiminde, yağlama sistemi grafit bazlı malzemeler veya seçilen işleme uygun diğer yüksek sıcaklık formülasyonlarını içerebilir. Yağlayıcı, kalıp yüzeyine güvenilir bir şekilde yapışmalı ve şekillendirme sırasında stabil bir film oluşturmalıdır. Yağlama tutarsız olursa, pres yükü artabilir, yüzey kalitesi düşebilir ve kalıp daha hızlı aşınabilir.
Üreticiler, şekillendirme sıcaklığı, bekleme süresi, basınç, takım malzemesi ve parça geometrisini dikkate alan denemeler yoluyla yağlayıcı performansını doğrulamalıdır. Bir pres veya kalıp tasarımında iyi performans gösteren bir yağlayıcı, başka bir üretim ortamında aynı şekilde performans göstermeyebilir.
Kalıp Tasarımı Hususları
Kalıp tasarımı, sıcak ekstrüzyon işleminin istikrarlı ve ticari olarak uygulanabilir olup olmadığı üzerinde büyük bir etkiye sahiptir. Konik şekilli iş parçaları genellikle değişen çaplara ve karmaşık konturlara sahip olduğundan, kalıp aşırı sürtünmeye veya yerel gerilim yoğunlaşmasına neden olmadan malzeme akışını yönlendirmelidir.
Bölünmüş kalıp yapısı, şekillendirilmiş konik uçların çıkarılması için faydalı olabilir. Kalıp birleşme yüzeylerinin konik açısı özellikle önemlidir. Konik açı çok büyükse, birleşme yüzeyleri yük altında ayrılabilir. Çok küçükse, kalıbın çıkarılması zorlaşabilir veya işlem sırasında stabilitesini kaybedebilir.
Orijinal teknik tartışmada, test edilen tasarımda etkili bir referans olarak 15 derecelik bir koniklik belirlenmiştir. Bu değer evrensel bir özellik olarak ele alınmamalıdır. Bu, üretimde kullanılan gerçek malzeme, parça boyutu, pres tonajı ve kalıp yapısına göre doğrulanması gereken bir proses referansıdır.
Güvenilir bir fırlatma mekanizması da çok önemlidir. Şekillendirilmiş konik uç, zımba veya kalıp boşluğuna sıkıca temas ettiğinde, manuel olarak çıkarılması döngüyü yavaşlatabilir ve güvenlik riskleri oluşturabilir. Doğru tasarlanmış bir durdurma ve fırlatma sistemi, iş parçasını takımdan ayırmaya ve sürekli üretimi desteklemeye yardımcı olur.
Üretim Faydaları ve Kalite Kontrolü
İşleme ağırlıklı bir yöntemle karşılaştırıldığında, sıcak ekstrüzyon malzeme kullanımını iyileştirebilir ve kesme işlemlerinin sayısını azaltabilir. Ayrıca, tekrarlanabilir, yüksek hacimli parçalar için üretim verimliliğini de artırabilir. Bu teknoloji, özellikle parça geometrisinin işlemeyi yavaşlatacak kadar karmaşık ancak özel takım kullanımını haklı çıkaracak kadar standartlaştırılmış olduğu durumlarda caziptir.
Yine de, sıcak ekstrüzyon her konik uç için otomatik olarak en iyi seçenek değildir. Takım yatırımı, kalıp bakımı, pres kapasitesi, malzeme tutarlılığı ve kalite kontrol kaynakları gibi faktörlerin hepsi dikkate alınmalıdır.
Sağlam bir denetim planı, boyut kontrollerini, yüzey durumu kontrollerini, gerekli ısıl işlemden sonra sertlik doğrulamasını ve uygulama gerektirdiğinde iç kusurların değerlendirilmesini içermelidir. Üreticiler ayrıca şekillendirme kuvvetini, iş parçası sıcaklığını, yağlama durumunu ve kalıp aşınma eğilimlerini de izlemelidir. Bu kayıtlar, süreç sapmalarının bir kalite sorunu haline gelmeden önce belirlenmesini kolaylaştırır.
Çözüm
Sıcak ekstrüzyon, mukavemet, tutarlılık ve verimli üretim gerektiren konik matkap uçları ve diğer kaya delme aleti bileşenlerinin üretimi için um promising bir yöntem sunmaktadır. Kontrollü ısıtma, uygun yağlama, kararlı kalıp tasarımı ve güvenilir fırlatma kombinasyonuyla üreticiler, kullanışlı boyutsal doğruluğu korurken ve malzeme kullanımını iyileştirirken şekillendirme direncini azaltabilirler.
En önemli ders, şekillendirme sürecinin eksiksiz bir sistem olarak tasarlanması gerektiğidir. Sıcaklık, kalıp geometrisi, takım, yağlama, pres kapasitesi ve denetim standartları birlikte çalışır. Dikkatli bir doğrulama ile sıcak ekstrüzyon, hem verimliliği hem de ürün dayanıklılığını artırmak isteyen matkap takımı şirketleri için değerli bir üretim yöntemi haline gelebilir.



