Isıl İşlemin, Dişli Düğme Matkap Ucu'nun İşini Başarıyla Tamamlayıp Tamamlamayacağına Karar Vermesinin Sebebi Nedir?
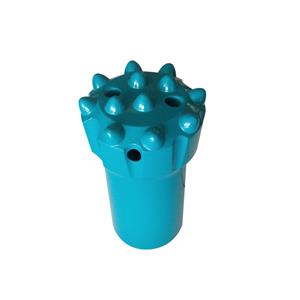
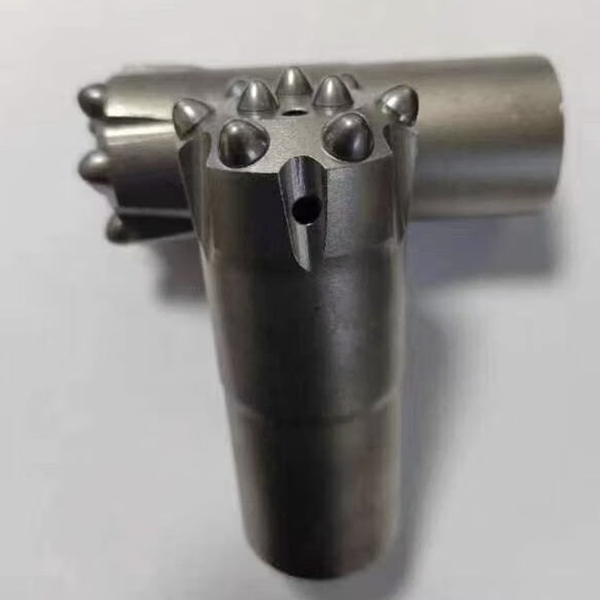
Dişli düğme uçlu bir matkap ucu, fabrikadan çıktığında mükemmel görünebilir. Dişler temizdir. Karbür düğmeler sıkıca oturmuştur. Gövde yüzeyi pürüzsüzdür.
Sonra yer altına iner.
Birkaç saatlik yoğun delme işleminden sonra durum çok farklı olabilir. Bir uç, çapını korur, düğmeleri sağlam tutar ve bir sonraki vardiyaya hazır olarak geri döner. Diğeri ise, kimsenin beklemediği kadar uzun süre önce diş hasarı, gövde çatlakları, anormal aşınma veya gevşemiş uçlar geliştirir.
Fark her zaman dışarıdan görülemez. Çoğu zaman, bunun nedeni ısı işlemidir.
Dişli düğme uçlu matkap uçları için ısıl işlem, son bir kozmetik adım değildir. Bu işlem, çelik gövdenin yüksek darbeli kaya delme işlemleri için doğru mukavemet, tokluk, aşınma direnci ve yorulma direnci dengesine sahip olup olmadığını belirleyen süreçtir.
Dengeyi yanlış kurarsanız, iyi bir tasarım bile sahada başarısız olabilir.
Düğme ucu gövdesi sürekli stres altında bulunur.
Kaya delme zorlu bir iştir. Kaya matkabından gelen her darbe, şaft adaptörü, matkap çubuğu, dişler ve uç gövdesi boyunca bir gerilim dalgası gönderir. Aynı zamanda, uç döner, karbür uçlar kayayı kırar ve keser ve yıkama işlemi aşındırıcı talaşları yüzey ve oluklar boyunca taşır.
Dişli düğme ucu gövdesi bunların hepsine dayanmak zorunda.
Dişlerin, yıkama deliklerinin ve düğme yuvalarının etrafındaki aşınmaya dayanacak kadar sertliğe sahip olması gerekir. Ayrıca darbe altında kırılgan çatlamayı önleyecek kadar da tokluğa sahip olmalıdır. Çok yumuşak olursa, uç hızla aşınır. Çok sert olursa, delme koşulları zorlaştığında gövde çatlamaya karşı savunmasız hale gelebilir.
Bu nedenle ısıl işlem, genel bir reçete olarak değil, kontrollü bir üretim süreci olarak yönetilmelidir.
Çeliğin kimyası önemlidir. Matkap ucunun şekli ve etkili kesit alanı önemlidir. Fırın atmosferi, ısıtma hızı, bekleme süresi, su verme yöntemi ve temperleme döngüsü de önemlidir. Diğerlerini anlamadan bu değişkenlerden birini değiştirirseniz, nihai özellikler tasarımın gerektirdiğinden sapabilir.
Fırından değil, çelikten başlayın.
Isıl işlem süreci, uç gövdesi fırına girmeden çok önce başlar.
Dişli düğme uçları için yaygın alaşımlı çelik seçenekleri, tasarıma ve üreticinin işlemine bağlı olarak 45CrNiMoV veya 42CrMo gibi kaliteleri içerebilir. Bu malzemeler, kontrollü işlemden sonra kullanışlı bir mukavemet ve tokluk kombinasyonu geliştirebildikleri için seçilir.
Ancak, yalnızca malzeme sertifikası iyi bir gövde garantisi vermez.
Dövme işleminden sonra, normalleştirme veya tavlama gibi ön işlemler, iç gerilimi azaltmaya, tane yapısını iyileştirmeye ve işleme ve son sertleştirme için daha homojen bir başlangıç koşulu oluşturmaya yardımcı olabilir. Bu aşamayı atlamak veya tutarsız bir şekilde uygulamak, sürecin ilerleyen aşamalarında sorunlara yol açabilir.
Yüzey hazırlığı da önemlidir. Yağ, kireç ve kirlilik ısıtmayı etkileyebilir ve yüzey dekarbürizasyonuna katkıda bulunabilir. Bu önemlidir çünkü diş aşınması, gövde aşınması ve yorulma hasarı genellikle yüzeyde başlar.
Yüzey katmanında düzensizlik bulunan bir matkap ucu, ilk incelemede kabul edilebilir görünse de, kullanım sırasında öngörülemeyen davranışlar sergileyebilir.
Isı kontrolü dayanıklılığı korur.
Isıl işlemde yapılan en yaygın hatalardan biri, sıcaklığı tek önemli sayı olarak görmektir.
Hayır, öyle değil.
Hedef ısıtma sıcaklığı, belirli çelik kalitesine ve istenen nihai özelliklere uygun olmalıdır. Endüstri referanslarında bazı alaşımlı çelik matkap uçları için 850-920°C civarında soğutma aralıkları belirtilebilir, ancak doğru ayar evrensel değildir. Doğru ayar, malzeme, boyutlar ve istenen sonuç için onaylanmış proses spesifikasyonundan alınmalıdır.
Aşırı ısınma özellikle zararlıdır. Tane büyümesine neden olarak dayanıklılığı azaltabilir ve darbe altında kırılgan davranış riskini artırabilir. Bir matkap ucu gövdesi işlemden sonra yeterince sert olsa bile, zorlu delme koşulları için gereken darbe direncine sahip olmayabilir.
Isıtma hızı da önemlidir. Dişli düğme matkap ucu, basit ve düzgün bir çelik blok değildir. İçinde yıkama kanalları, düğme delikleri, dişli bölgeler ve kesit kalınlığında değişiklikler bulunur. Hızlı veya düzensiz ısıtma, soğutma işlemi başlamadan önce bile termal gerilime neden olabilir.
Karmaşık geometrilerde, kademeli ısıtma ve ön ısıtma, yüzey ile çekirdek arasındaki sıcaklık farkını azaltabilir. Bu, bir sonraki adımda bozulma veya çatlama olasılığını düşürmeye yardımcı olur.
Amaç sadece vücudu hızlıca ısıtmak değil, eşit şekilde ısıtmaktır.
Söndürme işlemi riskin arttığı noktadır.
Sertleştirme işlemi, aşınma direnci için gerekli olan sert yapıyı oluşturur, ancak aynı zamanda termal stresin tehlikeli hale geldiği noktadır.
Soğutma ortamının seçimi hem soğutma hızını hem de deformasyon riskini etkiler. Su ve tuzlu su agresif bir şekilde soğutur, ancak hızlı soğutma çatlama veya deformasyon olasılığını artırabilir. Yağ genellikle daha az şiddetlidir ve birçok dişli düğme uçlu uygulama için daha kontrollü bir soğutma profili sağlayabilir.
Evrensel olarak kabul edilebilir bir "en iyi" sertleştirme ortamı yoktur. Karar, çeliğin sertleşebilirliğine, matkap ucu boyutlarına, geometrisine ve nihai performans hedefine bağlıdır.
Önemli olan tutarlı kontroldür.
Soğutma ortamının sabit bir sıcaklığa ve sirkülasyona ihtiyacı vardır. Matkap ucu gövdesi, ortama doğru yönde girmelidir. Düzensiz soğutma, bir bölgenin daha sert, diğerinin daha yumuşak ve bir diğerinin de aşırı artık gerilime maruz kalmasına neden olabilir. Saha kullanımında, bu zayıf noktalar genellikle diş kökleri, yüzeydeki girintiler veya gövde profilindeki geçişler çevresinde kendini gösterir.
Bu nedenle, ısıl işlem hattı, sertleştirme işlemini basit bir daldırma ve soğutma adımı olarak değil, tekrarlanabilir bir işlem olarak ele almalıdır.
Sertleştirme işlemi, uç gövdesine çalışma dengesini kazandırır.
Yeni sertleştirilmiş bir gövde sert olabilir, ancak sertlik tek başına amaç değildir. Tavlanmamış veya yetersiz tavlanmış çelik, aşırı gerilimi tutabilir ve darbeli delme için çok kırılgan hale gelebilir.
Tavlama işlemi, artık gerilimi azaltır ve sertlik ile tokluğu kullanılabilir bir aralığa ayarlar.
Zamanlama önemlidir. Sertleştirmeden sonra temperleme işleminin geciktirilmesi çatlama riskini artırabilir. Sıcaklık ve bekleme süresi de belirli çelik ve istenen özellikler için seçilmelidir. Örneğin, bazı yüksek tokluklu matkap ucu uygulamalarında temperleme sıcaklıkları 550°C'nin üzerindedir ve nihai gövde sertliği genellikle HRC 44-48 gibi kontrollü bir aralıkta hedeflenir. Bu rakamlar işlem referanslarıdır, üreticinin onaylı ısıl işlem spesifikasyonunun yerine geçmez.
Asıl soru her zaman aynıdır: Matkap ucu gövdesi, dişlerini ve düğme yuvalarını koruyan aşınma direncini kaybetmeden tekrarlanan darbelere dayanabilir mi?
İyi bir temperleme döngüsünün ulaşmayı hedeflediği denge budur.
Dişli ve tahliye delikleriyle ilgili detaylar göz ardı edilemez.
Her başarısızlık, dikiş makinesinin ağızlığıyla başlamaz.
Keskin iç geçişler, pürüzlü diş açma alanları, çizikler ve yıkama olukları çevresindeki kötü işçilik, gerilimi yoğunlaştırabilir. Sertleştirme ve tekrarlanan darbeler altında, bu alanlar çatlakların oluşmaya başlaması için muhtemel başlangıç noktaları haline gelir.
İyi tasarım ve son işlem uygulamalarında, mümkün olduğunca keskin köşeler yerine düzgün yarıçaplar kullanılır. Kritik dişli alanları temiz ve hasarsız olmalıdır. Delik ve olukların temizlenmesi, aşındırıcı aşınmayı değişen kesit kalınlığıyla birleştirdiği için dikkatli bir şekilde yapılmalıdır.
En iyi ısıl işlem bile, parça tasarımında veya işleme sırasında ortaya çıkan ve önlenebilir gerilim yoğunlaşma noktalarını tamamen telafi edemez.
Kalite kontrolü, sürecin doğruluğunu kanıtlar.
Dişli düğme uçlu bir matkap ucu yalnızca görünüşüne bakılarak değerlendirilmemelidir.
Birden fazla noktada yapılan sertlik testi, gövde genelinde tutarlılığı doğrulamaya yardımcı olur. Vida kökü ve gövde yüzeyi çevresindeki testler, işlemin en önemli alanlara ulaşıp ulaşmadığını ortaya çıkarabilir. Metalografik inceleme, aşırı ısınma, dekarbürizasyon veya uygun olmayan mikro yapı gibi sorunları kontrol ederek ek bir kontrol katmanı sağlayabilir.
Sondaj müteahhitleri için tedarikçi kalite kontrolünün önemi işte bu yüzdendir. Tutarsız ısıl işlem görmüş düşük fiyatlı bir matkap ucu, erken değiştirme, düşük penetrasyon hızı, diş arızaları ve beklenmedik arıza süreleri nedeniyle sonunda daha pahalıya mal olabilir.
Matkap ucu gövdesi, karbür, dişler ve yıkama tasarımını bir arada tutan temeldir. Isıl işlem kontrol edildiğinde, tüm aletin görevini yerine getirme şansı daha yüksek olur: sağlam kalır, doğru çapta kalır ve sondaj enerjisini kaya boyunca verimli bir şekilde iletir.