
Kaya Delme Aletlerinin Arıza Analizi ve Daha Uzun Kullanım Ömrü İçin En İyi Uygulamalar
Kaya delme aletleri, madencilik, tünelcilik, taş ocağı işletmeciliği ve inşaat gibi sektörlerdeki en zorlu mekanik ortamlardan birinde çalışır. Matkap uçları, matkap çubukları, şaft adaptörleri ve bağlantı elemanları, yük altında dönerken ve aşındırıcı kaya, toz, su ve titreşimli ortamlarda çalışırken tekrarlanan darbe enerjisini iletmek zorundadır.
Bu aletler sarf malzemesi olduğundan aşınma beklenir. Ancak, erken arıza normal aşınmadan farklıdır. Karbür düğme kaybı, kırık uç gövdeleri, diş hasarı, çubuk kırılması ve erken yorulma çatlakları, aletin beklenen kullanım ömrüne ulaşmasından çok önce delme işlemini durdurabilir.
Pratik bir sondaj ekipmanı stratejisi iki hedefe odaklanmalıdır: arızanın gerçek nedenini belirlemek ve tüm sondaj sistemini iyileştirmek. Ekipman ömrü, tasarıma, malzeme kalitesine, üretim sürecine, ekipman seçimine, işletme parametrelerine, bakıma ve operatör uygulamasına bağlıdır.
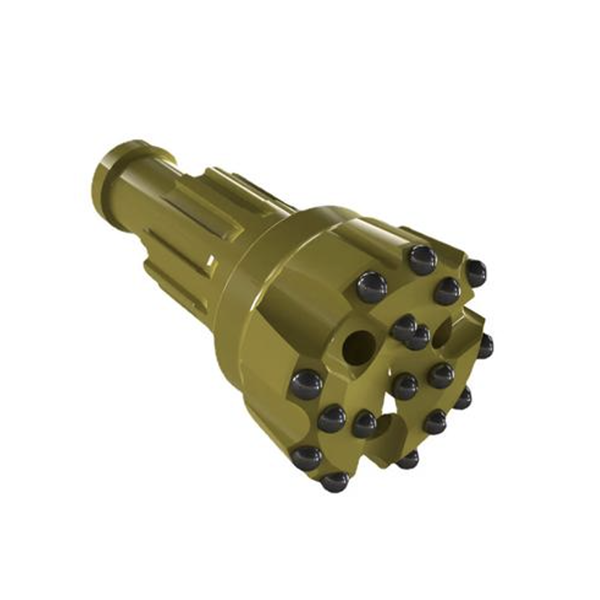
Matkap Uçlarında Sık Görülen Arıza Modları
Matkap ucu arızaları genellikle normal aşınma ve anormal hasar olarak ikiye ayrılır. Normal aşınma, uç kaya ve sondaj artıklarıyla temas ettikçe kademeli olarak meydana gelir. Anormal hasar ise kırık karbür uçlar, kayıp düğmeler, kırık uç gövdeleri, çatlak bıçaklar ve hasarlı bağlantıları içerir.
Bıçak tipi uçlarda, ince kesici kanatlar hızla aşınabilir ve geometrik stabilitelerini kaybedebilir. Radyal aşınma arttıkça, delik yuvarlaklığını kaybedebilir, dönme direnci değişebilir ve kesme verimliliği düşebilir. Çelik gövde karbür uçlar için yeterli desteği sağlamazsa, uç kaybı da meydana gelebilir.
Düğme uçlarında farklı arıza modelleri bulunur. Yaygın örnekler arasında kenar düğme kaybı, kırık kenar düğmeler, çatlamış düğmeler, gövde çatlaması, "baş kaybı" ve yüksek gerilimli bölgelerde kırılma yer alır. Kenar düğmeler özellikle hassastır çünkü genellikle düzensiz yüklemeye ve yüksek yanal gerilime maruz kalırlar.
Tekrarlanan darbeler devam ettikçe, düğme deliğinin etrafındaki malzeme plastik olarak deforme olabilir. Delik kademeli olarak genişleyebilir veya yayılabilir, bu da karbür düğme üzerindeki tutma kuvvetini azaltır. Düğme deliği sıkı geçme çok küçükse, uç gövdesi sertliği çok düşükse veya düğme takma işlemi tutarsızsa, düğme tutma gücü azalabilir ve sonunda düğme kaybına neden olabilir.
Lehimleme, lehim alaşımının kalitesi, yüzey hazırlığı, ısı kontrolü ve çalışma yöntemi de karbür tutunmasını etkileyebilir. Bir karbür uç, tek bir faktöre bağlı olarak sabitlenmez. Uç geometrisi, cep tasarımı, çelik gövde desteği, birleştirme yöntemi ve delme koşullarının etkileşimine bağlıdır.
Ağızlık Gövdesi Kırığı ve Yorgunluğu
Matkap ucu gövdesinin kırılması genellikle bir yorulma problemidir. Tekrarlanan darbe ve dönme, özellikle geometri değişikliklerinin yakınında, döngüsel gerilime neden olur. Tipik yüksek riskli alanlar arasında şaft ucu ile etek kısmı arasındaki geçiş, düğme deliklerinin alt kısmı ve keskin köşeler veya ani kesit değişiklikleri olan yerler bulunur.
Yorulma çatlakları genellikle bir zayıf noktada başlar. Bu, işleme izi, keskin iç köşe, yerel ısıl işlem varyasyonu, korozyon çukuru, malzeme kalıntısı veya yanlış kullanım sonucu oluşan darbe hasarı olabilir. Bir çatlak başladıktan sonra, tekrarlanan delme işlemleri, matkap ucunun gövdesi kırılana kadar büyümesine neden olabilir.
İyi bir uç tasarımı, gerilim yoğunlaşmasını azaltır. Pürüzsüz geçişler, yeterli duvar kalınlığı, uygun köşe yarıçapları ve dengeli düğme yerleşimi, kuvvetin daha eşit şekilde dağıtılmasına yardımcı olur. Üretimde ayrıca pürüzlü yüzey kusurlarından, uygunsuz ısıl işlemden ve yetersiz korozyon korumasından kaçınılmalıdır.
Saha operasyonu da aynı derecede önemlidir. Eksantrik delme, şaft-uç temasının zayıf olması, aşırı ilerleme kuvveti ve aletlere çekiçle vurma, yorulma arızasını hızlandıran hasarlara yol açabilir.
Matkap Çubuğu Arıza Modları
Bir matkap çubuğu, darbe gerilimi, eğilme gerilimi, burulma gerilimi ve korozyon kaynaklı gerilimin birleşimine maruz kalır. Bu nedenle yüksek yorulma dayanımı, darbe tokluğu, aşınma direnci ve çatlak büyümesine karşı direnç sağlamalıdır.
En yaygın matkap çubuğu arızası kırılmadır. Yorulma kırıkları tekrarlanan döngüler sonucunda gelişir ve genellikle yerel bir kusurdan başlar. Potansiyel başlangıç noktaları arasında metalik olmayan kalıntılar, gözeneklilik, beyaz lekeler, yüzey hasarı, dekarbürizasyon, korozyon çukurları, diş aşınması ve yetersiz ısıl işlem bulunur.
Gevrek kırılma daha ani bir şekilde meydana gelebilir. Önceden yorulma büyümesinin az bir belirtisiyle parlak kristal bir kırılma yüzeyi olarak ortaya çıkabilir. Gevrek kırılma genellikle ciddi bir yerel kusur, aşırı sertlik, elverişsiz artık gerilim, ani kesit değişiklikleri, dövme kusurları veya uygun olmayan ısıl işlem koşullarıyla ilişkilidir.
Diş aşınması da önemli bir sorundur. Gevşek veya hasarlı dişler enerji transferini azaltır ve bağlantı noktasında hareketliliğe neden olur. Bu durum darbe yükünü artırabilir, yorulma çatlaklarını teşvik edebilir ve bağlantı veya bağlantının kesilmesini zorlaştırabilir. Düzenli diş kontrolü ve doğru yağlama şarttır.
Matkap ucunun kırılması, yanlış sertlikten de kaynaklanabilir. Çok yumuşak bir matkap ucu deforme olabilir veya mantar şeklinde genişleyebilir. Çok sert bir bölüm ise darbe altında çatlayabilir veya kırılabilir. Isıl işlem profili, belirli matkap sistemi ve çalışma yükü için tasarlanmalıdır.
Daha İyi Tasarımla Takım Ömrünü Uzatın
Daha uzun takım ömrü, doğru yapısal tasarımla başlar. Düğme uçlu matkap uçları için, karbür düğmelerin boyutu, şekli, çıkıntı yüksekliği ve yerleşimi, kaya koşullarına ve sondaj uygulamasına uygun olmalıdır. Kenar uçlu matkap uçları, şiddetli yanal ve eksantrik yüklere maruz kaldıkları için yeterli desteğe ihtiyaç duyarlar.
Aşırı uç düğme eğimini azaltmak, yük dağılımını ve darbe direncini iyileştirebilir. Doğru geçme uyumu, uygun düğme deliği kalitesi ve daha güçlü uç gövde desteği, düğme tutunmasını artırabilir.
Yıkama tasarımı da aynı derecede önemlidir. Etkili yıkama, talaşları kuyu dibinden uzaklaştırır ve yeniden taşlamayı azaltır. İyi bir yıkama sistemi, enerji tüketimini düşürmeye, matkap ucu sıcaklığını azaltmaya ve aşındırıcı aşınmayı yavaşlatmaya yardımcı olur. Talaşlar verimli bir şekilde uzaklaştırılmadığında, matkap ucu zaten kırılmış malzemeyi tekrar tekrar ezmek zorunda kalır, bu da hem çelik gövde hem de karbür uçlarda aşınmayı artırır.
Matkap çubuğu tasarımı, uzun hizmet ömrünü de desteklemelidir. Doğru dişler, uygun diş geometrisi, kontrollü yüzey sertleştirme ve iyi düzlük, bağlantı hasarını ve yorulma riskini azaltmaya yardımcı olur. Haddeleme veya diğer kontrollü şekillendirme yöntemleri, seçilen alanlarda yüzey durumunu iyileştirebilir, ancak son işlem belirli ürün için doğrulanmalıdır.
Malzeme ve Üretim Kalitesi
Malzeme seçimi, tokluk, aşınma direnci, yorulma dayanımı, korozyon direnci ve karbür tutma yeteneği arasında bir denge sağlamalıdır. Matkap çeliği ve matkap ucu gövdesi çeliği, amaçlanan ısıl işlem ve kaya delme koşullarına göre seçilmelidir.
Kaynak makalede çeşitli tarihi çelik kaliteleri ve performans referansları listelenmiştir. Bu rakamlar evrensel özellikler olarak değerlendirilmemelidir. Modern malzeme seçimi, nitelikli mühendislik verilerine, tedarikçi kapasitesine, gerekli takım geometrisine, delme koşullarına ve geçerli standartlara dayanmalıdır.
Üretim kalitesi de aynı derecede önemlidir. Aşırı dekarbürizasyon, düzensiz sertlik, su verme çatlaması veya istenmeyen artık gerilme gibi durumları önlemek için ısıl işlem kontrol edilmelidir. Lehimli uçlar için, ısıtma ekipmanı tutarlı sıcaklık kontrolü sağlamalı ve oksidasyonu en aza indirmelidir. Çelik gövde ve karbür uç yüzeyleri birleştirmeden önce temizlenmelidir.
Düğme uçları için, işlem doğru şekilde kontrol edildiğinde, sıcak yerleştirme birçok orta ve büyük çaplı uygulamada istikrarlı düğme tutma sağlayabilir. Soğuk yerleştirme de etkili olabilir, ancak doğru delik işleme, iyi yüzey kalitesi, uygun girişim ve güvenilir montaj kontrolü gerektirir.
Doğru Sondaj Uygulamaları
İyi tasarlanmış bir alet bile yanlış kullanıldığında erken arıza verebilir. Operatörler şu temel uygulamalara uymalıdır:
Delme işlemine kontrollü ilerlemeyle başlayın ve tam delme gücü uygulanmadan önce matkap ucunun yerine oturmasını bekleyin.
Matkap çubuğunu, bağlantı parçasını ve şaft adaptörünü hizalı ve tam olarak yerine oturmuş halde tutun.
Talaşları uzaklaştırmak ve ucu soğutmak için yeterli miktarda yıkama işlemi yapın.
Alet ve uygulama yıkama gerektiriyorsa, kuru delme işleminden kaçının.
Aletleri düzenli olarak aşınma, çatlak, gevşek düğme, hasarlı diş ve korozyon açısından kontrol edin.
Ciddi hasar oluşmadan önce aşınmış karbür uçları yeniden bileyin.
Parçaları el çekiciyle vurarak çıkarmayın; uygun sökme aletleri kullanın.
Bir alet sıkıştığında, darbeli zorlamadan kaçının. Cihaz üreticisinin güvenli çalışma prosedürüne uygun olarak kontrollü yıkama ve dikkatli ileri-geri hareket uygulayın.
Aşınmış veya hasar görmüş sondaj borusu bileşenlerini, sistemin diğer parçalarına zarar vermeden önce değiştirin.
Çözüm
Kaya delme aleti arızası genellikle tek bir kusurdan ziyade etkileşimli faktörlerin sonucudur. Matkap ucu gövdesinde çatlama, karbür kaybı, matkap çubuğu kırılması ve diş aşınması tasarım, malzeme, ısıl işlem, üretim kalitesi, delme koşulları ve çalışma şeklinden etkilenebilir.
Daha uzun hizmet ömrü için en güvenilir yol, sistem yaklaşımıdır: kaya ve sondaj kulesi için doğru aleti seçmek, kontrollü üretim süreçleri kullanmak, uygun sondaj parametrelerini korumak, bileşenleri düzenli olarak incelemek ve operatörleri hasar verici uygulamalardan kaçınmaları konusunda eğitmek. Bu, penetrasyon tutarlılığını artırır, arıza sürelerini azaltır ve metre başına toplam sondaj maliyetini düşürür.



