
Kaya Delme Aletlerinin Tasarımı, Üretimi ve Bakım Gereksinimleri
Kaya delme aleti, eksiksiz bir enerji aktarım sistemidir. Kaya delici darbe ve dönme hareketi oluşturur, şaft adaptörü ve matkap çeliği bu enerjiyi iletir ve matkap ucu bu enerjiyi kayaya uygular. Bu zincirin herhangi bir parçası zayıf bir halka haline gelirse, delme verimliliği, delik doğruluğu, alet ömrü ve işletme maliyeti etkilenir.
Madencilik, tünelcilik, taş ocağı işletmeciliği ve altyapı çalışmalarında iyi bir sondaj performansı tek bir bileşenden kaynaklanmaz. Uyumlu ekipman, doğru alet tasarımı, istikrarlı üretim kalitesi, uygun malzemeler, doğru ısıl işlem ve dikkatli saha kullanımı gerektirir.
Amaç oldukça açık: enerjiyi verimli bir şekilde aktarmak, kayaları etkili bir şekilde kırmak, güvenilir bağlantıları korumak, arıza sürelerini azaltmak ve sondaj yapılan metre başına en düşük uygulanabilir maliyeti elde etmek.
Kaya Delme Aletleri İçin Temel Gereksinimler
Güvenilir bir sondaj aleti sistemi, çeşitli genel gereksinimleri karşılamalıdır:
Darbe ve dönme enerjisinin verimli aktarımı
Etkili kaya kırma yeteneği
Kaya matkabı ve kaya şekillendirme ile uyumluluk
Basit, dayanıklı ve üretilebilir yapı
Pratik bakım ve bileme işlemleri
İstikrarlı kullanım ömrü ve ekonomik işletme
Yorulmaya, aşınmaya, korozyona ve bağlantı yıpranmasına karşı direnç.
Her bir bileşenin farklı çalışma koşulları vardır. Bir matkap çubuğu darbelere, bükülmeye, burulmaya ve korozyona dayanmalıdır. Bir matkap ucu gövdesi, aşınmaya ve çatlamaya karşı direnç gösterirken karbür uçları desteklemelidir. Dişli bir bağlantı, gevşemeden veya aşınmadan enerji iletmelidir. Bu farklı gereksinimler tasarım ve üretim sırasında dikkate alınmalıdır.
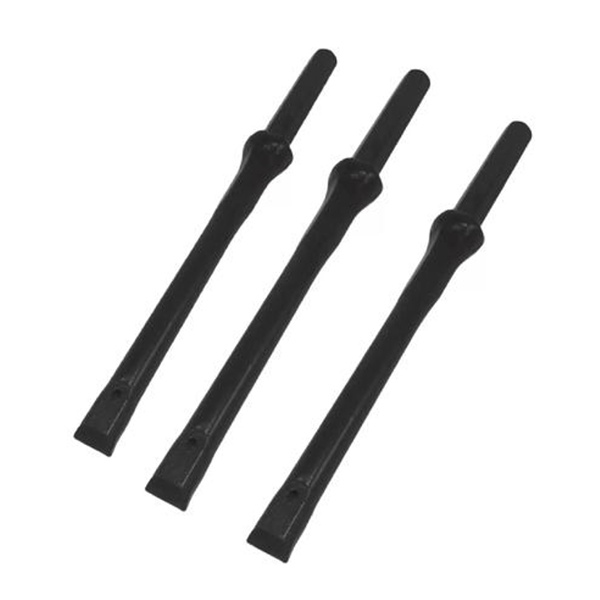
Entegre Matkap Çeliği Tasarımı
Bütünleşik matkap çeliği, şaftı, çubuk gövdesini ve ucu tek bir bileşen halinde birleştirir. Değiştirilebilir parçalara ayrılamadığı için, tasarımı tüm bölümlerde dengeli bir kullanım ömrü sağlamayı hedeflemelidir.
Eğer bir bölüm diğerlerinden çok daha önce arızalanırsa, aletin tamamının ekonomik değeri azalır. Örneğin, güçlü bir uç, şaft ucu erken yorulursa pek bir değer taşımaz ve dayanıklı bir çubuk gövdesi, ucun hızlı aşınmasını telafi etmez.
Isıl işlem özellikle önemlidir. Entegre matkap çeliğinin farklı bölgeleri farklı sertlik ve tokluk seviyeleri gerektirebilir. Üretim sırasında oluşan yumuşamış bir bölge, yorulma ömrünü önemli ölçüde etkileyebilir. Bu bölge, darbe dalgalarının birleştiği yüksek gerilimli bir alanda bulunuyorsa, kırılma riski artabilir.
Sap ucunun aşınma direnci için iyi bir yüzey sertliğine ve tekrarlanan darbeleri absorbe etmek için yeterli iç tokluğa ihtiyacı vardır. Sert ve tok bölgeler arasındaki geçiş kademeli olmalıdır. Sertlikte veya mikroyapıda ani değişiklikler, gerilim yoğunlaşmasına neden olabilir ve güvenilirliği azaltabilir.
Düzgünlük, Yüzey Durumu ve Yorulma Ömrü
Matkap çeliğinin yüzey kalitesi, yorulma performansı üzerinde doğrudan etkiye sahiptir. Küçük kusurlar, tekrarlanan darbeler altında çatlak oluşum noktaları haline gelebilir.
Potansiyel olarak zararlı kusurlar şunlardır:
Çizikler ve ezikler
Korozyon çukurları
Karbonsuzlaştırılmış yüzey katmanları
Oksit tortusu
Keskin tanımlama işaretleri
Kaba işleme izleri
Omuzlarda küçük geçiş yarıçapları
Sap ucunda düzgünlük eksikliği
Birbirine dik olmayan şaft yüzeyleri
Çubuk eksenine dik olmayan bir şaft ucu, eksantrik darbe yüklemesine neden olabilir. Bu durum, matkap çubuğunun yorulmasını hızlandırabilir, kaya delici piston yüzeyine zarar verebilir, kama aşınmasını artırabilir ve gereksiz titreşim ve gürültüye yol açabilir.
Üreticiler kontrollü işleme, ısıl işlem, doğrultma ve muayene prosedürleri uygulamalıdır. Yükleniciler, yüzey kusurları yorulma kırıklarına dönüşmeden önce hasarlı çubukları hizmetten çıkarmalıdır.
Korozyon Koruması ve Bilye Püskürtme
Kaya delme aletleri genellikle ıslak ve aşındırıcı ortamlarda çalışır. Maden suyu, sondaj sıvıları ve depolama nemi, yorulma direncini azaltan korozyon çukurları oluşturabilir.
Korozyon koruması, hem dış çubuk yüzeyini hem de uygun olduğu durumlarda iç yıkama deliğini kapsamalıdır. Üreticinin prosesine ve yerel çevre koşullarına göre fosfat bazlı kaplamalar, koruyucu yağlar, mumlar veya diğer onaylanmış korozyon önleme sistemleri kullanılabilir.
Bilye püskürtme işlemi, yorulma performansını da iyileştirebilir. Yüzey katmanına basınç gerilimi uygulayarak çatlak oluşumuna karşı direnç sağlar. Tam bilye boyutu, hızı, kaplama alanı ve işlem kontrolü, belirli matkap çeliği ve geometrisi için doğrulanmalıdır. Tarihsel işlem değerleri yararlı referanslardır, ancak mühendislik onayı olmadan benimsenmemelidir.
Matkap Ucu Tasarımı ve Karbür Seçimi
Matkap ucu, kaya türüne, sondaj yöntemine, delik çapına ve sondaj makinesinin gücüne uygun olmalıdır. Bıçak uçları, çapraz uçlar, düğme uçları ve diğer tasarımların farklı güçlü ve zayıf yönleri vardır.
Bıçak tipi matkap uçları basittir ve sığ veya küçük çaplı delme işlemlerinde kullanışlı olabilir. Bununla birlikte, kesici kenarları düzensiz aşınabilir ve büyük çaplarda veya zorlu kaya koşullarında daha sınırlı performans gösterebilir.
Düğme uçlu frezeler, esnek düğme düzenleri ve çok noktalı kaya kırma imkanı sunar. Uygun uygulamalarda daha yüksek verimlilik, daha iyi çap koruma ve daha uzun bileme aralıkları sağlayabilirler. Düğme sayısı, çapı, çıkıntısı, aralığı, eğimi ve yıkama tasarımı bir sistem olarak seçilmelidir.
Karbür seçimi, aşınma direnci ve tokluk arasında bir denge gerektirir. Daha sert bir karbür kalitesi aşınmaya daha iyi direnç gösterebilir ancak aşırı yüklenmeye, termal şoka ve zayıf yeniden öğütmeye karşı daha hassas olabilir. Daha tok bir kalite darbelere ve değişken kayaçlara daha iyi dayanabilir ancak yüksek aşındırıcı oluşumlarda daha hızlı aşınabilir.
Bu nedenle, kaya aşındırıcılığı, sertliği, kırılma koşulları, sondaj enerjisi, yıkama ve istenen kullanım ömrü dikkate alınarak, doğru karbür kalitesi saha denemeleriyle doğrulanmalıdır.
Düğme Tutma ve Uç Gövdesi Mukavemeti
Düğme uçları, karbür düğmeleri sabitlemek için sıcak yerleştirme veya soğuk presleme yöntemlerini kullanabilir. Sıcak yerleştirmede, ısıtılmış uç gövdesi genleşir ve çeliğin soğuma sırasında büzülmesinden önce düğmelerin takılmasına olanak tanır. Soğuk preslemede ise düğmeler, kontrollü bir sıkı geçme yoluyla deliklere zorla yerleştirilir.
Her iki yöntem de doğru delik boyutları ve uygun girişim gerektirir. Aşırı girişim, karbürün çatlamasına veya uç gövdesinin plastik deformasyonuna neden olabilir. Yetersiz girişim ise düğme hareketine veya kaybına yol açabilir.
Matkap ucunun gövdesi, özellikle ölçüm noktasında, delme sırasında düğmeleri destekleyecek kadar güçlü kalmalıdır. Ölçüm düğmeleri önemli ölçüde yan duvar temasına ve aşınmaya maruz kalır. Düğme delikleri deforme olursa, ölçüm düğmeleri gevşeyebilir ve matkap ucu hızla çap kaybedebilir.
İyi bir düğme uçlu matkap ucu tasarımı, yeterli talaş tahliye alanına da ihtiyaç duyar. Yetersiz talaş uzaklaştırma, yeniden bileme, ısı, aşınma ve enerji tüketimini artırır. İyi tasarlanmış yüzey olukları ve tahliye delikleri, talaşların deliğin dibinden uzaklaştırılmasına yardımcı olur.
Doğru Saha Kullanımı ve Bakımı
En kaliteli sondaj aletleri bile yanlış kullanıldığında erken arıza verebilir. Disiplinli bir kullanım rutini şarttır.
Delik açma işlemi sırasında, delik oluşana kadar kontrollü darbe uygulayın ve ilerleme kuvvetini azaltın. Matkap ucu doğru şekilde yönlendirildikten sonra, önerilen çalışma ayarlarında delme işlemine devam edilebilir. Aşırı ilerleme, eğilme gerilimini artırabilir ve matkap ucu aşınmasını hızlandırabilir. Yetersiz ilerleme ise zararlı çekme gerilimine ve verimsiz delmeye neden olabilir.
Montaj veya sökme sırasında matkap uçlarına çekiçle vurmaktan kaçının. Sökme için özel aletler kullanın. Çekiç, taş veya uygunsuz kullanım nedeniyle oluşabilecek dış hasarlar, yorulma ömrünü önemli ölçüde azaltabilir.
Dişli bağlantıları temiz tutun ve uygun dişli gresiyle yağlayın. Isınmış bir kaplin manşonu veya dişli alanı, aşırı sürtünme, kötü uyum, kirlenme veya aşınmanın göstergesi olabilir. Hasarlı kaplinler ve çubuklar, diğer bileşenlere zarar vermeden önce onarılmalı veya değiştirilmelidir.
Matkap pistonunun, matkap ucu kayaya dayanmadan matkap çeliğine çarpmasına neden olan uzun süreli boş atışlara asla izin vermeyin. Bu durum, ciddi yansıyan çekme gerilimi oluşturabilir ve karbür uçlara, düğme tutucularına, şaft uçlarına ve matkap çubuklarına zarar verebilir.
Aşınma aşırı hale gelmeden önce uçları yeniden bileyin. Aşırı aşınmış kesici kenarları karbür israfı olmadan onarmak zordur ve zaten alet performansını düşüren hasara yol açmış olabilir. Taşlama işlemi, aşırı ısınmayı ve çatlamayı önlemek için uygun taşlama diskleri, orta düzeyde basınç ve uygun soğutma yöntemleri kullanılarak yapılmalıdır.
Çözüm
Kaya delme aletinin performansı, tasarım, malzeme, üretim, işletme ve bakımın bütünsel bir sistemine bağlıdır. Sadece güçlü matkap çeliği yeterli değildir. Sadece iyi matkap ucu geometrisi de yeterli değildir. Tüm delme dizisi, sondaj kulesiyle, kaya oluşumuyla ve delme hedefiyle uyumlu olmalıdır.
Yüzey kalitesini, ısıl işlemi, korozyon korumasını, karbür seçimini, düğme tutma özelliğini, yıkama tasarımını ve operatör uygulamalarını kontrol ederek, sondaj yüklenicileri penetrasyon tutarlılığını artırabilir, planlanmamış arıza sürelerini azaltabilir ve sondaj aletlerinin kullanım ömrünü uzatabilirler.



