
Kaya Delme İşlemlerinde Sıcak Düğme Uçları İçin Çelik Üretimi
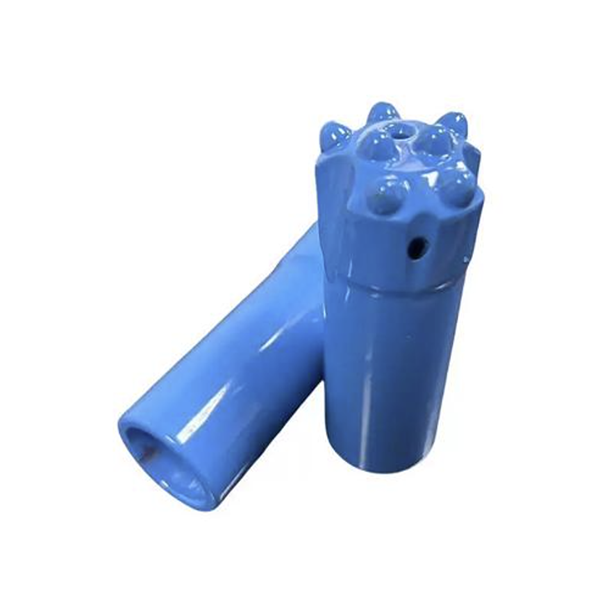
Dişli düğme uçları, hidrolik sondaj makineleri, madencilik operasyonları, tünel projeleri ve taş ocağı uygulamaları için kritik öneme sahip araçlardır. Aşınmaya, titreşime, korozyona ve tekrarlanan yüklemeye karşı direnç gösterirken, yüksek frekanslı darbe enerjisini sert kayaya aktarmaları gerekir.
Düğme uçlu bir freze ucu, sadece karbür düğmeler takılmış çelik bir gövde değildir. Performansı, uç geometrisi, karbür kalitesi, düğme tutma yöntemi, gövde çeliği, ısıl işlem, işleme hassasiyeti, yıkama tasarımı ve çalışma koşullarının etkileşimine bağlıdır.
Zorlu orta ve derin delik delme işlemlerinde, karbür butonların sabitlenmesi için sıcak yerleştirme yaygın olarak etkili bir yöntem olarak kabul edilmektedir. Bununla birlikte, sıcak yerleştirme, matkap gövdesi için kullanılan çelik üzerinde özel gereksinimler ortaya koymaktadır. Malzeme, ısıtma sırasında yeterli genleşme sağlamalı, soğuduktan sonra mukavemetini korumalı, karbür butonları güvenli bir şekilde desteklemeli ve darbe altında tokluğunu korumalıdır.
Bu makale, başlıca buton tutma yöntemlerini, sıcak takma buton uçları için gerekli malzeme şartlarını ve güvenilirliği artırmaya yardımcı olan üretim kontrollerini açıklamaktadır.
Düğme Uç Gövdelerinin Önemi
Matkap ucu doğrudan kayaya temas eder ve kayayı kırar. Tekrarlanan darbelere, aşındırıcı parçalara, su veya hava ile yıkamaya, sondaj titreşimine ve aşındırıcı maden koşullarına maruz kalır. Yüksek güçlü sondajda, matkap ucu gövdesi ve karbür uçlar dakikada binlerce darbe döngüsüne maruz kalır.
Eğer matkap ucunun gövdesi yeterince sağlam değilse, düğme delikleri deforme olabilir ve tutma kuvvetini kaybedebilir. Gövde çok kırılgan ise, düğme delikleri, yıkama delikleri veya diş bağlantılarının etrafında çatlaklar oluşabilir. Isıl işlem tutarsız ise, matkap ucu erken yorulma arızası, zayıf ölçü tutma veya düğme kaybı yaşayabilir.
Bu nedenle, yüksek kaliteli bir düğme uçlu matkap ucunun gövde çeliğinin sertlik, tokluk, yorulma direnci, aşınma direnci, termal kararlılık ve işlenebilirlik açısından dengeli olması gerekir.
Başlıca Karbür Düğme Tutma Yöntemleri
Kaya delici uç gövdesine karbür düğmeler takmanın üç yaygın yöntemi vardır: lehimleme, soğuk presleme ve sıcak yerleştirme.
Lehimleme
Lehimleme, en eski düğme tutma yöntemlerinden biriydi. Karbür düğme, hazırlanmış bir deliğe yerleştirilir ve genellikle bakır veya gümüş bazlı bir lehim alaşımı ile birleştirilir.
Bu yöntem, düğme deliği hassasiyeti ve düğme boyutu açısından nispeten düşük gereksinimlere sahip olabilir. Bununla birlikte, işlem dikkatli ısı kontrolü, temiz birleştirme yüzeyleri, uygun lehim alaşımı ve doğru birleştirme boşluğu gerektirir. Kötü lehimleme, boşluklara, yetersiz birleştirme mukavemetine, kozmetik kusurlara ve erken düğme kaybına neden olabilir.
Lehimli düğme uçları, bazı küçük çaplı veya düşük talep gerektiren uygulamalar için hala uygun olabilir, ancak genellikle modern hidrolik teçhizatlarda kullanılan yüksek darbe dayanımlı dişli düğme uçları için daha az uygundur.
Soğuk presleme
Soğuk presleme, sıkı geçme prensibine dayanır. Karbür düğme, dış kuvvet kullanılarak daha küçük bir deliğe bastırılır. Düğme çapı ile delik çapı arasındaki fark, tutma kuvvetini oluşturur.
Soğuk presleme nispeten kolay anlaşılır ve verimli üretime destek olabilir. Bununla birlikte, hem karbürde hem de uç gövdesinde yüksek yerel gerilime neden olabilir. Eğer uygulama yanlış yapılırsa, karbür montaj sırasında çatlayabilir veya gövde düğme deliği çevresinde hasar görebilir.
Soğuk preslenmiş uçlar uygun uygulamalarda iyi performans gösterebilir, ancak uzun vadeli kararlılık büyük ölçüde işleme hassasiyetine, malzeme özelliklerine, girişim kontrolüne ve delme koşullarına bağlıdır.
Sıcak yerleştirme
Sıcak yerleştirme yöntemi, matkap ucu gövdesi ile karbür düğme arasındaki termal genleşme farkından yararlanır. Çelik gövde ısıtılır ve bu da düğme deliğinin genleşmesine neden olur. Böylece karbür düğme daha düşük mekanik kuvvetle takılabilir. Gövde soğudukça delik büzülür ve düğme etrafında güvenli bir sıkı geçme oluşturur.
Bu yöntem, karbür ve çelik gövdenin soğuk takma işleminde gerekli olan aynı yüksek baskı yüküne maruz kalmaması nedeniyle montaj hasarını azaltabilir. Doğru şekilde kontrol edildiğinde, sıcak takma işlemi yüksek performanslı dişli düğme uçları için istikrarlı düğme tutma sağlayabilir.
Bu süreç dikkatlice tasarlanmalıdır. Isıtma sıcaklığı, delik çapı, düğme çapı, girişim değeri, gövde çeliği bileşimi, soğutma yöntemi ve ısıl işlem koşulları nihai sonucu etkiler.
Sıcak Takmalı Düğme Uç Gövdeleri İçin Malzeme Gereksinimleri
Sıcak işlemle takılan düğme uçları için seçilen çelik, çeşitli gereksinimleri karşılamalıdır.
Öncelikle, ısıl işlemden sonra yeterli sertlik ve mukavemeti sağlaması gerekir. Kaynak makale, ısıl işlem görmüş durumdaki matkap ucu gövdesi için yaklaşık HRC 40-50 arasında bir referans sertlik aralığı belirtmektedir. Bu, evrensel bir üretim spesifikasyonu olarak değerlendirilmemelidir. Doğru hedef, matkap ucu çapına, karbür boyutuna, kaya koşullarına ve üreticinin mühendislik standardına bağlıdır.
İkinci olarak, çeliğin iyi bir tokluğa sahip olması gerekir. Aşırı sert bir gövde, düğme deliklerinin veya vida köklerinin etrafında çatlayabilir. Çok yumuşak bir gövde ise darbe altında deforme olabilir ve düğmelerin gevşemesine neden olabilir.
Üçüncüsü, iyi bir yorulma dayanımına ve aşınma direncine sahip olmalıdır. Matkap ucu gövdesi, tekrarlanan darbe döngüleri ve sondaj artıkları ve kuyu duvarıyla aşındırıcı temas altında çalışır.
Dördüncüsü, çelik kullanışlı bir termal kararlılık ve uygun bir termal genleşme katsayısı sunmalıdır. Bu özellikler, uç gövdesinin sıcak yerleştirme sırasında öngörülebilir şekilde genleşmesine ve soğuduktan sonra düğme tutma kuvvetini korumasına yardımcı olur.
Son olarak, malzemenin işlenebilir olması gerekir. Dişli düğme uçları, dişin, düğme deliklerinin, yıkama deliklerinin, yüzey profilinin ve talaş kaldırma oluklarının hassas bir şekilde işlenmesini gerektirir. Kötü yüzey kalitesi veya işleme izleri, gerilim yoğunlaştırıcıları haline gelebilir ve ısıl işlemden sonra yorulma çatlamasına yol açabilir.
Alaşım Tasarımında Dikkate Alınması Gereken Hususlar
Yüksek performanslı düğme uçlu çelikler genellikle karbon, krom, nikel, molibden, vanadyum, manganez ve silikon kombinasyonlarını içeren alaşım sistemlerine dayanır. Her element farklı özellikler kazandırır.
Karbon, mukavemeti ve sertliği etkiler, ancak aşırı karbon tokluğu azaltabilir ve çeliğin işlenmesini zorlaştırabilir.
Krom, sertleşebilirliği, aşınma direncini, temperleme stabilitesini ve korozyon direncini artırabilir.
Nikel, özellikle darbe dayanıklılığı ve düşük sıcaklık performansı olmak üzere, dayanıklılığı artırmak için sıklıkla kullanılır.
Molibden, temperleme direncini artırabilir ve temper gevrekliğine karşı hassasiyeti azaltabilir.
Vanadyum, uygun şekilde kontrol edildiğinde tane inceltme ve mukavemeti artırmaya katkıda bulunabilir.
Kaynak makalede, sıcak takmalı düğme uçlu matkap uçları için tarihsel olarak önerilen bir çelik kalitesi olan Q45NiCr1Mo1VA'dan bahsedilmektedir. Bu, evrensel bir öneriden ziyade teknik bir referans olarak değerlendirilmelidir. Çelik seçimi, metalurjik testler, proses denemeleri ve saha performans verileriyle doğrulanmalıdır. Üreticiler, herhangi bir malzemenin mevcut çizimlerine, kalite sistemine, müşteri gereksinimlerine ve geçerli standartlara uygun olduğunu teyit etmelidir.
Üretim Rotası ve Kalite Kontrolü
Kontrollü bir düğme ucu üretim süreci şunları içerebilir:
Çubuk veya dövme malzemeden ham madde hazırlanması
Matkap ucu profilinin, yıkama oluklarının, su deliklerinin ve dişin işlenmesi.
Ağızlık gövdesinin ısıl işlemi
Düğme deliklerinin hassas delinmesi veya raybalanması
Delik boyutlarının ölçülmesi ve doğrulanması
Karbür düğme hazırlığı
Sıcak yerleştirme
Yüzey temizliği
Korozyon koruması
Son kontrol ve paketleme
Diş ve ilik yüzeyleri özel dikkat gerektirir. Takım izleri, çizikler, pürüzlülük ve yüzey kusurları yorulma başlangıç noktaları haline gelebilir. Makale, işleme kusurlarının ısıl işlem sırasında büyütülebileceğini ve erken arıza riskleri oluşturabileceğini vurgulamaktadır.
Düğme deliği hassasiyeti çok önemlidir çünkü sıcak yerleştirme, dikkatlice kontrol edilen bir uyuma bağlıdır. Düğmeler takılmadan önce delik boyutları, yuvarlaklığı, yüzey durumu ve konumu doğrulanmalıdır.
Isıl İşlem Kontrolleri
Isıl işlem, seçilen çeliğin amaçlanan özelliklere sahip olup olmadığını belirler. Amaç sadece sertlik elde etmek değildir. İşlem, gerekli sertlik seviyesinde tokluk, mukavemet, aşınma direnci ve yorulma performansı sağlayan bir mikro yapı oluşturmalıdır.
Kontrollü bir işlem yolu, gerilim giderme veya stabilizasyon işlemi, ön ısıtma, östenitleme, su verme ve temperleme işlemlerini içerebilir. Koruyucu atmosferler veya vakumlu işlem, oksidasyonu ve dekarbürizasyonu azaltmaya yardımcı olabilir.
Hızlı veya düzensiz ısıtma termal gerilime neden olabilir. Yanlış soğutma deformasyona veya çatlamaya yol açabilir. Uygun olmayan temperleme aşırı kırılganlığa veya düğme tutma performansının azalmasına neden olabilir.
Bu nedenle, ısıl işlem parametreleri nitelikli malzeme mühendisleri tarafından geliştirilmeli ve onaylanmalıdır. Tarihsel değerler ve teknik makalelerdeki ekipman örnekleri yararlı referanslardır, ancak mevcut doğrulamayı asla yerini almamalıdır.
Çözüm
Sıcak yerleştirme, zorlu kaya delme uygulamalarında kullanılan dişli düğme uçları için değerli bir düğme tutma yöntemidir. Başarısı, sadece uç gövdesini ısıtmak ve karbür düğmeleri takmaktan daha fazlasına bağlıdır. Güvenilir performans, doğru çeliği, kontrollü girişim oranını, hassas düğme deliklerini, istikrarlı ısıl işlemi, temiz işlemeyi ve titiz bir son kontrolü gerektirir.
Matkap ucu gövde malzemesi ve proses kontrolü sondaj koşullarına uygun hale getirildiğinde, sıcak takılan düğme uçlu matkap uçları daha güçlü düğme tutunması, daha iyi yorulma performansı, daha uzun hizmet ömrü ve metre başına daha düşük sondaj maliyeti sağlayabilir.



