
Düğme Uçlarının Kırılmasının Nedenleri: Karbür Düğme Arızasının Sebepleri ve Önlenmesi
Karbür düğme uçları, yüksek penetrasyon kabiliyetini güçlü aşınma direnciyle birleştirdikleri için üstten darbeli ve kuyu içi delme işlemlerinde yaygın olarak kullanılır. Ancak iyi tasarlanmış bir düğme ucu bile, karbür düğmeler kırıldığında, çatladığında, gevşediğinde veya şeklini kaybettiğinde erken arızalanabilir.
Arıza modelini anlamak, matkap ucunun ömrünü uzatmanın ilk adımıdır. Düğme arızaları nadiren tek bir faktörden kaynaklanır. Genellikle kaya koşulları, karbür kalitesi, düğme geometrisi, matkap ucu gövdesi desteği, üretim kalitesi ve sondaj uygulamalarının etkileşiminden kaynaklanırlar.
Düğme Bitlerinin Dört Ana Arıza Modu
Düğme ucu arızalarının çoğu dört kategoriye ayrılır:
Giymek
Karbür uçlar normal delme işlemleri sırasında zamanla düzleşir, çaplarını kaybeder veya düzensiz hale gelir. Aşırı hızlı aşınma, uygun olmayan bir karbür kalitesini, yüksek aşındırıcı kayayı, yetersiz yıkamayı veya yanlış uç seçimini gösterebilir.Düğme kırılması
Karbür düğmeler, tekrarlanan darbe ve bükme yükleri altında kırılabilir, çatlayabilir veya parçalanabilir. Kenar düğmeler, yüzey düğmelere göre daha karmaşık yüklere maruz kaldıkları için özellikle hassastır.Düğme kaybı
Düğme tutma mekanizması, delik geometrisi, sıkı geçme veya uç gövde desteği yetersiz olduğunda düğme gevşeyebilir veya düşebilir. Aşırı ısınma, korozyon ve şiddetli darbe de buna katkıda bulunabilir.Bit-body hasarı
Çelik gövde çatlayabilir, deforme olabilir veya aşırı derecede aşınabilir. Bu durum, düğme desteğini azaltabilir ve karbürün kendisi kaliteli olsa bile sonunda karbürün arızalanmasına neden olabilir.
Her arıza modu farklı bir düzeltici işlem gerektirir. Karbür kalitesini değiştirmek erken aşınmaya yardımcı olabilir ancak tutma sorununu çözmeyecektir. Sıkı geçmeyi iyileştirmek düğme kaybını önleyebilir ancak kötü delme hizalamasından kaynaklanan aşırı bükülmeyi düzeltmeyecektir.
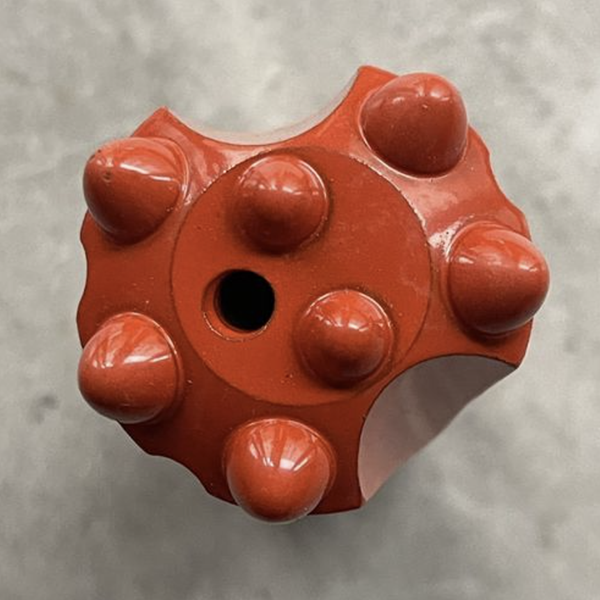
Edge düğmeleri neden daha sık bozuluyor?
Ölçüm düğmeleri ve diğer kenar düğmeleri genellikle ilk kırılan parçalardır. Delik çapını korumaya yardımcı olurlar ve kayaya açılı bir şekilde temas ederler, bu nedenle sıkıştırma, bükülme ve yan yükleme kombinasyonuna maruz kalabilirler.
Yüzeydeki düğmeler genellikle sondaj ekseni boyunca daha doğrudan yüklenir. Ancak kenar düğmeler, düzensiz kaya yüzeyleri, kırık zemin, kuyu duvarı teması ve eksen dışı yüklemeyle karşılaşma olasılığı daha yüksektir. Matkap ucu aşırı aşınmışsa veya kuyu kötü hizalanmışsa, bu düğmelere binen yük önemli ölçüde artabilir.
Kırık bir kenar düğmesi genellikle faydalı kanıtlar sunar. Pürüzsüz veya ışınsal özellikler, çekme kaynaklı bir kırılmayı gösterebilirken, enine çatlaklar sıkıştırma yüklemesi ve eğilmeyi yansıtabilir. Dikkatli inceleme, düğmenin malzeme kusurları, yetersiz destek, aşırı müdahale, operasyonel yükleme veya düğme yuvası etrafındaki boşluk nedeniyle kırılıp kırılmadığını belirlemeye yardımcı olabilir.
Düğme Desteğinin Önemi
Karbür, çeliğe kıyasla son derece sert ancak nispeten kırılgandır. Uç gövdesi tarafından eşit şekilde desteklendiğinde en iyi performansı gösterir. Düğme yuvası karbürü çevresi boyunca güvenli bir şekilde tutmazsa, yerel eğilme gerilimi önemli ölçüde artabilir.
Düğme yuvasının yakınındaki boşluklar özellikle zararlıdır. Bu boşluklar, darbe anında yükün çelik gövdeye eşit olarak dağıtılması yerine düğmenin hareket etmesine veya bükülmesine neden olur. Bu durum, düğmenin gömülü kısmında çatlak oluşmasına ve sonunda kırılmaya yol açabilir.
Bu nedenle, yüksek kaliteli matkap ucu üretimi, doğru düğme deliği geometrisi, doğru sıkı geçme, kontrollü yerleştirme yöntemleri ve her düğme etrafında yeterli çelik desteği gerektirir. Amaç, aşırı montaj gerilimi oluşturmadan karbürün sıkıca yerinde kalmasını sağlamaktır.
Malzeme Kalitesi ve Karbür Seçimi
Karbür kalitesi, kaya oluşumu ve sondaj yöntemiyle uyumlu olmalıdır. Daha sert kaliteler genellikle güçlü aşınma direnci sunarken, daha dayanıklı kaliteler darbe ve şoka daha iyi dayanır. Aşındırıcı, sağlam kayada iyi performans gösteren bir karbür kalitesi, yüksek oranda kırıklı veya değişken zeminde en iyi seçim olmayabilir.
Düğmelerin erken kırılması, düşük karbür kalitesi, yanlış malzeme seçimi, iç kusurlar veya uygun olmayan mikro yapı ile ilişkilendirilebilir. Ancak, her kırık düğme karbür malzeme sorunu değildir. Sonuçlara varmadan önce tüm delme sistemi incelenmelidir.
İlgili faktörler şunlardır:
Kayaların sertliği ve aşındırıcılığı.
Kırılma derecesi ve jeolojik çeşitlilik.
Matkap darbe gücü ve dönüş hızı.
Besleme basıncı ve matkap hizalaması.
Bit yüzü tasarımı ve düğme düzeni.
Düğme kalitesi, boyutu ve pozlaması.
Delme deliği doğruluğu ve uç gövdesi kalitesi.
Yıkama verimliliği.
Düğmelerin Erken Kırılmasını Önleme
En etkili yaklaşım, üretimden saha operasyonuna kadar önleyici kontrol uygulamaktır.
Üreticiler, tutarlı karbür kalitesini korumalı, düğme boyutlarını kontrol etmeli ve düğme deliği geometrisini incelemelidir. Uç gövdesi, özellikle ölçü düğmeleri çevresinde yeterli destek sağlamalıdır. Tutma süreçleri, boyut kontrolleri ve üretim testleri yoluyla doğrulanmalıdır.
Sondaj ekipleri, sadece çap ve diş tipine güvenmek yerine, gerçek kaya koşullarına uygun matkap uçları seçmelidir. Doğru besleme kuvveti, dönüş ve yıkama, matkap ucundaki zararlı gerilimi azaltır. Operatörler, matkap ucu kırık zemin, düzensiz oluşumlar veya değişen kaya koşullarıyla karşılaştığında aşırı kuvvet uygulamaktan kaçınmalıdır.
Rutin kontroller de çok önemlidir. Düğmeler aşırı derecede düzleştiğinde, çatlaklar oluştuğunda, çapları inceldiğinde veya gözle görülür hasar gördüğünde, bakım için uç çıkarılmalıdır. Hasarlı bir düğmeyle delmeye devam etmek, yükü komşu düğmelere aktarabilir ve bir dizi arızaya neden olabilir.
Sistemdeki hataları tespit ederek sistemi iyileştirin.
Her arızalı buton ucu bilgi içerir. İlk kırılma nerede meydana geldi? Kenar buton mu yoksa yüzey buton mu? Karbür parçalandı mı, çatladı mı, koptu mu yoksa aşındı mı? Buton aşındırıcı kayada, kırık kayada veya karışık bir oluşumda mı çalışıyordu?
Bu soruları yanıtlamak, doğru iyileştirmeyi belirlemeye yardımcı olur. Sürekli kenar-düğme kırılması, yetersiz çelik desteğine, yanlış uç tasarımına, uygun olmayan düğme kalitesine veya eksen dışı delmeye işaret edebilir. Tekrarlanan düğme kaybı, tutma işlemiyle ilgili bir soruna işaret edebilir. Hızlı düz aşınma, daha erken taşlama veya farklı bir karbür kalitesi gerektirebilir.
Güvenilir bir düğme uçlu matkap ucu, dengeli tasarım, kaliteli üretim ve doğru kullanımın ürünüdür. Karbür, matkap ucu gövdesi, sondaj parametreleri ve kaya koşullarını tek bir sistem olarak ele alarak, sondaj ekipleri düğme uçlu matkap ucu kırılmasını azaltabilir, matkap ucunun ömrünü uzatabilir ve toplam sondaj maliyetini düşürebilir.



