
Matkap Ucu Kırılmasını Önleme: 23CrNi3Mo Çelik Arıza Analizinden Alınan Dersler
Madencilik, taş ocağı ve enerji projelerinde kullanılan sondaj aletleri, endüstrideki en zorlu mekanik koşullar altında çalışır. DTH darbeli matkap bileşenleri, şaftları, matkap çubukları ve uç gövdeleri, tekrarlanan darbelere, burulmaya, eğilmeye, aşındırıcı aşınmaya, korozyona ve temas gerilimine dayanmak zorundadır. Bir aletin erken kırılması durumunda, sonuç sadece bir bileşenin kaybından ibaret değildir: sondaj durur, üretim gecikir ve bağlı ekipman hasar görebilir.
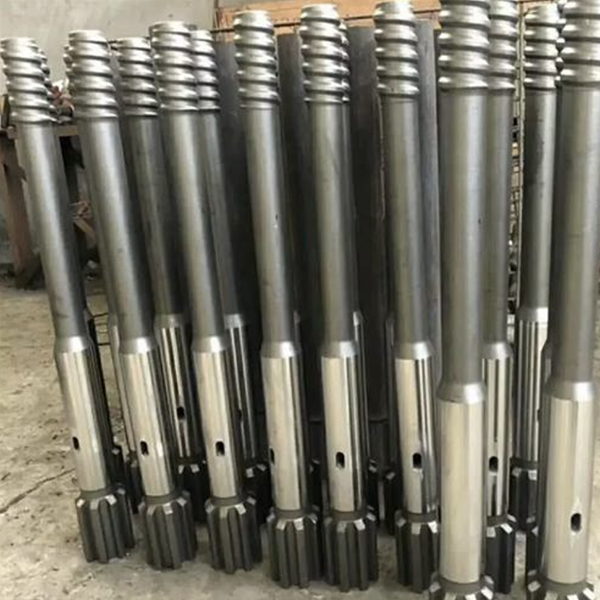
Karbürlenmiş 23CrNi3Mo çelik matkap takımlarının arıza analizi, üreticiler ve kullanıcılar için değerli bir rehber niteliğindedir. Buradaki temel ders, yorulma ömrünün yüzey sertliği ve çekirdek tokluğu arasındaki dengeye, ayrıca işleme hassasiyetine, ısıl işleme ve genel malzeme kalitesine bağlı olduğudur.
Matkap Aletleri Neden Yorulma Arızasına Karşı Hassastır?
Bir matkap ucu, her delme döngüsü sırasında tekrarlanan yüklere maruz kalır. Darbe enerjisi alet gövdesinden geçerken, dönme ve ilerleme kuvveti ek gerilim yaratır. Gerçek çalışma koşullarında, bileşen ayrıca şunlara da maruz kalabilir:
Yanlış hizalama veya delik sapmasından kaynaklanan bükülme.
Dönme ve matkap ucu-kaya teması sonucu oluşan burulma yükü.
Kaya tozu ve kırık parçalarından kaynaklanan aşındırıcı yıpranma.
Maden suyu, yıkama suyu veya ıslak sondaj koşullarından kaynaklanan korozyon.
Kamalarda, dişlerde, omuzlarda ve işlenmiş geçiş noktalarında yerel gerilim yoğunlaşması.
Bu yükler statik değildir. Delme işlemi sırasında binlerce kez tekrarlanırlar, bu da yorulma performansını kritik hale getirir. Küçük yüzey kusurları, keskin işleme izleri, kötü geçişler veya uygun olmayan ısıl işlem, çatlak oluşum noktaları haline gelebilir. Bir çatlak oluştuğunda, darbe yüklemesi onu hızla ileriye doğru itebilir.
Matkap Takımı Performansında Karbonlamanın Rolü
Karbonlama, sert ve aşınmaya dayanıklı bir yüzey oluştururken daha sağlam bir iç yapıyı korumak için yaygın olarak kullanılır. Matkap aletleri için bu kombinasyon çok önemlidir. Yüzey aşınmaya ve temas hasarına karşı dayanıklı olmalı, iç yapı ise darbe enerjisini emmeli ve kırılgan kırılmayı önlemelidir.
Başarılı bir karbonlama yapısı, sert yüzey katmanından daha yumuşak ve daha dayanıklı çekirdeğe doğru kademeli bir geçişe sahip olmalıdır. Bu sertlik gradyanı, gerilimi dağıtmaya yardımcı olur ve katmanlar arasında ani özellik değişim riskini azaltır.
Karbürlenmiş katman çok kırılgan, çok düzensiz veya çekirdeğe kötü uyum sağlarsa, yorulma direnci azalabilir. Dar bir geçiş bölgesi, sertlikte ve mikroyapıda keskin bir değişikliğe neden olabilir. Tekrarlanan darbeler altında, bu bölge çatlamaya karşı savunmasız hale gelebilir. Buna karşılık, daha geniş ve daha düzgün bir geçiş, aletin çatlak oluşumuna direnmesine ve çatlak yayılımını yavaşlatmasına yardımcı olur.
Kırığın görünümü, asıl nedenin belirlenmesine yardımcı olur.
Kırık yüzey incelemesi, matkap ucu arıza analizinde en faydalı yöntemlerden biridir. Taramalı elektron mikroskobu, çatlağın yorulma nedeniyle kademeli olarak mı büyüdüğünü yoksa parçanın aniden mi kırıldığını ortaya çıkarabilir.
Daha iyi yorulma direncine sahip bir bileşen, nihai arızadan önce genellikle yorulma çizgileri ve sünek çukurlar da dahil olmak üzere çatlak büyümesinin kanıtlarını gösterir. Bu özellikler, malzemenin zaman içinde enerjiyi emdiğini ve çatlak yayılmasına direndiğini gösterir.
Buna karşılık, gevrek bir kırılma nispeten düzgün görünebilir ve sınırlı plastik deformasyon gösterebilir. Bu, bir kusurun veya gerilim yoğunlaşmasının, malzemenin önemli ölçüde deforme olma fırsatı bulmadan önce hızlı bir kırılmaya yol açtığını gösterebilir.
Arızanın yeri de önemlidir. Kamalar, diş kökleri ve keskin geometrik geçişler, gerilim yoğunlaşmasının sık görüldüğü yerlerdir. Kırılmalar sürekli olarak bir kama kenarından veya işlenmiş köşeden başlıyorsa, inceleme yüzey kalitesi, boyutsal doğruluk, takım geometrisi ve yerel ısıl işlem etkilerine odaklanmalıdır.
Mikro yapı ve sertlik birlikte çalışmalıdır.
Sert bir yüzey otomatik olarak dayanıklı bir yüzey anlamına gelmez. Matkap aletinin güvenilirliği, karbürlenmiş tabaka, geçiş bölgesi ve çekirdek yapısı arasındaki ilişkiye bağlıdır.
Birçok darbeli delme bileşeni için istenen yapı, yüksek sertliğe sahip bir yüzeyi yeterli tokluğu koruyan bir çekirdekle birleştirir. Kademeli bir sertlik profili, kırılgan davranışı azaltmaya yardımcı olabilir. Mikro yapı, aşırı kırılganlığı önlerken aşınmaya ve deformasyona karşı yeterli direnç sağlamak için kontrol edilmelidir.
Martensitik yapılar yüksek sertlik sağlayabilir, ancak çekirdekteki aşırı sertlik veya ani bir dönüşüm bölgesi tokluğu azaltabilir. Çekirdekteki beynitik veya temperlenmiş yapılar, özel tasarıma ve ısıl işlem sürecine bağlı olarak darbe direncini desteklemeye yardımcı olabilir.
Doğru sonuç, evrensel bir sertlik değeri değildir. Doğru sonuç, takım geometrisine, alaşım bileşimine, çalışma yüküne ve beklenen aşınma koşullarına uyan kontrollü bir özellik profilidir.
Çelik Temizliği Hala Önemli
Metalik olmayan inklüzyonlar, büyük olduklarında, düzensiz dağıldıklarında veya yüksek gerilimli yüzeylerin yakınında bulunduklarında yorulma başlatıcıları haline gelebilirler. Bu nedenle, oksit ve sülfür inklüzyonları temiz çelik üretim uygulamalarıyla kontrol edilmelidir.
Ancak, küçük parçacıkların varlığı her arızayı otomatik olarak açıklamaz. Parçacıklar ince ve iyi kontrol edilmişse, daha önemli neden ısıl işlem dengesizliği, kötü geçiş bölgesi tasarımı, yüzey kusurları veya işleme hasarı olabilir.
Kapsamlı bir arıza incelemesi şu konuları ele almalıdır:
Kırılma noktası ve çatlak büyüme yönü.
Yüzey ve yüzey altı mikro yapısı.
Karbonlama tabakasının derinliği ve sertlik gradyanı.
Çekirdek sertliği ve tokluk göstergeleri.
İçerik boyutu, türü ve dağılımı.
Eğrilerin, dişlerin ve omuzların geometrisi.
İşleme izleri, taşlama yanıkları ve yüzey pürüzlülüğü.
Gerçek sondaj koşulları ve bakım kayıtları.
Takım Ömrünü İyileştiren Üretim Kontrolleri
Matkap takımının ömrünü uzatmak, ham maddeden son kontrole kadar koordineli kalite kontrolü gerektirir.
Çelik üretiminde bileşim, temizlik ve segregasyon kontrol edilmelidir. Haddeleme ve dövme işlemlerinde homojen mikroyapı korunmalı ve iri taneli bölgelerden kaçınılmalıdır. İşleme sırasında keskin çentikler, derin takım izleri ve düzensiz yüzey kalitesi en aza indirilmelidir. Kritik yüzeyler ısıl işlemden önce ve sevkiyattan önce tekrar kontrol edilmelidir.
Karbonlama ve ardından gelen ısıl işlem özellikle dikkatli kontrol gerektirir. Kasa derinliği, karbon potansiyeli, su verme hızı ve temperleme koşulları, nihai mikroyapıyı ve sertlik profilini etkiler. Sağlam bir işlem, aşınmaya dayanıklı bir yüzey, pürüzsüz bir geçiş bölgesi ve sağlam bir çekirdek üretir.
Üreticiler ayrıca, kritik ürünler için sertlik ölçümü, metalografik inceleme, boyut kontrolü ve yorulma ile ilgili testler gibi süreç doğrulama yöntemlerini de kullanmalıdır.
Kullanıcılar İçin Pratik Adımlar
Sondaj müteahhitleri, doğru çalışma yöntemleriyle erken arızaları da azaltabilirler. Aletler, matkabın darbe enerjisine, torkuna ve delik çapına uygun olmalıdır. Aşınmış bağlantılar, kötü hizalama ve aşırı ilerleme kuvveti erken aşamada düzeltilmelidir. Operatörler, kamaları, dişleri ve temas yüzeylerini düzenli olarak kontrol etmeli ve çatlaklar felaketle sonuçlanabilecek arızalara dönüşmeden önce hasarlı aletleri çıkarmalıdır.
Amaç sadece matkap ucunu daha sert hale getirmek değil. Amaç, aşınma direnci, tokluk, yorulma direnci ve üretim hassasiyeti arasında doğru dengeye sahip bir bileşen oluşturmaktır. 23CrNi3Mo matkap uçları için bu denge, zorlu kaya delme ortamlarında güvenilir ve uzun ömürlü performansın temelini oluşturur.



